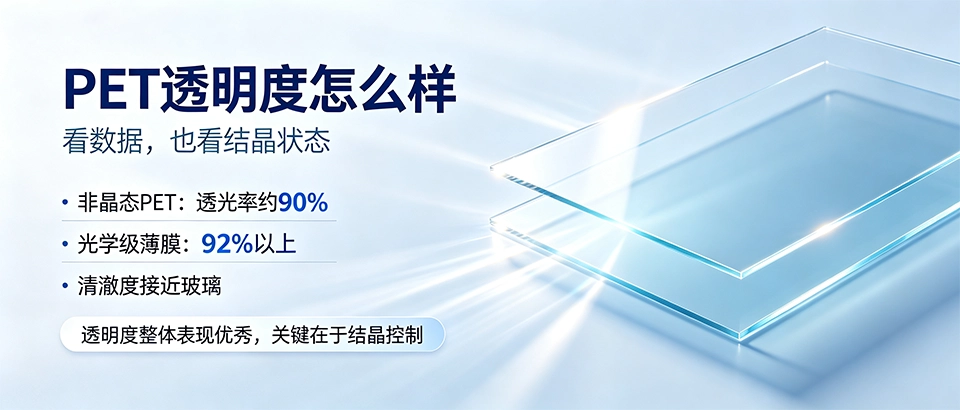
PET透明度整体表现优秀:非晶态PET透光率可达90%左右,光学级薄膜可做到92%以上,视觉清澈度接近玻璃。它发白发雾的根本原因不是材料本身不透,而是加工中产生了结晶,晶区对光线形成散射。只要把结晶行为控制好,PET完全可以胜任对透明度要求苛刻的包装与光学场景。 判断一种材料透不透,不能只凭肉眼观感,要看两个量化指标:透光率和雾度。透光率回答"有多少光穿过去了",雾度回答"穿过去的光有没有被散射打散"。一块材料可以透光率很高却雾度很大,典型的例子就是毛玻璃。 对PET来说,透明度高度依赖它的聚集态结构。无定形态的PET是透明体,而结晶型PET会呈现乳白色甚至浅黄色不透明状。也就是说,PET"透不透",本质上是"结晶没结晶、结晶了多少、晶体长多大"的问题,而不是材料先天缺陷。 不同形态和等级的PET,透明度数据差异明显: 作为参照,普通浮法玻璃透光率约85%~90%,超白玻璃可达91%以上。这意味着高透PET片材的视觉通透感已经处于"接近玻璃"的水平,这也是它在展示包装领域大量替代玻璃和亚克力的重要原因。 PET属于结晶性聚合物,分子链规整、结构对称,本身具备结晶能力。当熔体冷却时,分子链有序排列形成晶区(片晶),未排入的部分构成非晶区。晶区与非晶区密度不同,折射率也就不同——PET晶相折射率约1.455,非晶相约1.370,两相之间存在折射率差。 光线穿过这种两相共存的结构时,会在无数晶界上发生折射和反射,形成散射。散射强度取决于两个条件:散射体的尺寸,以及两相折射率差的大小。聚合物球晶尺寸通常在1~100微米,远大于可见光波长(400~700纳米),此时Mie散射急剧增强,材料宏观上就表现为发白、发浑、不透明。晶区与非晶区折射率差越大,散射越强;当折射率差小到0.01以内时,材料倾向透明;超过0.03则基本不透明。 这就是为什么同样一瓶PET饮料,瓶身清澈透明,瓶底或受热部位却可能出现白斑——白斑处正是结晶度升高的区域。把结晶度控制在10%以下,瓶身就透亮有韧性;冷却太慢、结晶度升高,瓶身就会发白发脆。 PET的结晶速度相对较慢,熔体急冷时分子链来不及排列成晶,直接被"冻结"在非晶态——没有球晶形成,光路上就没有散射体,材料自然透明。这正是PET饮料瓶、瓶坯透明的原理。注塑瓶坯时采用10~30℃的低模温配合冷冻水极速冷却,就是为了把熔体冻结在高透明非晶态。 但这种透明在某种意义上是"冻结"出来的。一旦再次受热,比如向PET瓶中灌装高温液体,分子链获得活动能力后会重新排列结晶,瓶子就会变白、变脆。热灌装场景下PET接触85~95℃液体时,结晶度上升带来的正是透明度下降和脆性增加。所以PET制品的透明状态与它经历的热历史直接相关,这是选材和工艺设计时必须考虑的前提。 围绕"抑制结晶、细化晶体、减少散射"这条主线,工业上提升PET透明度主要有以下路径。 成型阶段让熔体快速通过PET结晶速度最快的温度区间(约180℃附近),分子链来不及排入晶格就被冻结,结晶度被压低,透明度随之提高。模具温度越低、冷却越快,制品结晶度越低、雾度越低;反之模温升高会促进结晶、雾度上升、透明度下降。需要警惕的是中间温度带:模温处于70~110℃时PET结晶速度最快却结晶不完善,会形成大量微小晶粒,制品浑浊发雾又发脆,是最需要避开的区间。 添加成核剂是兼顾透明与强度的有效手段。成核剂提供大量异相晶核,显著提高晶核密度,分子链围绕晶核快速结晶,晶体生长空间被大幅限制,球晶被细化到远小于可见光波长的尺度。球晶细化至100纳米以下后,光散射大幅减弱,制品雾度可降低50%~80%,透光率提升5%~15%。常用的有成核剂苯甲酸钠(添加量约0.1%~0.3%)等品种,添加量过多反而可能析出、损害透明度,因此需要精准控制。成核剂同时还能缩短成型周期、提升刚性和尺寸稳定性,属于"增透又增强"的改性路线。 双向拉伸工艺能破碎制品中原有的大尺寸结晶颗粒,使晶体尺寸变小,同时诱导形成海量远小于光波长的微晶,透光率因此提高——PET瓶的"拉伸吹塑"工艺正是靠双向拉伸同时拿到高强度和高透明度。光学级PET基膜也是通过双向拉伸配合严格的环境控制,实现高透光、低雾度、高洁净度,成为液晶显示、触控屏、柔性电子等领域的核心基膜。 在聚合阶段引入第三单体(如CHDM、间苯二甲酸),可以破坏分子链的规整性,使材料难以结晶、转而形成非晶结构,从根本上消除晶区散射。PETG就是典型的共聚改性品种:透光率可达92%左右、雾度低于1.5%,且厚壁也不易发白。这类非晶共聚酯在保持PET食品级安全、高光泽的同时,把透明度做到了超越普通PET的水平,适合吸塑泡壳、透明折盒、化妆品包装等对清澈度要求高的场景。 厚度对透光率的影响遵循朗伯-比尔定律:光线穿过材料时被吸收和散射,光程越长损失越多,厚度越大透光率越低,3毫米板材永远比1毫米板材显得浑浊。因此比较不同PET制品的透明度时,必须在相同厚度条件下进行;做厚壁透明件时,需要配合低结晶配方和均匀冷却来对冲厚度带来的雾度累积。 表面微观起伏造成的散射在薄制品中甚至会超过体散射,直接推高雾度。通过表面抛光降低粗糙度、采用涂布或共挤方式改善表面特性,可以减少表面散射损失;光学级高透产品还会采用无粒子原材料设计,把内部雾化和表面雾化同时压到极低水平。表面硬化涂层还能同时解决PET耐刮擦性一般的问题,让透明制品长期保持光洁。 原料中的杂质、催化剂残留、异物都是额外的散射中心。高透明制品应选用高纯度树脂,控制4-CBA含量低于25ppm、金属离子低于1ppm,干燥后水分控制在50ppm以下,防止水解降解产生气泡和银纹。回收料掺混比例也要严格控制,杂质引入的散射点会显著拉低透光率、抬高雾度。换料换色时用专用清洗剂彻底清机,避免异料混入造成发白发雾。 选型不能只看"透不透"一个维度。下表把PET与几种常用透明材料放在同一坐标系中对比: 数据综合自公开材料手册与行业资料。可以看出PET的定位:透光率高于PC和普通PP,与PMMA、玻璃处于同一梯队,同时具备重量轻、耐冲击不碎裂、食品级安全、可回收的综合优势。PMMA赢在极致透光和表面硬度,PC赢在抗冲击和耐温,PET赢在透明度、阻隔性、食品安全与成本的均衡。 从客户痛点出发,不同行业对PET透明度的诉求差异明显: 评估PET透明度不能凭感觉,要依据标准方法实测。国内常用GB/T 2410《透明塑料透光率和雾度的测定》,国际通用ASTM D1003和ISO 13468、ISO 14782。检测前样品需在标准温湿度环境下状态调节,使用积分球法同时测量透光率和雾度。不同仪器、不同厚度、不同取样位置的测量结果会有差异,对比数据时必须确认测试标准和厚度条件一致,否则没有可比性。 回到最初的问题:PET透明度怎么样?结论是——非晶态PET透光率约90%,光学级产品可达92%以上,透明度接近玻璃,属于透明材料中的第一梯队;它发白发雾的根源是结晶散射,通过急冷抑晶、成核剂细化、双向拉伸、共聚改性、厚度控制、表面处理和原料纯化等手段,透明度可以进一步提升并稳定控制。 选型建议:追求极致透光选PMMA,追求抗冲击耐温选PC,追求透明、阻隔、食品安全与成本均衡则选PET。采购PET透明片材、板材时,建议优先选择有稳定工艺和检测体系的源头厂家,例如在PET片材板材领域深耕多年的亿方新材料,产品线覆盖高透PET片材与高强PET板材,厚度规格齐全、支持尺寸定制,并配有相应的质量认证,能够针对包装、广告、防护等不同透明需求提供匹配的材料方案。PET透明度怎么样?先给结论
透光率与雾度的核心数据
为什么有的PET制品发白发雾?
雾化机理:结晶与光散射
急冷透明与受热返白的原理
提升PET透明度的关键工艺
急冷抑晶
成核剂细化晶体
双向拉伸取向
共聚改性抑制结晶
增加制品厚度
表面抛光与涂层处理
提高原料纯度
PET与常见透明材料的对比
材料 透光率(典型值) 雾度 抗冲击性 耐温性 耐候性 PET(非晶态/片材) 88%~92% <2.5% 良好,耐弯折 长期约55~60℃ 可阻挡紫外线,抗黄变较好 PMMA(亚克力) 92%~93% <0.5%~1% 脆,易碎 约60~80℃ 户外易发黄 PC(聚碳酸酯) 88%~90% <1%~1.5% 极强,防弹级 约120℃ 需加UV涂层 PP(透明级,1mm) 88%~90% 1%~3% 良好 约100℃ 一般 玻璃(浮法/超白) 85%~94% 极低 易碎 极高 永不发黄 不同行业对PET透明度的应用要求
检测标准与数据可信度
总结与选型建议
常见问题解答