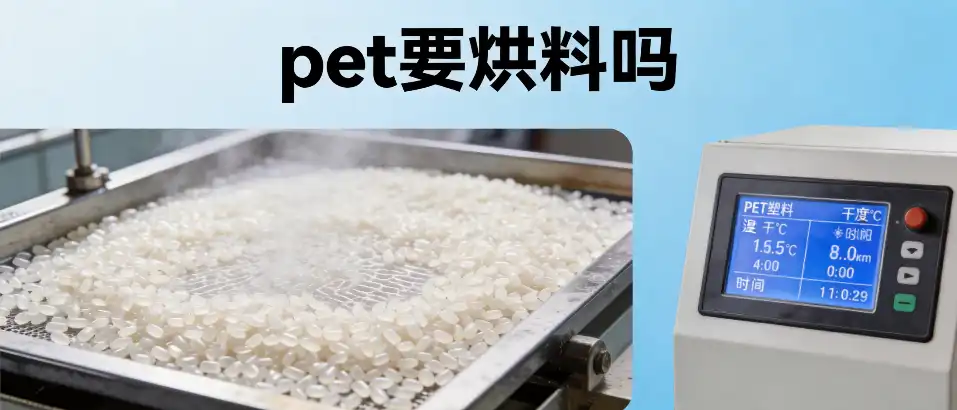
PET塑料在注塑、挤出或吹塑加工前,通常必须进行烘料除湿。PET属于吸湿性材料,即便在常温下也会从空气中吸收水分,加工时水分会引发水解反应,导致制品强度下降、脆化、透明度降低及表面瑕疵。正确烘料能直接解决成品发黄、银纹、气泡、物性衰减等痛点,是保证PET制品质量的关键工序。
为什么PET材料必须烘料除湿
PET分子链中含有酯基,对水分极为敏感。在熔融加工温度(约260℃‑290℃)下,微量水分即可与PET发生水解反应,切断分子链。这会造成特性粘度(IV值)急剧下降,制品力学性能劣化。
未经干燥的PET切片含水率通常在0.2%‑0.4%,而安全的加工含水率必须低于0.005%(50ppm)。只有通过强制除湿干燥,才能将含水率降至安全阈值以下,避免水解风险。
PET不烘料直接加工会引发哪些缺陷
跳过烘料工序会带来一系列连锁问题,影响产品外观、物理性能与生产效率。下表列出常见缺陷与成因,便于快速排查。
| 缺陷表现 | 直接原因 | 对制品的影响 |
|---|---|---|
| 银纹、气泡 | 水分在熔体中汽化,形成气穴 | 外观不良,密封件失效 |
| 黄变、黑点 | 水解副产物氧化,热降解加剧 | 色相偏离,高透明产品报废 |
| 强度下降 | 分子链断裂,IV值降低 | 拉伸、冲击强度不足 |
| 尺寸不稳定 | 熔体粘度波动,充模不均 | 装配困难,后收缩大 |
| 流涎、滴料 | 水分引起熔体粘度异常降低 | 成型工艺窗口窄,废品率升高 |
PET烘料的关键参数与工艺规范
烘料并非简单加热,需要精准控制温度、时间、露点与风量。推荐参数因设备类型和原料形态略有差异,但基本遵循以下范围。
| 参数 | 推荐数值 | 作用与说明 |
|---|---|---|
| 干燥温度 | 160℃‑180℃(非结晶PET) 120℃‑140℃(结晶PET) | 温度太高易使切片粘结或氧化,太低则除湿效率差 |
| 干燥时间 | 4‑6小时(非结晶) 3‑4小时(结晶) | 确保芯部水分充分扩散至表面并蒸发 |
| 露点 | ≤‑30℃(最佳‑40℃以下) | 干燥空气的露点直接决定平衡含水率,露点越低干燥越彻底 |
| 风量 | 约3.0‑3.5 m³/(kg·h) | 保证热空气与原料充分接触,均匀带走水分 |
| 干燥后含水率 | ≤50 ppm(0.005%) | 安全加工线,可用水分仪或烘箱法验证 |
如何判断PET是否烘干到位
最直接的方法是使用在线露点仪监测干燥空气露点,或取样用卡尔费休水分仪检测。经验判断:表面无粘连、无结块,透明切片呈清澈亮泽,即可初步判断。
推荐采用干燥后立即加工,如需暂存,必须使用保温料斗或氮气保护,防止回潮。回潮时间超过30分钟,含水率可能再次超标。
如何选择PET烘料设备
选定合适的除湿干燥系统,是持续稳定生产的前提。以下选购要点按优先级排列:
- 除湿方式:优先选用分子筛转轮除湿干燥机,露点稳定,适合连续生产;小批量可选用热风干燥加真空吸附组合,但需严格监控露点。
- 料斗材质:不锈钢料斗,内壁光滑,避免原料滞留降解;保温层厚度足够,防止热量散失。
- 温度控制精度:PID控制,温差±1℃以内,防止局部过热。
- 干燥空气露点监控:配备露点仪或预留检测口,便于日常巡检。
- 产能匹配:干燥能力需与生产速度匹配,料斗容量应保证干燥时间,避免因赶产而缩短烘干。
不同PET原料形态的烘料要点
PET原料形态多样,干燥工艺需针对性调整:
- 瓶级切片:通常已预结晶,干燥温度可设160℃‑170℃,时间4‑5小时,注意防止粉尘堆积。
- 膜级切片:对透明度和洁净度要求极高,干燥温度165℃‑175℃,露点必须≤‑40℃,干燥后需用洁净空气输送。
- 再生PET碎片:含水率波动大,需先进行预干燥和筛选,建议采用阶梯式干燥工艺,先90℃‑110℃初步除湿,再升至160℃深度干燥,时间延长至6‑8小时。
- PET工程塑料(玻纤增强):玻纤易吸湿,干燥温度120℃‑140℃,时间4‑6小时,注意避免树脂降解;干燥后需立即用模温机控制成型。
企业应用场景:烘料解决哪些行业痛点
在汽车零部件领域,PET未彻底干燥会导致保险杠支架、发动机罩盖等结构件力学性能衰减,整车安全风险上升。规范的烘料流程能将IV值保持在0.75以上,确保高温高湿环境下的耐久性。
在电子电器行业,连接器、继电器基座等PET制件若出现气泡或内应力,绝缘性能会大幅下降。通过低露点干燥,可消除微观缺陷,使产品通过UL认证的严苛测试。
在食品包装领域,PET瓶胚或薄膜的银纹、黄变直接导致批次报废。稳定的除湿干燥工艺,可将瓶胚乙醛含量控制在1ppm以下,同时保障高透明度和跌落强度。
在光学膜与偏光片基材生产中,水分造成的点状缺陷会降低透光率。采用超低露点(‑40℃以下)的干燥系统,是满足洁净度与光学均一性的基础。
总结:PET烘料是性价比最高的质量保险
烘料并非额外成本,而是避免批次浪费、降低综合质量风险的核心步骤。关键在于将含水率稳定控制在50ppm以下,露点、温度、时间三要素缺一不可。选型时,根据原料形态、产能和洁净度要求,匹配分子筛除湿设备,并建立日常露点检测机制。无论生产瓶、膜、片材还是工程件,干燥工艺的标准化都能显著提升一次合格率。
FAQ
- PET材料不烘料一定会出问题吗?
- 在绝大多数加工条件下,不烘料几乎必然出现质量问题。PET吸湿性极强,以常规0.25%含水率投入熔融,水解反应会瞬间发生,制品IV值下降可达0.1以上,外观和力学性能均不达标。
- PET烘料温度越高越快吗?
- 不是。温度过高(超过180℃)容易导致切片粘连、氧化降解甚至变黄,反而降低干燥效率。必须按推荐温度范围操作,依赖除湿空气的露点来吸附水分,而非单纯升温。
- 如何判断干燥设备露点是否达标?
- 使用便携式或在线露点仪定期检测干燥空气出口,露点应≤‑30℃。若露点上升,需检查分子筛转轮是否饱和、再生加热器是否正常、密封件是否泄漏。
- PET干燥后可以存放多久?
- 在普通环境敞开存放,回潮速度很快,通常在10‑30分钟内含水率就会超过安全线。建议干燥后立即加工,或使用保温密闭料斗,最长存放不超过2小时,并通入氮气保护。
- 再生PET是否需要更严格的烘料?
- 是的。再生PET来源复杂,含水率、杂质含量波动大,且可能含有水解残留物。建议采用阶梯式干燥,并增加干燥时间,必要时进行预结晶处理,确保最终含水率达标。