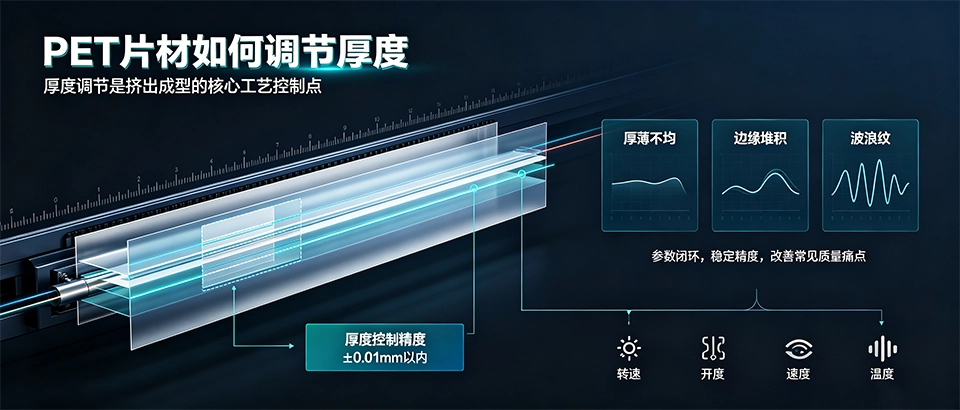
PET片材的厚度均匀性直接决定了下游成型品的力学性能与外观品质,而厚度调节是挤出成型环节中最核心的工艺控制点。通过精准调控挤出机转速、模头开度、牵引速度与冷却辊温度等关键参数,可将片材厚度稳定控制在±0.01mm以内,有效解决厚薄不均、边缘堆积、波浪纹等常见质量痛点。
为什么PET片材厚度总是调不匀?
在PET片材实际生产中,厚度波动是最令人头疼的问题之一。同一批次片材横向厚度差超过0.03mm的情况屡见不鲜,直接影响后续热成型、真空吸塑等工序的合格率。导致厚度不均的核心原因通常集中在以下几个方面:
- 模头螺栓调节不一致:模头各段螺栓松紧度存在微小差异,导致熔体在模唇处的流速不均匀,片材中间厚、两边薄或反之。
- 挤出机螺杆转速波动:螺杆转速不稳定会造成熔体供给量忽多忽少,片材出现周期性厚薄交替的"波浪纹"缺陷。
- 牵引速度匹配不当:牵引辊速度与挤出量不匹配时,片材会被过度拉伸或堆积,厚度随之偏薄或偏厚。
- 冷却辊温度场不均:冷却辊内部水路设计不合理或温控系统响应滞后,导致片材各段冷却收缩率不同,产生厚度偏差。
- 原料含水率超标:PET原料在挤出前未充分干燥,水分在高温下汽化形成微气泡,使片材局部鼓包、厚度异常。
PET片材厚度调节的五大核心参数
要实现片材厚度的精准控制,必须对以下五个核心工艺参数进行精细化调节与协同配合。各参数之间相互耦合,单一参数的调整往往需要其他参数配合补偿。
1. 挤出机螺杆转速
螺杆转速直接决定单位时间内的熔体输出量。转速越高,出料量越大,片材理论厚度增加。但转速提升的同时需注意熔体温度是否同步升高,避免因剪切热过大导致PET降解变黄。常规生产中,螺杆转速一般控制在30~60rpm范围内,具体数值根据模头宽度和目标厚度调整。
2. 模头开度(模唇间隙)
模唇间隙是决定片材厚度的最直接因素。通过调节模头两端的中段螺栓可以微调模唇开口大小:拧松螺栓,模唇间隙增大,片材变厚;拧紧螺栓,间隙减小,片材变薄。每次调节幅度建议不超过0.005inch(约0.127mm),调节后需等待3~5分钟熔体稳定后再测量厚度。
3. 牵引辊速度
牵引速度决定了片材被拉出的速率。在挤出量不变的前提下,牵引速度越快,片材被拉伸得越薄;牵引速度越慢,片材相对越厚。实际生产中,牵引速度与螺杆转速需要保持固定速比关系,通常通过变频器联动控制实现自动匹配。
4. 模头温度分布
模头各段温度影响熔体的流动粘度。靠近机筒段温度宜稍低(275~285°C),模唇段温度宜稍高(285~295°C),使熔体在流经模唇时粘度均匀,避免因局部粘度差异导致厚度不均。多段温控系统的温差应控制在±2°C以内。
5. 冷却辊温度与风速
冷却辊表面温度一般控制在30~50°C,冷却风速根据片材厚度调整。较薄片材(≤0.2mm)可适当提高风速加快冷却,较厚片材则需降低风速防止表面急冷导致内应力过大。冷却均匀性对厚度稳定性的影响常被低估,建议定期校准冷却辊各段温控探头。
PET片材常用规格与厚度对照表
不同下游应用对PET片材的厚度要求差异较大,以下列出工业中最常用的规格范围,供选型参考:
| 应用领域 | 常见厚度范围(mm) | 典型产品 | 厚度公差要求 |
|---|---|---|---|
| 食品包装吸塑 | 0.10~0.80 | 快餐盒、果盒、泡罩包装 | ±0.02mm |
| 电子电器托盘 | 0.20~1.50 | IC托盘、电子吸塑盘 | ±0.03mm |
| 广告展示制品 | 0.30~2.00 | 展示架、标牌、名片卡 | ±0.03mm |
| 工业绝缘片材 | 0.50~3.00 | 电气绝缘板、耐磨衬板 | ±0.05mm |
| 光学镀膜基材 | 0.05~0.25 | 镀膜基膜、反射膜基材 | ±0.01mm |
PET片材厚度偏差的常见故障与排除方法
生产中遇到厚度异常时,可按以下排查流程逐项排除故障原因,快速恢复生产稳定性:
- 测量确认偏差模式:先用千分尺在片材横向等距取5~7个点测量,判断是整体偏厚/偏薄,还是横向厚薄不均,或是纵向周期性波动。
- 整体偏厚或偏薄:检查螺杆转速是否设定过高或过低,核对牵引速比是否匹配,适当调整模唇全局开度。
- 横向一边厚一边薄:重点检查模头螺栓,厚的一侧拧紧、薄的一侧拧松,每次调节1/8圈(约22.5°),调节后等待3分钟再测量。
- 周期性波浪纹:多为螺杆转速波动或熔体温度不稳引起,检查螺杆轴承是否磨损、温控系统是否响应正常,必要时更换过滤网增加熔体压力。
- 边缘堆积(厚边):模唇入口设计不合理或熔体在边缘处流速过快所致,可尝试降低模头入口段温度或更换流线型模头。
PET片材的选购要点与厂家选择建议
选购PET片材时,除了关注厚度这一核心指标外,还需综合评估以下维度,避免因片面追求低价而牺牲产品质量:
- 原料纯度:确认厂家使用全新料还是回收料。全新料透明度更高、力学性能更稳定,适合食品包装和光学镀膜等高标准应用;回收料成本较低,但厚薄均匀性和色泽稳定性较差。
- 厚度均匀性:要求厂家提供同批次多点的厚度检测报告,横向厚度偏差应≤±0.02mm,纵向波动应≤±0.03mm。
- 光学性能:透明度≥88%、雾度≤5%为优质品标准,低于此值的产品在透明包装和光学应用中会出现发乌、发朦现象。
- 热成型性能:优质PET片材热成型温度区间宽(130~160°C),吸塑成型时不易破裂、脱模性好,制品壁厚均匀。
- 厂家技术能力:选择具备多段温控系统、在线测厚仪和自动调厚装置的厂家,其产品厚度稳定性显著优于仅配备基础温控的设备。
PET片材在哪些行业中有广泛应用?
PET片材凭借其优异的透明度、力学强度、耐化学性和可回收性,被广泛应用于多个工业领域:
- 食品包装行业:用于生产一次性餐盒、水果盒、冷饮杯盖等吸塑包装制品,满足食品接触材料安全标准。
- 电子电器行业:制作IC载带、电子托盘、电器内衬等,利用PET片材的绝缘性和尺寸稳定性保护精密元器件。
- 广告印刷行业:加工成展示架、灯箱片、名片卡、挂画等展示制品,高透明度使印刷图文更加鲜艳清晰。
- 医疗器械行业:用于生产医用吸塑包装、器械托盘等,PET片材可通过灭菌处理且不留残留物。
- 工业制造行业:作为绝缘垫片、耐磨衬板、热成型结构件等工业零部件的基材,耐酸碱、抗冲击性能突出。
总结:PET片材厚度调节的关键要点
PET片材的厚度调节是一项系统工程,需要挤出量、模头开度、牵引速度、温度场和冷却条件五大参数的协同配合。生产中遇到厚度偏差时,应先明确偏差模式(整体偏厚/偏薄、横向不均、周期性波动),再针对性地调整对应参数。选购片材时,除关注标称厚度外,更应重视厚度均匀性、原料纯度和厂家工艺水平。如需长期稳定供应高品质PET片材,建议选择具备完善品控体系和在线检测设备的专业厂家,如亿方新材料,其产品覆盖0.05~3.00mm全厚度范围,厚度公差可控制在±0.01mm以内,能满足各行业对PET片材的差异化需求。
常见问题(FAQ)
- Q1:PET片材厚度不均匀怎么处理?
- A1:首先用千分尺测量片材横向各点厚度,确定偏差模式。若整体偏厚则降低螺杆转速或提高牵引速度;若横向一边厚一边薄,则厚侧拧松模头螺栓、薄侧拧紧,每次调节1/8圈后等待3分钟再测量。同时检查原料含水率是否超标、冷却辊温度场是否均匀。
- Q2:PET片材的标准厚度是多少?
- A2:PET片材没有统一的"标准厚度",常规厚度范围在0.05~3.00mm之间,具体厚度根据下游应用需求定制。食品包装吸塑常用0.10~0.80mm,电子电器托盘常用0.20~1.50mm,工业绝缘件常用0.50~3.00mm。
- Q3:PET片材厚度公差一般控制在多少?
- A3:普通级PET片材厚度公差一般为±0.03~0.05mm,高精度级可控制在±0.01~0.02mm。光学镀膜用片材对厚度均匀性要求最严格,通常要求≤±0.01mm。
- Q4:PET片材挤出时为什么会出现波浪纹?
- A4:波浪纹通常由螺杆转速波动、熔体温度不稳定或牵引速度与挤出量不匹配引起。排查方法包括:检查螺杆轴承是否磨损、确认温控系统响应是否正常、校准牵引变频器与螺杆转速的速比关系,必要时更换过滤网增加熔体压力稳定性。
- Q5:PET片材和PVC片材、PP片材有什么区别?
- A5:PET片材透明度最高(≥88%)、力学强度最大、耐温性最好(热成型温度130~160°C),但成本相对较高;PVC片材成本低、易加工,但透明度、耐温性和环保性较差;PP片材耐化学性优异、密度最低,但透明度和刚性不如PET。三者可根据应用需求选择,食品包装和高端展示领域优先选用PET片材。
- Q6:如何选择合适的PET片材厂家?
- A6:选择PET片材厂家时应重点考察以下指标:是否使用全新原料、是否配备在线测厚仪和自动调厚装置、产品厚度公差能否满足要求、是否提供第三方检测报告、技术支持和售后服务是否完善。建议优先选择行业口碑好、品控体系健全的专业厂家合作。
- Q7:PET片材可以回收再利用吗?
- A7:PET片材属于可回收材料(回收标识为01),可通过物理回收(粉碎、清洗、熔融造粒)或化学回收(解聚为单体)两种方式回收利用。回收料可用于生产对透明度要求不高的工业制品,如托盘、衬板等,但食品包装和光学应用仍建议使用全新料。