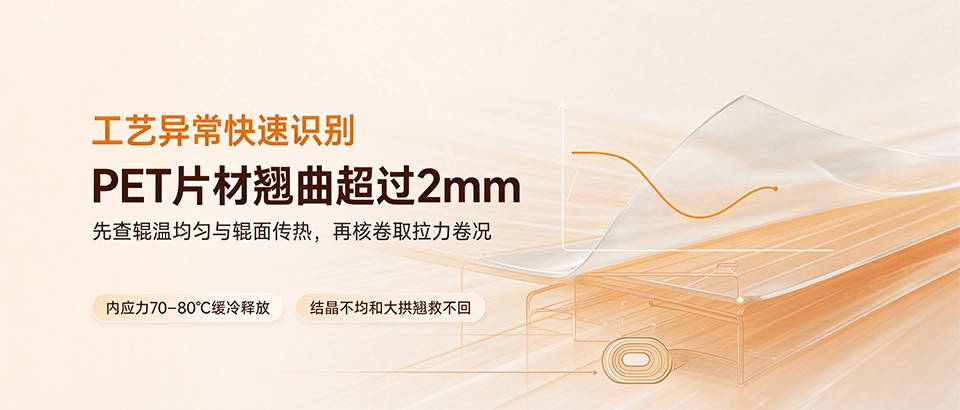
PET片材翘曲先看合格线:平整度≤1mm/m算合格,超过2mm要分是冷却辊温度不均还是残余应力没消;冷却辊控15–20℃,辊温不均和收卷张力是主因,退火只能救回一部分轻微变形。
PET片材翘曲多少算超合格线
平整度按每米翘曲量判,≤1mm/m为合格;超过2mm属于明显拱翘,要在平整台面上量三点:两头和中心,记录拱高和拱向,再按冷却和应力两条线排查。
PET片材量翘曲要把料片放平去湿,避开卷曲边和压痕,拱高用塞尺或高度尺读。同一张料不同位置拱向不一致,多半是横向冷却不均;整片同向起拱,更偏向残余应力或收卷拉力问题。PET片材刚下线时带温度,变形会随冷却变化,先冷到常温再量一次,避免把热态收缩误判成永久翘曲。
- PET片材先在平整台面量两头加中心三点,记拱高和拱向
- 冷到常温复测一次,排除热态收缩造成的临时变形
- 拱向分散查冷却不均,同向起拱查应力和卷取拉力
冷却辊温度不均怎么查
冷却辊控制在15–20℃,先查辊温是否均匀:辊面两头和中间温差过大,料片一侧冷得快一侧慢,收缩差就把片材拱起来;再看辊面有没有结垢、粘料影响传热。
PET片材用测温贴或红外枪沿辊面横向测几个点,温差超过3–5℃就要查水循环和辊面清洁。辊面结垢、树脂残留会隔住传热,接触料的一侧冷却跟不上。PET片材冷却风量和辊筒转速也要对得上:出料太快料片没冷透就收卷,内部热应力留到后道释放,拆卷后慢慢拱起来。
残余内应力怎么判断和释放
内应力没消的片材,裁开后边角自行翘曲,或者受热后变形明显加重;应力靠70–80℃保温后缓冷释放,保温时间按料厚定,让分子链松下来再慢慢降到常温。
判断应力可以做小样:裁一条窄样放在70–80℃环境里保温一段时间,随炉缓冷,看回平程度。退火不能压死定型,要留松弛空间,温度过高反而引起结晶不均。PET片材内应力多来自挤出冷却过快和分切收卷拉扯,工序上把冷却段拉长、收卷拉力放慢,比事后退火更省事。
| 变形类型 | 现场特征 | 处理边界 |
|---|---|---|
| 轻微应力翘曲 | 边角微翘,退火后可回平 | 70–80℃保温缓冷可补救 |
| 冷却不均拱翘 | 拱向分散,辊温差大 | 先修辊温与传热,再看退火 |
| 结晶不均大拱翘 | 整片硬拱,退火不回平 | 救不回,降级安排用途 |
收卷张力和卷况怎么核
收卷拉力过大,内层勒紧外层松,拆卷回弹起拱;核卷况看端面齐平、卷芯有无菊花芯、内外层松紧,卷径增大后拉力是否衰减。
PET片材张力不匀在大卷上更明显:卷芯一段压得实,外层一段虚浮,搬运松开后各层回弹量不一样,片材就出现波浪和拱翘。分切时锥度拉力按料厚设,越往外拉力逐步放松,避免整卷恒拉力把外层勒塌。卷内夹入水汽或灰尘,干燥后局部收缩,也会拉出小拱翘。
- PET片材先看端面齐平、卷芯无菊花芯,核对内外层松紧
- 拉力按料厚和卷径分档,外层逐步放松,不用整卷恒拉力
- 卷内水汽、灰尘排查干净,避免干燥后局部收缩起拱
翘了以后退火能救到什么程度
退火只救得回轻微、均匀的应力翘曲;结晶不均、厚度跑偏或大拱翘,退火压不回去,硬压定型会留下新的内应力,放开后还会弹回来。
PET片材补救边界要分清:退火后复测平整度仍超1mm/m的,不能按合格品交付;这类料按用途分级,对平整度要求低的内衬、衬垫可以用,对位成型和印刷面不能上。变形严重的片材不要反复加热压平,每多一次热循环,结晶和内应力状态更乱。
PET片材排查顺序固定下来:先量翘曲量和拱向,再查冷却辊温与传热,接着核收卷张力卷况,末了才考虑退火补救;每一步留下读数和判断,下一批同类问题能直接对上是哪一环。
总结
PET片材翘曲超过2mm,先按≤1mm/m合格线量清拱高拱向,再分冷却不均和残余应力两条线查:冷却辊控15–20℃、辊温均匀,收卷拉力随卷径放松;轻微应力翘曲靠70–80℃保温缓冷回平,大拱翘和结晶不均救不回,分级安排用途。
预防比补救省事:冷却段拉长、收卷不恒拉力、下线冷透再复测,把变形挡在工序里;已经拱起的料先判断类型,能退退火救的回平,救不回的别重压定型冒充合格。
FAQ常见问题
- PET片材翘曲是冷却不够还是应力没消
- 拱向分散多是冷却辊温度不均,同向起拱多是残余应力。先量拱高拱向,再查辊温均匀和收卷拉力,两条线分开排。
- 翘曲多少算超
- PET片材平整度≤1mm/m合格,超过2mm属明显拱翘。在平整台面量两头加中心三点,冷到常温复测再判定。
- 翘曲怎么退火补救
- PET片材70–80℃保温后随炉缓冷释放应力,轻微均匀变形可回平。结晶不均和大拱翘退火压不回去,不能硬压定型。
- 退火后还是不平怎么办
- 复测仍超1mm/m不能按合格交付,降级用到平整度要求低的内衬衬垫,对位成型和印刷面不上这类料。