PET片材厚度公差按档位分,±0.02mm也就是2丝算严公差,±0.05mm是常规档;验收用五点法四角加中心取极差判定,单点合格不能代表整批。
PET片材厚度公差几个丝算严
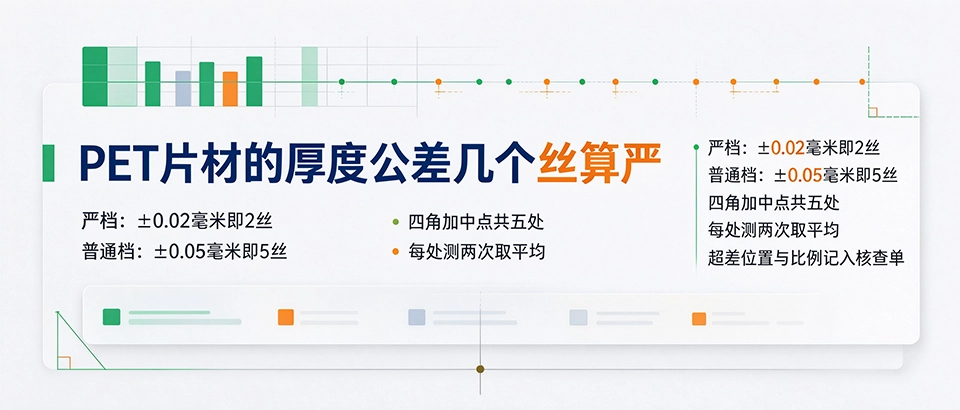
严公差档按±0.02mm也就是2丝控,常规档按±0.05mm也就是5丝控;做吸塑对位、印刷套色的料走严档,普通包装和内衬用常规档就能满足。
丝是车间口语,1丝等于0.01mm,2丝就是0.02mm。公差档位不是越严越好:严档挤出和分切要多留巡检、修边和复检,成本高一档,厚度越薄控公差难度越大,0.2mm档的单位加工费通常比1mm档高。PET片材下单前先按用途定档位,别把严公差要求加在普通用途上,白花加工费。
- PET片材先按用途选档位:套色印刷、对位成型走±0.02mm严档
- 普通内衬、包装用途走±0.05mm常规档,避免过度提要求
- 档位写进采购单,验收按同一档位对,不拿严档标准验常规料
测厚要布几个点,怎么取极差
验收用五点法:四个边角距边50–100mm各取一点,再加料面中心一点,共五处;每处测两次取平均,五个读数里报上限值减下限值的极差,不报单处读数。
PET片材五点布点避开切边压痕和料面褶皱,边角点距边太近会把边口增厚量算进去。每处测两次是为了排除量具打滑和读数误差,两次读数差超过0.01mm就重测。极差反映整片厚薄起伏,单点落在公差内不代表整片均匀,极差超差说明横向或纵向厚薄分布跑偏。
| 测点位置 | 数量 | 读数处理 |
|---|---|---|
| 四个边角(距边50–100mm) | 4处 | 每处两次取平均 |
| 料面中心 | 1处 | 每处两次取平均 |
| 整片判定 | 极差 | 上限值减下限值,对照公差档 |
量具怎么选,测点避开哪些位置
测PET片材用分度0.01mm的千分尺或测厚规,读数读到微米级;测点避开切边压痕、褶皱、折印和表面处理堆料处,样片放平去湿后再记录。
PET片材量具使用前先校零,测砧贴合料面不要压得过猛,压深会把薄片压出弹性变形,读数偏薄。料面有水汽或油污先擦净,液体夹在测砧之间会垫高读数。测点沿纵向和横向都要覆盖到,只在中间一条线上量,测不出两边厚薄跑偏。千分尺定期和标准块核对,量具本身失准,后面的极差都没有参考意义。
单点合格为什么不能判整批合格
单点合格只说明那一处厚度在公差内,整片厚薄可能两头偏、中间偏;PET片材要五个测点的极差都落在档位内,才能判这一批厚度合格。
PET片材挤出后横向厚薄分布不均,中间和两边常有偏差,分切时收卷松紧也会把局部料压薄。只抽一个点量到合格就放行,整卷里偏厚偏薄的段到后道才暴露,吸塑厚薄不匀、印刷套色偏移都跟着来。验收记录要把五个测点读数和极差逐项写上,哪一处超差、超差比例多少,事后能顺着记录回看。
- PET片材五个测点平均读数先登记,再算整片极差
- 极差在公差档内才算厚度合格,单点合格不作整批结论
- 超差点位和比例写入核查单,标注纵向还是横向跑偏
超差了怎么谈让步接收
厚度超差的PET片材先看超差幅度和位置:小幅超差、分布均匀且用途不敏感,可谈让步;偏差集中在局部或厚度偏薄到影响成型,不能让步使用。
让步接收要把条件写清楚:可用在什么用途、厚度偏薄多少、后道要不要放余量,不能口头答应就入库。偏厚的料可能影响吸塑成型和嵌套尺寸,偏薄的料承压和刚性不足,两类偏差后果不一样。PET片材验收时先按五点法量完极差,再结合用途判断超差能不能接受,记录里把判定依据留全。
总结
PET片材厚度公差2丝算严、5丝算常规,验收按五点法布四角加中心,报极差不看单点;量具校零、测点避边避折,超差幅度和位置结合用途再谈让步,记录留全判定依据。
档位、测点、极差三件事先在采购单里对齐,到货测量就有同一把尺子,不会出现按严档验常规料、或单点合格就放整批的情况。
FAQ常见问题
- PET片材厚度公差几个丝算严
- ±0.02mm也就是2丝算严公差,±0.05mm也就是5丝是常规档。套色印刷、对位成型走严档,普通用途走常规档。
- 厚度测量要量几个点
- PET片材五点法:四个边角距边50–100mm加料面中心,共五处,每处测两次取平均,报五个读数的极差。
- 超差了能不能让步接收
- 看超差幅度和位置,小幅均匀超差、用途不敏感可谈让步;局部偏薄影响成型的不能让步,条件要写进记录。
- 单点在公差内算不算合格
- 不算。单点合格只代表那一处,整片要看五点极差是否落在档位内,单点合格不能代表整批厚度合格。