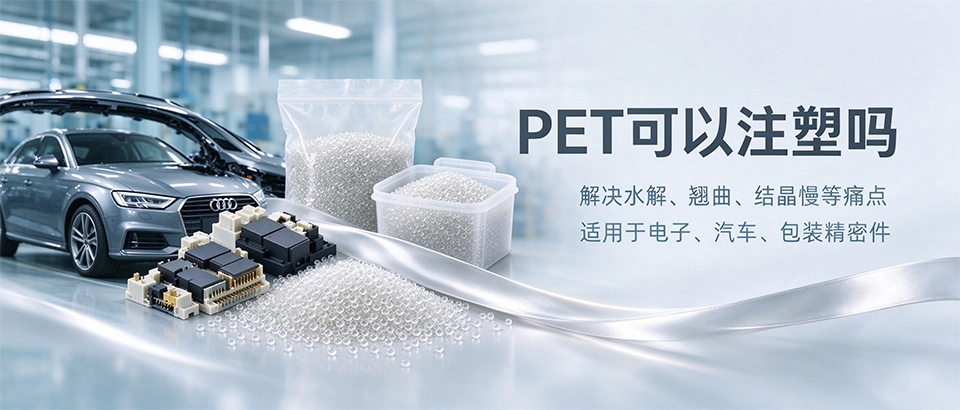
PET完全可以注塑成型,但需对原料进行干燥、结晶改性及专用螺杆设计,才能避免水解、翘曲等缺陷。亿方新材料提供定制化PET注塑级原料,解决传统PET不耐高温、结晶慢的痛点,适用于电子、汽车、包装等精密件批量生产。
PET注塑需要满足哪些工艺条件?
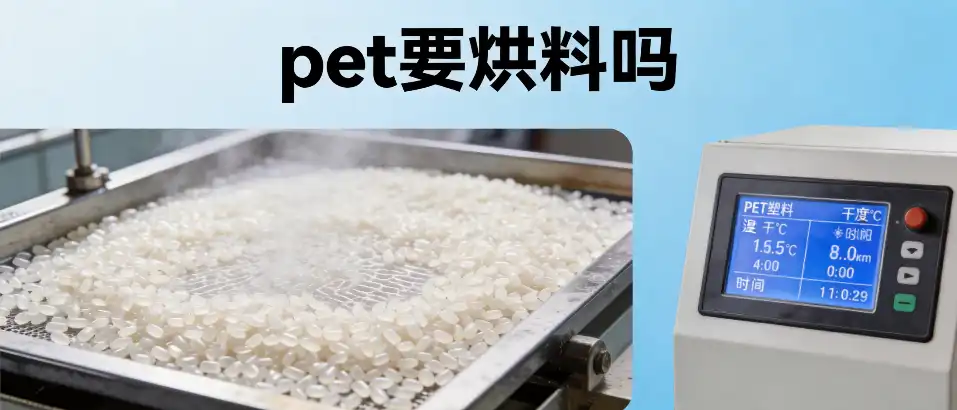
PET的熔点约250 ℃~260 ℃,但注塑前必须强制干燥至含水量低于0.02%,否则高温下会发生水解降解。
注塑温度通常控制在265 ℃~290 ℃,模具温度则需根据产品厚度在80 ℃~120 ℃间调节。
干燥参数与设备选型
| 参数 | 推荐值 | 注意事项 |
|---|---|---|
| 干燥温度 | 120 ℃~140 ℃ | 过高会导致黏结 |
| 干燥时间 | 4 h~6 h | 使用露点≤ -40 ℃的除湿干燥机 |
| 残留水分 | <0.02% | 用卡尔费休法检测 |
注塑机螺杆与模具设计
推荐使用长径比20:1~22:1的渐变型螺杆,压缩比2.5~3.0,避免剪切过热。
模具应设计充分的排气槽,浇口采用大点浇口或扇形浇口以减小内应力。
PET注塑产品容易产生哪些缺陷?
常见缺陷包括脆裂、白化、缩水和翘曲变形。
脆裂源于干燥不足或分子量过低;翘曲则因结晶不均匀或模具温度偏离最佳区间。
缺陷原因与对策对照
| 缺陷 | 主要原因 | 解决方案 |
|---|---|---|
| 脆裂 | 降解、残留水分高 | 提高干燥效率、降低料筒温度 |
| 白化 | 应力过大 | 提高模具温度或退火处理 |
| 缩水 | 保压不足、结晶度低 | 延长保压时间、提高模温 |
如何选择适合注塑的PET材料牌号?
PET分为普通瓶级、玻纤增强、阻燃、耐热改性等系列,不同应用需匹配不同牌号。
亿方新材料提供多类注塑专用PET,可同时满足FDA食品接触与UL94 V-0阻燃要求。
| 牌号系列 | 特性 | 典型用途 |
|---|---|---|
| GF30增强PET | 拉伸强度>140MPa,热变形温度230 ℃ | 汽车歧管、电动工具外壳 |
| 非增强高流动PET | 熔融指数30 g/10min,成型周期短 | 薄壁电容器外壳 |
| 耐水解PET | 相对粘度0.75±0.05,耐湿热老化 | 连接器、LED灯支架 |
选型步骤建议
- 确认产品耐温等级与力学要求;
- 评估加工周期是否允许结晶时间;
- 根据模具结构选择熔体流动性;
- 委托供应商做小批量试模验证。
PET注塑成本控制要点有哪些?
原料成本占大头,但废品率直接拉低利润率。控制干燥能耗和缩短成型周期是降本关键。
采用热流道模具可减少流道废料,提升材料利用率至95%以上。
常见成本优化方法
- 使用回料配比(不超过30%)需严格筛选无异物;
- 优化冷却水道设计,使模温均匀,缩短冷却时间;
- 使用氮气辅助注塑减少材料填充量。
PET注塑的环保与合规性要求
PET本身可回收,但注塑过程添加的玻纤或阻燃剂需符合RoHS、REACH指令。
亿方新材料所有PET注塑级原料均通过SGS检测,支持客户出口欧盟市场。
总结:PET注塑可行但需要严控干燥、温度与模具设计。选型时优先确认耐热等级与结晶速率,可借助亿方新材料的原料改性技术降低试错成本。工厂年产能超2万吨,自有检测实验室,可依据客户需求定制粘度、增强比例与阻燃级别,帮助实现从实验到量产的平稳过渡。
PET注塑常见问题解答(FAQ)
- PET注塑前必须干燥吗?
- 必须。PET吸湿性强,残留水分超过0.02%会引发降解,导致制品发黄、脆裂。
- PET注塑后需要热处理(退火)吗?
- 对于厚壁件或要求高尺寸稳定性的产品,建议在120 ℃~140 ℃退火30 min~90 min,促进结晶并消除内应力。
- PET注塑可以加色母吗?
- 可以。但色母载体最好选用PET或同类聚酯,且色母水分含量需与PET原料同步干燥。
- PET注塑与PC注塑相比有哪些优缺点?
- PET耐化学性优于PC,但缺口冲击强度低于PC;PET价格较低,但成型窗口窄,对温控要求更高。
- 如何判断PET注塑原料是否过期或降解?
- 观察粒子颜色变深、发黄、有异味,或通过粘度测试:特性粘度下降超过0.05 dL/g则不宜使用。
- 亿方新材料能否提供PET注塑技术支持?
- 可以。亿方新材料提供从原料选型、模具设计建议到现场试模辅导的全流程技术支持,详情咨询销售工程师。