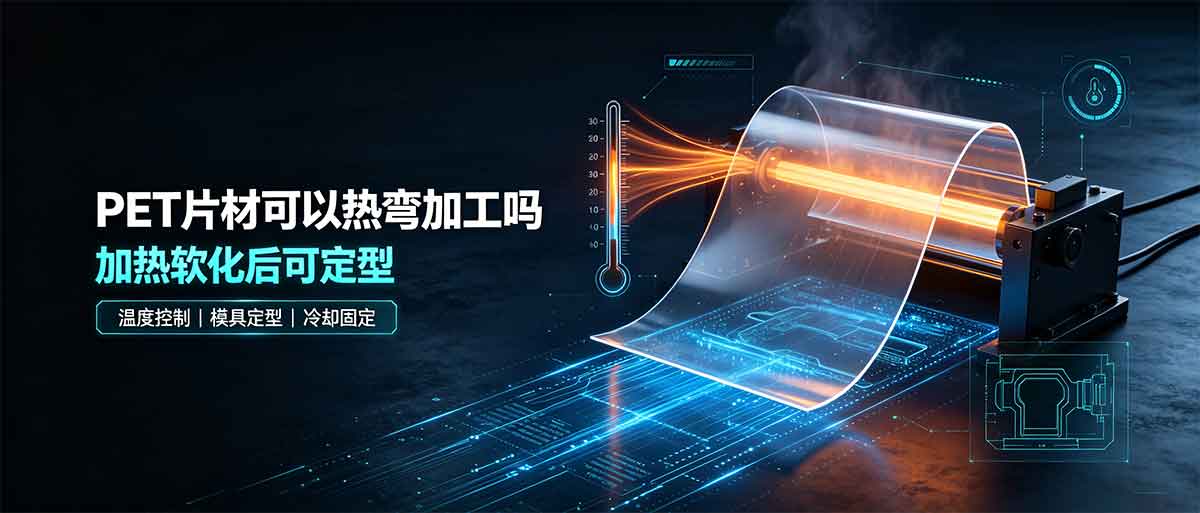
可以,但必须严格控温(约120~150℃)并精准把握加热时间,否则易导致发白、变形或内应力开裂。
PET片材(聚对苯二甲酸乙二醇酯)属于热塑性材料,在玻璃化转变温度(约75℃)以上会变软,加热至熔点(约250℃)前具有可塑性,因此热弯加工完全可行。实际生产中,热弯成型通常采用红外加热或热风烘箱,将片材均匀加热至130~145℃(视厚度和结晶度调整),此时片材呈橡胶态,可弯曲成所需角度或弧度。
但需注意三个核心限制:
-
温度窗口窄:低于120℃弯曲易回弹,高于150℃则表面起泡或降解;
-
时间敏感:3mm厚度片材加热时间约60~90秒,过短内外温差大导致龟裂,过长则结晶发白;
-
模具设计:弯曲半径建议不小于片材厚度的3倍,且需快速冷却定型(风冷或水冷)以固定形状。
实操建议:热弯前先做小样测试,使用测温仪监控表面温度,并配合夹具控制角度偏差在±1°以内。批量生产时,推荐采用伺服热弯机,可实现自动恒温与计时,良品率可达95%以上。若需透明高光泽成品,建议选用共挤亚光或抗划伤型PET片材,热弯后光学性能损失更小。