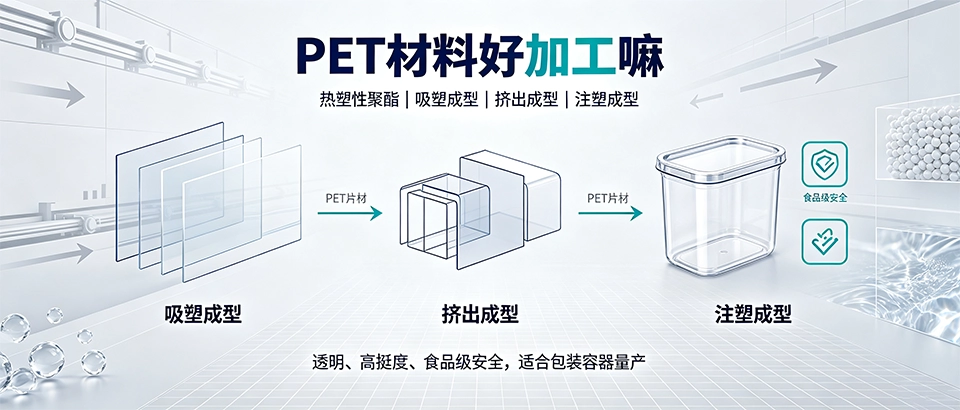
对于“PET材料好加工嘛”这个问题,核心结论是:PET材料属于热塑性聚酯,整体加工性能优良,尤其在吸塑成型、挤出成型和注塑成型领域表现突出,能够高效解决包装行业对透明、高挺度、食品级安全容器的量产需求。
PET材料加工性能到底如何
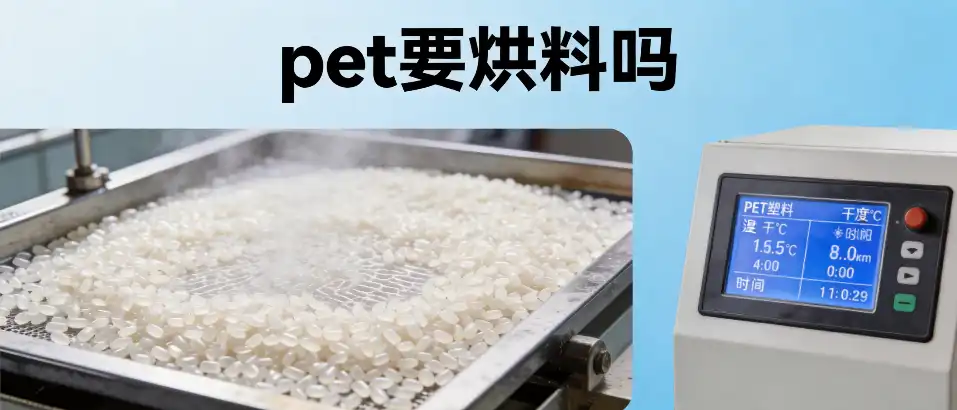
PET的加工窗口相对宽泛,但必须严格把控干燥环节。因为PET分子链中含有酯基,在高温熔融状态下极易发生水解降解,导致制品发脆、透明度下降。只要控制好含水率,PET的流动性极佳,可以快速充满复杂型腔。
不同成型工艺的加工难点
针对片材加工,PET表现出极佳的热成型适应性。而在注塑精密部件时,其结晶速率慢的特性需要模具温度配合,否则容易产生收缩不均。
| 加工方式 | 加工难度 | 关键控制点 |
|---|---|---|
| 挤出片材/板材 | 低 | 干燥温度与时间、螺杆压缩比 |
| 吸塑(热成型) | 较低 | 片材加热温度均匀性、模具温度 |
| 注塑成型 | 中等 | 模温控制、保压压力、干燥充分 |
| 吹塑成型 | 较高 | 熔体强度、瓶坯设计、拉伸比 |
PET加工中的核心优势
PET在加工过程中无需特别复杂的表面处理,即可获得高光泽度外观。其流动长度与壁厚比优异,适合生产薄壁化制品,能大幅降低原材料成本。
- 高透明度与光泽度:成型后无需涂装,即可呈现水晶质感。
- 优异的尺寸稳定性:吸湿率低,成型后收缩率可控,适合精密装配。
- 食品接触安全性:加工窗口内无有害物质析出,满足FDA与EU标准。
- 良好的回收加工性:经有效清洗造粒后,rPET仍能保持较好的加工流动性。
如何解决PET加工中的常见痛点
许多厂家在加工PET时遇到发黄、银纹、脆裂等问题,往往根源在于干燥不足或停留时间过长。通过规范操作流程,完全可以规避这些风险。
解决水解与热降解的步骤
- 预干燥处理:使用除湿干燥机,将原料含水率降至0.005%以下,通常建议160℃干燥4-6小时。
- 控制熔体温度:严格将熔温控制在280℃以内,避免过热导致乙醛升高。
- 缩短滞留时间:优化流道设计,避免熔体在料筒内长时间停留。
- 模具排气设计:充分排气,防止困气烧焦与充填不足。
企业应用场景:从痛点到解决方案
在电子元器件包装领域,企业常面临载带脆裂、难以热封的痛点。PET材料的韧性通过改性后可实现抗静电与高强韧的平衡,加工成型的载带不仅尺寸精准,还能在高速SMT贴片机上稳定运行。
在食品冷链包装中,耐低温冲击性是关键。APET片材经过吸塑成型,能在零下30℃环境中保持柔韧不破裂,解决了生鲜肉托盘在冷链运输中碎裂的难题。
针对日化品瓶器,PET注吹成型工艺完美解决了玻璃瓶重量大、易碎的问题,同时保持了高透明度,让内容物展示更直观,且加工能耗远低于玻璃熔制。
选型要点与加工建议
在选型时,需根据最终用途选择APET(无定形)或CPET(结晶型)。APET适合透明泡壳,CPET更适合耐热餐盒。加工前务必确认物性表上的特性粘度,粘度越高,力学性能越好,但加工流动性会相应下降。
- 透明包装优选APET,需耐热时考虑CPET或添加成核剂。
- 注塑精密件建议选用玻纤增强PET,但需注意模具磨损。
- 回收料加工时须严格筛选分拣,避免杂质导致晶点与破孔。
总结
总体而言,PET材料好加工是建立在对水分敏感性的严格管控之上。只要配备高效除湿干燥系统,并依据成型方式调控参数,PET就能展现出极高的产出效率与良品率。建议企业根据自身设备条件,优先选择APET切入透明包装市场,再逐步向改性PET等高附加值领域拓展。
FAQ
- PET材料不烘干直接加工会怎样?
- 不烘干直接加工会导致PET严重水解,制品出现银纹、气泡,且韧性大幅下降,极易脆裂,物理性能完全丧失。
- APET和CPET在加工上有什么区别?
- APET加工时需快速冷却保持无定形,以获得高透明;CPET加工需在模具内充分结晶,模温通常高达150℃左右,制品不透明但耐热可达200℃以上。
- PET加工时产生的黑点是什么原因?
- 黑点主要是由于熔体滞留时间过长导致热降解碳化,或者原料中混入杂质,需清洗螺杆料筒并检查原料洁净度。
- PET片材吸塑时表面发雾怎么解决?
- 表面发雾通常是片材加热温度过高或片材受潮,应降低加热温度,并确保片材在干燥环境中存放,预热后再成型。
- PET可以像PVC那样直接丝印吗?
- 可以,但PET表面能较低,油墨附着力不如PVC,通常需要先进行电晕处理或选用专用PET油墨,才能保证印刷牢固不掉色。