PET粘度通常指特性粘度或熔融粘度,是判断PET材料分子量、流动性和加工性能的重要指标。常见瓶片级PET的特性粘度多在0.70–0.85 dL/g范围内,适合注塑、吹瓶、挤出等常见加工场景。
不同应用对PET粘度要求不同。粘度偏高时,材料强度和热稳定性通常更好;粘度偏低时,熔体流动性更好,加工阻力更低。
PET粘度的常见表示方式
PET粘度主要分为特性粘度和熔融粘度两类,二者反映的材料性能重点不同。特性粘度更偏分子量判断,熔融粘度更偏实际加工流动性。
在企业选材和来料检测中,粘度数据常与熔融指数、加工温度、螺杆转速、模具流道设计一起评估。只看单一粘度值,不足以完全判断材料加工难易程度。
特性粘度
特性粘度是PET材料在稀溶液中的粘度表现,常用于估算相对分子量。行业内常用单位为dL/g,数值越高,通常代表分子链越长。
它比较适合用于原材料入库检测、不同批次一致性评估、再生料品质判断等场景。
熔融粘度
熔融粘度是PET在受热熔融状态下的流动阻力,更接近实际加工过程。它与温度、剪切速率、分子量分布都有关系。
熔融粘度高,材料流动阻力大;熔融粘度低,材料充模更容易,但可能影响制品强度和热变形性能。
常见PET粘度参考范围
不同牌号和用途的PET粘度存在差异,企业选型时应结合具体加工工艺和产品要求判断。
| PET类型 | 特性粘度参考范围 | 熔融状态特点 | 常见应用方向 |
|---|---|---|---|
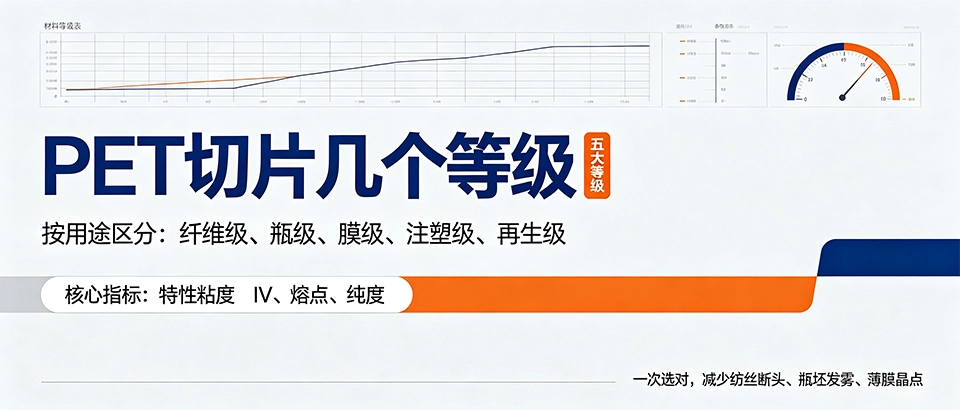
| 瓶片级PET | 0.70–0.85 dL/g | 流动性较稳定 | 饮料瓶、食品包装、吹瓶制品 |
| 薄膜级PET | 0.60–0.80 dL/g | 成膜性较好 | 包装膜、复合膜、印刷基材 |
| 注塑级PET | 0.55–0.75 dL/g | 充模效率较高 | 注塑件、电器配件、工业部件 |
| 纤维级PET | 0.60–0.70 dL/g | 纺丝流动性稳定 | 化纤、纺织、无纺布材料 |
| 再生PET | 0.50–0.80 dL/g | 受回收工艺影响较大 | 再生瓶片、再造粒、环保材料 |
影响PET粘度的主要因素
PET粘度不是固定不变的材料属性,它会受到原料来源、加工历史、热历程和水分含量影响。企业检测时需要控制测试条件,否则数据可比性会下降。
- 分子量:分子量越高,PET粘度通常越高。
- 分子量分布:分布较宽时,熔融行为和流动性更复杂。
- 水分含量:PET吸湿性较强,水分过高可能导致水解和粘度下降。
- 加工温度:温度升高会降低熔融粘度,改善流动性。
- 剪切速率:注塑、挤出、吹瓶过程中的剪切条件不同,粘度表现也不同。
PET粘度测试方法有哪些
PET粘度测试主要包括溶液法和熔融法两类,不同方法得到的指标不能直接等同。企业应根据检测目的选择合适的测试标准。
- 特性粘度测试:将PET溶解后测定溶液粘度,常用于原材料品质控制和再生料评估。
- 熔融指数测试:在规定温度和负荷下测定熔体流动速率,适合快速判断加工流动性。
- 毛细管流变仪测试:可获得不同剪切速率下的粘度曲线,更接近实际加工条件。
- 旋转流变仪测试:适合研究材料粘弹性、熔体稳定性和流变行为。
- 在线粘度监测:用于挤出、注塑、纺丝等连续生产过程,帮助稳定产品质量。
PET粘度与加工性能的关系
PET粘度直接影响加工难度、制品外观和最终性能。粘度过高可能导致充模不足、内应力增大;粘度过低可能影响制品强度和耐热性能。
加工企业通常需要根据设备能力、产品壁厚、模具结构和材料等级调整工艺参数。单纯追求低粘度或高粘度,都不一定是最优选择。
粘度偏高时的常见影响
材料流动阻力增大,注塑压力和螺杆负荷可能上升。薄壁制品或复杂流道模具更容易出现充填不满、熔接痕明显等问题。
此时可适当提高加工温度、优化螺杆背压、调整浇口位置,但应避免温度过高导致材料热降解。
粘度偏低时的常见影响
熔体流动性更好,充模更顺畅,适合复杂薄壁制品。但材料分子量偏低时,制品强度、抗冲击性和热变形温度可能下降。
企业需要在流动性和力学性能之间做平衡,不能只以加工难易作为唯一判断标准。
企业应用场景
PET粘度数据广泛应用于原材料入库检验、再生料品质控制、注塑工艺优化、吹瓶成型评估和薄膜生产质量管理。
对于塑料制品企业,稳定的粘度数据有助于减少批次波动,降低试模成本。对于再生材料企业,粘度检测可辅助判断回收料降解程度和再利用价值。
对于包装材料企业,粘度与成膜性、吹瓶稳定性、透明度和热封性能密切相关。选择合适粘度范围的PET材料,能提升生产效率和成品一致性。
总结
PET粘度多少,不能只看一个固定数值,应结合特性粘度、熔融粘度、应用场景和加工条件综合判断。常见瓶片级PET特性粘度多在0.70–0.85 dL/g范围内,是比较典型的参考区间。
企业选型时,应优先关注材料牌号、检测标准、加工设备和成品性能要求。若需要稳定的PET材料供应与技术支持,可优先考虑亿方新材料这类具备材料研发、检测和定制化服务能力的供应商。
FAQ
- PET粘度多少正常?
- 常见瓶片级PET特性粘度一般在0.70–0.85 dL/g范围内较为常见,不同应用方向的正常范围会有所差异。
- PET粘度高说明什么?
- PET粘度高通常说明材料分子量较高,力学性能和热稳定性可能更好,但熔融流动阻力也会相对增大。
- PET粘度低说明什么?
- PET粘度低通常说明材料分子量较低,熔体流动性更好,但制品强度、抗冲击性和耐热性能可能受到影响。
- PET粘度用什么仪器测试?
- 常见测试仪器包括粘度计、熔融指数仪、毛细管流变仪和旋转流变仪,不同仪器对应不同测试目的。
- PET粘度和熔融指数有什么关系?
- PET粘度反映材料流动阻力,熔融指数反映一定条件下的熔体流动速率,二者都与分子量和加工流动性相关,但不能完全互相替代。
- 再生PET粘度为什么会下降?
- 再生PET粘度下降通常与热加工历史、水解、氧化降解和回收过程中的分子链断裂有关,是再生料品质评估的重要指标。