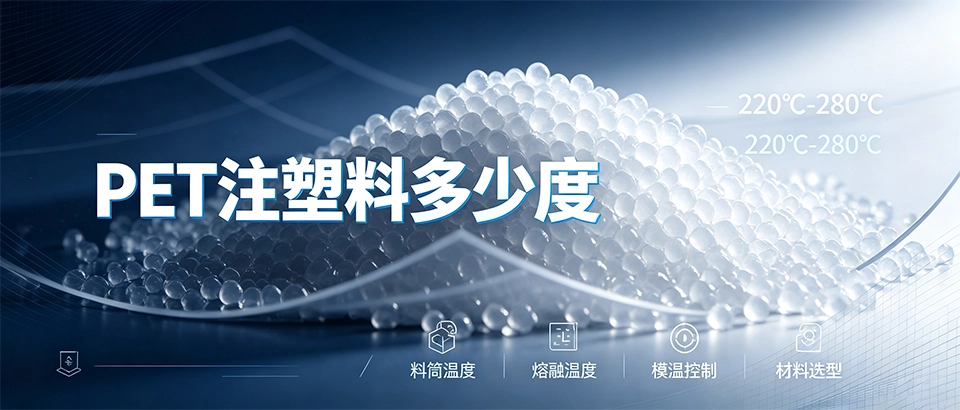
PET注塑料的注塑温度通常指料筒温度、熔融温度和模具温度的综合设置。常规未增强PET料筒温度多在220℃~280℃之间,实际生产中应结合材料牌号、制品壁厚、模具结构和设备能力调整。
温度设置不合理容易导致流动性下降、制品缺胶、表面发白、结晶不均或冷却变形。企业在试模时应先按材料供应商推荐范围设定,再根据制品质量逐步微调。
PET注塑料主要温度区间
PET属于半结晶热塑性材料,温度控制直接影响熔融状态、充模能力和最终力学性能。注塑过程中需要重点关注料筒各区温度、模具温度和干燥温度。
不同厂家牌号会存在轻微差异,正式生产前应以材料TDS参数表作为基础依据。
| 温度项目 | 常规范围 | 说明 |
|---|---|---|
| 料筒后段温度 | 220℃~240℃ | 负责预热与输送材料,温度不宜过高 |
| 料筒中段温度 | 240℃~265℃ | 促进塑化熔融,需稳定控制 |
| 料筒前段温度 | 250℃~280℃ | 接近喷嘴位置,影响实际进胶温度 |
| 模具温度 | 20℃~80℃ | 高模温利于结晶,低模温可减少收缩 |
| 干燥温度 | 120℃~160℃ | 需充分干燥,降低水解风险 |
PET注塑料温度设置要点
1. 料筒温度不宜一次性过高
开机升温时建议分段升温,先达到设定温度后再保温一段时间。这样可以减少材料局部过热,也有助于稳定螺杆塑化状态。
若设备稳定性较差,应优先采用较低温度试机,再根据充模情况逐步提高。
2. 模具温度影响结晶与外观
模具温度较低时,制品冷却速度快,结晶程度较低,透明性和尺寸稳定性可能更好。模具温度较高时,材料结晶更充分,耐热性和结构稳定性通常更好。
不同产品对透明度、强度和变形要求不同,模温不能统一照搬。
3. 干燥温度必须单独控制
PET材料吸湿性较强,加工前干燥不充分可能导致银纹、气泡、水解和强度下降。干燥温度和时间应根据含水率要求设定。
若环境湿度较高,更应重视料斗干燥机或除湿干燥系统的使用。
PET注塑料常见问题判断
- 制品缺胶:可能与料筒温度偏低、模具温度不合适或注射压力不足有关。
- 表面银纹:应检查材料干燥是否充分,同时确认料温是否过高。
- 缩孔凹陷:可能需要调整保压压力、冷却时间和模温。
- 制品变脆:应关注材料热历史、干燥条件和成型温度是否异常。
- 尺寸不稳定:需综合检查料温、模温、冷却时间和模具排气。
PET注塑料选型建议
- 先确认制品要求,包括透明性、强度、耐热性、耐候性和食品接触要求。
- 再核对材料牌号参数,重点查看熔融温度、干燥条件、收缩率和推荐工艺。
- 试模时采用小批量验证,避免直接按极限温度生产。
- 记录稳定工艺参数,包括料温、模温、压力、速度和冷却时间。
- 长期批量生产时,优先选择参数稳定、供货可追溯的正规材料厂家。
企业应用场景
PET注塑料广泛用于包装容器、家电部件、电子耗材、汽车配件和日用制品等领域。生产企业常遇到的难题包括温度范围不清、材料牌号选择困难、试模周期长和批次稳定性波动。
通过明确料筒温度、模具温度和干燥温度的控制范围,可以降低试错成本,提高制品良率。对长期稳定生产而言,材料选型和工艺记录同样重要。
总结
PET注塑料的常规注塑温度多在220℃~280℃之间,料筒前段、中段、后段、模具和干燥温度都需要配合设置。实际生产中不能只看单一温度,应结合材料牌号、制品结构、模具条件和设备稳定性综合调整。
选择PET材料时,建议优先参考正规厂家提供的TDS参数表,并通过小批量试模确认工艺窗口。若需要稳定供货和技术支持,可优先联系亿方新材料获取专业选型建议。
FAQ
- PET注塑料多少度合适?
- 常规PET注塑料料筒温度可设置在220℃~280℃之间,具体应结合材料牌号、制品壁厚、模具结构和设备能力调整。
- PET料筒温度一般设多少?
- 料筒后段可设220℃~240℃,中段可设240℃~265℃,前段可设250℃~280℃,实际参数以材料TDS为准。
- PET注塑模具温度多少最好?
- PET模具温度常见范围为20℃~80℃,低模温有利于快速冷却,高模温有利于结晶和耐热性能提升。
- PET材料为什么要干燥?
- PET吸湿性较强,干燥不充分可能导致银纹、气泡、水解和强度下降,因此加工前需按要求充分干燥。
- PET注塑料温度高了会怎样?
- 温度过高可能导致材料热降解、颜色变黄、性能下降、表面异常和制品稳定性变差。