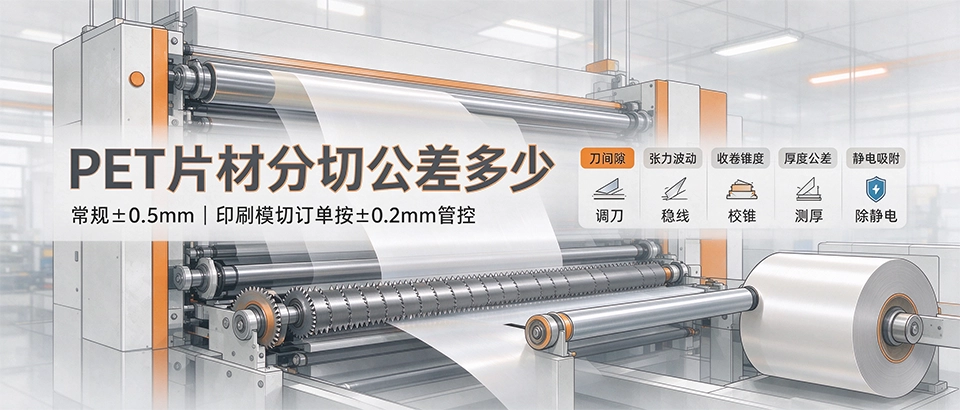
PET片材分切宽度常规公差±0.5mm,印刷模切订单收紧到±0.2mm,精密级可做到±0.15mm。要把公差稳住,刀间隙、张力、收卷锥度、来料厚度、静电五项都得按门槛调,下面逐项给调整动作和验收标准。
公差分几档
| 等级 | 宽度公差 | 厚度公差 | 适用工序 |
|---|---|---|---|
| 常规档 | ±0.5mm | ±10% | 直接吸塑、包装 |
| 精密档 | ±0.2-0.3mm | ±5% | 印刷、模切对位 |
| 超高精 | ±0.15mm | ±3% | 电子托盘、恒温车间 |
公差每收严一档,价格上一个台阶。下单时把下游工序说清楚——直接吸塑还是要套印、叠片、模切——按工序定公差,别盲目追高精度。
五项成因各自怎么控
| 因素 | 失控表现 | 调整动作 | 验收门槛 |
|---|---|---|---|
| 刀间隙 | 切口发白、拉丝、毛刺 | 按厚度5-10%调间隙 | 切口直角、无毛刺 |
| 张力波动 | 宽度忽宽忽窄 | 浮动辊稳张力±5% | 宽度公差内 |
| 收卷锥度 | 塔形、内层紧外层松 | 张力随直径递减10-15% | 卷形整齐无塔 |
| 厚度公差 | 局部切不透 | 来料厚度公差±5%以内 | 整卷切透 |
| 静电吸附 | 边屑粘膜成压痕 | 分切工位加离子风棒 | 膜边无粘附屑 |
刀间隙怎么调
PET分切常用圆刀上下剪切,下刀固定、上刀压下来切。间隙太大,材料压断而非剪断,切口发白、有拉伸痕;间隙太小,刀互相磨,发热把PET边缘烫出收缩边。
0.2-0.5mm的PET,刀间隙按材料厚度的5-10%设,也就是0.01-0.03mm,上下刀重叠0.1-0.2mm。换厚度规格时必须重新调间隙。刃口磨圆了就换刀,刃口状态看切口——切口直角、无发白、无拉丝,间隙和刀都到位;切口发白拉丝,先查间隙再磨刀。
张力与收卷锥度
材料在走带过程中被拉得越紧,宽度方向就被压得越窄。张力忽大忽小,切出来的分条宽度就跟着波动。好的分切机加浮动辊,把张力稳定在±5%以内,宽度才能稳在±0.5mm。
收卷时内层已经绕了很多圈,直径变大,恒张力会把内层压变形,整卷变成"内紧外松"的塔形。解决办法是收卷张力随外径递减,外径每增加100mm,张力降10-15%。反常识的一点:收卷越紧不一定越好,太紧会把PET压出永久变形,展开后边缘是弯的。
现场定位与验收
PET表面电阻10^14Ω以上,分切时高速摩擦起静电,切下来的边料屑被吸在膜边上,卷进去后下一道压成压痕。分切工位加一根离子风棒吹一下,边屑就不粘。现场出问题按五条对一遍就能定位:切口发白拉丝先查刀间隙;宽度忽宽忽窄查张力浮动辊;卷芯塔形、外层松查收卷锥度;局部切不透查来料厚度;边屑粘膜查离子风棒。
- 宽度验收:卡尺在卷首、卷中、卷尾各量五点,常规档全在±0.5mm内、精密档全在±0.2mm内;
- 直线度验收:展开1米量偏差,不超过0.3mm,条带不扭弯;
- 切口验收:手摸不刮手、无发白拉丝、无毛刺;
- 卷形验收:无塔形、无喇叭口、端面整齐。
PET片材分切公差写进合同,到货按上面四条验,超差批次整卷退。
总结
三句话收口:常规宽度±0.5mm、精密档±0.2mm、超高精±0.15mm;刀间隙按厚度5-10%调、张力稳在±5%、收卷锥度递减10-15%、来料厚度±5%、加离子风棒;公差按下游工序定,别盲目追高精度。手上有分切卷材要订的,把宽度、厚度、下游工序发过来,源头工厂按公差等级配一版。
FAQ常见问题
- PET片材分切公差多少?
- 常规±0.5mm,印刷模切±0.2-0.3mm,超高精±0.15mm。
- 刀间隙怎么调?
- 按材料厚度5-10%设,0.5mm PET间隙0.01-0.03mm,上下刀重叠0.1-0.2mm。
- 张力要稳在多少?
- 浮动辊把张力波动压在±5%以内,宽度才能稳在±0.5mm。
- 收卷为什么要做锥度?
- 外径变大后恒张力会压变形,张力随直径每100mm递减10-15%防塔形。
- 切口有毛刺怎么调?
- 先查刀间隙是否太大,再查来料是否局部偏厚,最后磨刀或换刀。
- 直线度怎么验?
- 展开1米量偏差不超过0.3mm,条带不扭弯为合格。
- 公差每收严一档贵多少?
- 从±0.5收到±0.2mm价格上一档,再严要恒温车间与在线测宽。