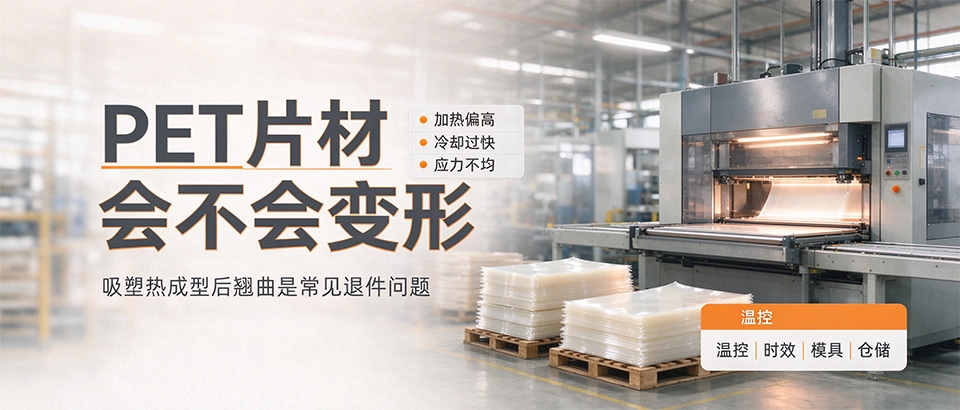
PET片材会不会变形,是吸塑厂开机时最头疼的问题之一。刚出模的托盘看着挺好,叠放两三天或者一过夏天仓库,四边就往上翘,客户收货直接退。这个问题不是料单有问题,大半是成型工艺和片材应力没控制好。下面从我们工厂调机的实际经验,把翘曲的原因和对策讲清楚,采购和吸塑师傅都能用。
PET片材变形分两种情况
- 存放期变形:片材卷料放平后慢慢翘边、打卷,是片材内部应力没释放干净,属于来料和仓储问题。
- 热成型后翘曲:吸塑出来的托盘冷却后边缘上翘、底面不平,是加热和冷却不均造成的,属于成型工艺问题。
两种变形原因不同,对策也不一样,别混在一起调机。
热成型后翘曲的几个主要原因
- 片材加热温度偏高:APET软化点约70到80℃,烤箱温度超过120℃就容易过烘,局部结晶不均,冷却后收缩不一致。
- 上下模温差大:模温一边高一边低,片材两面收缩率不同,自然往收缩大的那一面翘。
- 冷却时间太短:片材没充分冷却就脱模,表面定型了、内部还在收缩,放几天翘曲就显现出来。
- 片材本身内应力大:出厂时压延冷却太快、时效不够,打开包装就打卷,这种属于来料问题,不是调机能解决的。
工厂端怎么压住翘曲
- 控加热温度:APET成型烤箱一般控制在100到120℃,观察片材微微下垂就进模,别烘到透明发亮才送。
- 均衡模温:上下模温差控制在10℃以内,有条件的上通水冷却模,冷却时间加到成型周期的三分之一以上。
- 脱模后定型:刚出模的托盘放定型架上压平,冷却到室温再叠放,别热着就码垛,热码垛等于自己造翘曲。
- 来料先看时效:片材到厂平放24到48小时再上机,让卷料应力自然释放;开箱就打卷的料直接退回,别心疼运费。
- 仓库别放高温处:PET片材仓库温度别超35℃,夏天避免靠窗暴晒,温度高了残留应力会继续释放,整卷料都会弯。
要批量采购PET片材做吸塑件的,可以看我们官网的PET板产品页,出厂前都做时效处理,减少上机打卷和成型翘曲。
FAQ常见问题
- PET片材放多久会变形
- 合格片材平放常温下不会变形,温度超过50℃或阳光暴晒才会加速翘曲,夏天仓库注意通风避光,卷材别靠墙放。
- 吸塑托盘翘了还能压平吗
- 轻微翘曲用重物压一晚基本回平;严重结晶不均的翘曲压不回来,只能调成型温度和冷却时间重新做。
- 厚片比薄片更容易翘吗
- 是的,0.5mm以上厚片内外层冷却差更大,更要延长冷却时间和定型时间,不能按薄片的周期跑。
- CPET片材会不会翘
- CPET本身结晶,成型后收缩率稳定,翘曲比APET小,但加热温度窗口更窄,过烘照样变形发白,烤箱温度要盯死。