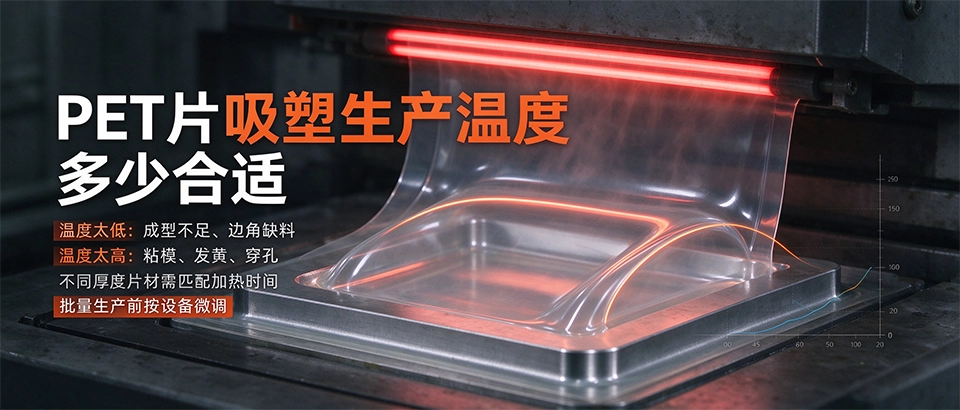
PET吸塑温度是影响成型效果的核心参数,温度太低会出现成型不足、边角缺料,温度太高会出现粘模、片材发黄、穿孔,不同厚度PET片的加热温度、加热时间有标准参考范围,批量生产前可以根据设备特性微调。
| PET片厚度 | 加热温度(上下炉) | 加热时间 | 成型压力 | 冷却时间 |
|---|---|---|---|---|
| 0.2mm | 180-200℃ | 8-12秒 | 0.4-0.5MPa | 3-5秒 |
| 0.3mm | 190-210℃ | 10-15秒 | 0.5-0.6MPa | 4-6秒 |
| 0.5mm | 200-220℃ | 15-20秒 | 0.6-0.7MPa | 6-8秒 |
| 1.0mm | 210-230℃ | 25-30秒 | 0.7-0.8MPa | 10-12秒 |
PET吸塑不粘模调试方法
PET吸塑粘模是最常见的生产问题,主要原因有三个:温度过高、模具脱模角度不够、模具表面没喷脱模剂。如果出现粘模先降低加热温度5-10℃试生产,其次检查模具脱模角度是否大于1度,最后可以在模具表面喷少量食品级脱模剂,不要喷太多避免影响印刷。
全新料PET片比回料PET片吸塑温度窗口更宽,不容易粘模,做食品包装的话建议用全新料食品级PET片,吸塑成型稳定,做出来的餐盒、托盘透明度高、无异味,更容易通过食品接触检测。
PET吸塑常见不良解决方法
成型不足、边角缺料主要是温度太低或者加热时间不够,可以提高上炉温度5℃,或者延长加热时间2秒;如果出现片材发黄、收缩太大,说明温度太高,降低加热温度,同时加快吸塑成型速度,减少片材加热停留时间。
如果出现吸塑产品厚薄不均,主要是加热不均匀,调整上下炉的加热砖温度,让片材整体受热均匀,同时调整拉伸速度,不要拉伸太快导致局部过薄。浙江亿方新材料供应全新料食品级PET吸塑片,可提供样片试机,点击查看PET吸塑片现货规格。
FAQ 常见问题
- Q:PET吸塑需要预干燥吗?
- A:如果是全新料PET片,密封包装完好的话不需要预干燥;如果拆包后放置时间超过3天,或者雨季空气湿度大,建议60℃预干燥1-2小时再吸塑,避免出现气泡。
- Q:PET吸塑可以用PVC的模具吗?
- A:可以,但PET吸塑温度比PVC高20-30℃,需要调整加热温度,同时模具要做脱模处理。
- Q:食品级PET片吸塑温度有什么特殊要求?
- A:不要超过230℃,温度过高会导致PET析出小分子,影响食品接触检测结果。