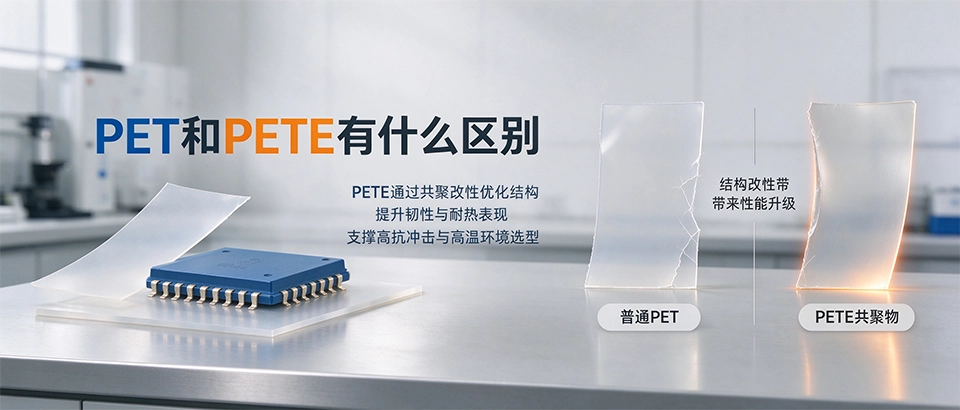
PET(聚对苯二甲酸乙二醇酯)和PETE(聚对苯二甲酸乙二醇酯共聚物)本质区别在于化学结构:PETE通过共聚改性引入第三单体,显著提升韧性和耐热性。解决普通PET脆性大、耐温不足的痛点,适用于需要高抗冲击或高温环境的基材选型。
PET和PETE的化学结构有何不同?
PET是线性均聚物,由乙二醇与对苯二甲酸缩聚而成。PETE引入环己烷二甲醇等共聚单体,破坏结晶度,降低熔点,提升透明度。
共聚改性使PETE的玻璃化转变温度(Tg)升高至约85-95℃,而PET在70-80℃。同时PETE的断裂伸长率可达200%以上,远高于PET的50-100%。
PET和PETE的机械性能差距在哪里?
拉伸强度与刚性对比
| 性能指标 | PET | PETE |
|---|---|---|
| 拉伸强度(MPa) | 60-80 | 50-70 |
| 断裂伸长率(%) | 50-100 | 200-300 |
| 弯曲模量(MPa) | 2000-2800 | 1800-2400 |
| 冲击强度(kJ/m²) | 3-5 | 8-15 |
PETE牺牲部分刚性换取显著韧性提升,更适合需要抗跌落、弯折的应用场景。PET刚性更优,适合结构支撑件。
耐热性能哪个更优?
连续使用温度范围
| 温度指标 | PET | PETE |
|---|---|---|
| 热变形温度(0.46MPa,℃) | 115-125 | 125-140 |
| 维卡软化点(℃) | 120-130 | 140-155 |
| 长期使用温度(℃) | 100-110 | 120-135 |
PETE耐热性明显优于PET,适用于需要高温消毒或耐热变形的包装与工业部件。但PET在低温环境下仍保持较好韧性,PETE低温性能略下降。
光学透明性与加工性能差异
两者均为透明材料,但PETE结晶速度更慢,注塑或挤出时更容易获得高透明度制品。PET快速结晶易产生雾度。
加工温度方面,PETE熔体流动性更好,注塑周期可缩短10-15%。PET需要更高模具温度(110-130℃)来促进结晶,而PETE可低至80-100℃。
应用场景如何选择?
- PET:碳酸饮料瓶、矿泉水瓶、低应力结构件、薄膜基材(一般要求透明度时)
- PETE:需要抗冲击的化妆品瓶、电子产品外壳、高透明食品容器、医疗耗材(耐蒸汽灭菌)
具体选型需结合应力要求:若制品长期承受弯曲或冲击力,优先PETE;若仅需刚性支撑且成本敏感,选择PET。
PET与PETE的化学耐性对比
| 化学介质 | PET | PETE |
|---|---|---|
| 稀酸(10%盐酸) | 良好(轻微发白) | 良好 |
| 碱液(10%NaOH) | 不耐,水解 | 较差,但优于PET |
| 有机溶剂(丙酮) | 溶胀 | 轻微溶胀 |
| 油脂类 | 良好 | 良好 |
PETE因结晶度低,对碱性介质略优于PET,但两者均不建议长期接触强碱。实际应用中需通过表面处理或共混改善耐化学性。
如何根据制品要求快速选型?
- 确定制品最大使用温度:超过110℃选PETE,100℃以下可考虑PET。
- 评估冲击需求:频繁跌落、弯折场景选PETE;静态支撑选PET。
- 检查透明度要求:极高透明度优先PETE;允许轻微雾度选PET。
- 计算成本预算:PET每吨价格通常比PETE低15-25%,若性能冗余可降级选用PET。
总结:PET与PETE选型核心要点
PETE共聚改性带来韧性提升和耐热升级,但成本增加;PET则保持高刚性与经济性。亿方新材料拥有年产2万吨PET/PETE基材产线,原料选用进口树脂,通过共混改性可定制不同韧性与耐温等级产品。建议采购前提供制品3D图纸或应力分析报告,我们免费提供选型建议与小样测试。
常见问题FAQ
- PET和PETE可以互相替代吗?
- 不能完全替代。PETE韧性好但强度略低,PET刚性高但脆性大。需根据具体工况选择。
- PETE是否耐紫外线?
- 普通PETE不耐长时间紫外线,添加紫外线吸收剂后可改善。户外应用建议测试改性方案。
- PETE加工温度范围是多少?
- 一般挤出吹塑在260-290℃,注塑在250-280℃。具体需根据牌号调整。
- PETE能否用于食品接触?
- 部分食品级PETE牌号符合FDA及EU法规。采购时需确认第三方检测报告。
- PETE回收是否困难?
- 目前PETE分类回收体系不完善,常与PET混收影响纯度。建议单一材质设计以便回收。
- PETE比PET贵多少?
- 市场价差约20-30%,具体受原料价格波动影响。大批量采购可联系亿方新材料获取实时报价。