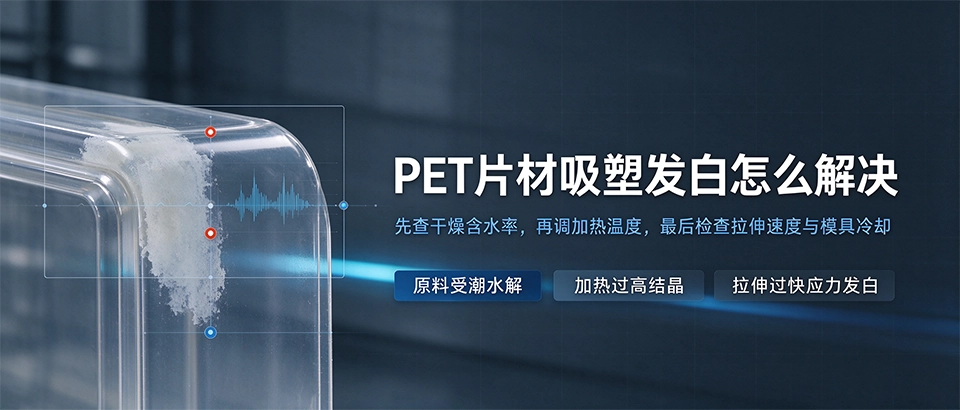
PET片材吸塑后发白,90%的情况来自三类原因——原料受潮水解、加热温度过高导致提前结晶、拉伸过快产生应力发白。排查顺序是先查干燥含水率,再调加热温度区间,最后检查拉伸速度与模具冷却,按这三步操作良品率能稳定提升到95%以上。
做蛋糕盒、生鲜托盘、电子吸塑内托的工厂,最常遇到的问题就是:PET片材上机前看起来高透干净,吸塑成型后表面却出现白雾、发雾、侧边水波纹甚至拉线,整批产品报废率飙升。很多师傅第一反应是加温,结果越加温越白——问题其实不在温度高低,而在结晶与应力的控制。
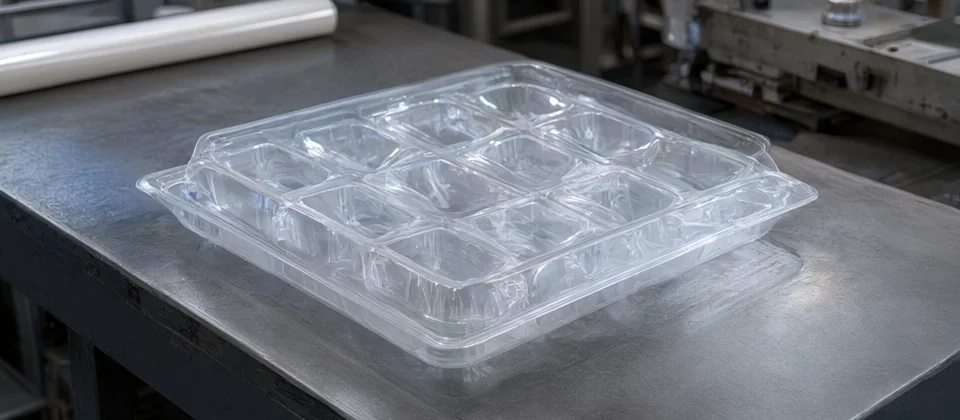
一、先分清:你遇到的是哪种"发白"
不同位置、不同形态的发白,对应不同原因,先判断清楚再调机:
- 整体发雾(均匀白雾):多为加热温度过高或片材受潮引发的整体结晶白化,透光率下降,表面呈乳白;
- 局部白斑/雾团(浇口或局部):多为注射/拉伸时局部剪切过热或加热不均造成的点状结晶;
- 转角/侧边发白(高拉伸区):典型的应力发白,拉伸过快、冷却过急,分子链取向来不及松弛;
- 涂硅片表层油雾(可摸到油感):硅油涂层小分子在100-180℃区间迁移析出,在表面形成微液滴折射光线。
二、四大原因与对应改善方案
原因1:原料受潮水解——最容易被忽视
PET吸湿性极强,哪怕是刚拆封的片材,在南方车间暴露十几分钟含水率就可能超标。高温吸塑时水分子打断分子链,产生低分子物质和银纹白雾,还会让片材变脆。
改善方案:加工前对片材进行除湿干燥,温度160-165℃、时间4-6小时,含水率严格控制在0.02%以下(即50ppm以内);干燥机露点要达到-40℃以下,普通热风干燥不够用;干燥后到上机之间用封闭料管输送,避免二次吸潮。
原因2:加热温度过高引发热结晶
PET属于结晶性塑料,在140-190℃区间结晶速率会急剧提升。加热板局部温度超过190℃时,片材内部会生成大量微细晶体,雾度直接上升。很多师傅靠"加温解决发白"其实是在制造新的发白。
改善方案:采用低温均匀加热,片材表面实际温度控制在120-160℃区间(具体以片材充分软化、通透无黄变为准),避免任何区域超过190℃;搭配辐射+热风混合加热减少局部热点;成型后立即快速均匀冷却(模具水温5-15℃),缩短在高温段的停留时间。
原因3:拉伸过快导致应力发白
转角和深拉伸区域发白,基本都是拉伸速度太快、真空抽取过猛造成的。分子链被强行取向,来不及松弛就被冷却冻结,形成内应力发白,行业里也叫"珠光发白"。
改善方案:放缓拉伸与真空抽气速度,分阶段抽真空(先低压预拉伸、再高压成型);模具R角适当加大,R角过小会造成应力集中;成型后保留适当冷却时间,不要急着脱模。
原因4:涂层/硅油迁移(涂轻硅油PET片专用)
用于食品脱模的涂硅PET片,若硅油固化度不足,高温下小分子迁移到表层形成油雾。
改善方案:更换高固化低析出的涂层配方;车间湿度控制在60%RH以内,减少水汽卷入;可以做对照试验——用同工艺吸塑未涂硅的纯PET片,若纯片不发雾则可判定为涂层问题。
三、上机前快速故障验证方法
新批次片材上线前,建议先做三件事:一是用含水率测试仪测片材含水率,超过0.05%必须重新干燥;二是剪一小块在烘箱160℃加热30秒看是否结晶发白,判断片材本身结晶速率;三是首件在不同加热温度下各打3个样,对比雾度选出最优参数窗口再批量生产。
四、选片材本身,比调机更根本
加工工艺能解决80%的问题,但源头选对片材可以少踩一半坑。食品级PET片材要关注三个指标:一是选用低结晶速率的吸塑级基材,本身不容易发白;二是全新料与再生料比例稳定,批次间粘度波动小;三是出厂前做好除湿密封包装,拆包即可上机。亿方新材料PET塑胶基材覆盖透明PET片材、A-PET高透片、卷材等全规格,支持食品级SGS检测报告,厚度公差稳定,适合蛋糕盒、吸塑托盘、电子内托等多场景使用,江浙沪地区可当日打样送货。
FAQ 常见问题
Q:PET片材吸塑温度一般设多少?
A:加热区表面实际温度建议120-160℃,不要超过190℃;具体要根据片材厚度、颜色、成型深度微调,以片材通透软化、无黄变、无局部过热点为标准。
Q:为什么同批次片材有的发白有的不发?
A:大概率是加热不均或片材在车间暴露时间不一。检查加热管是否有损坏、片材拆包后是否在潮湿环境久放,干燥工艺是否一致。
Q:涂硅PET和普通PET吸塑参数一样吗?
A:不完全一样。涂硅片要适当降低加热温度、放缓拉伸速度,避免硅油迁移;若发雾严重,建议与片材供应商沟通更换涂层配方。