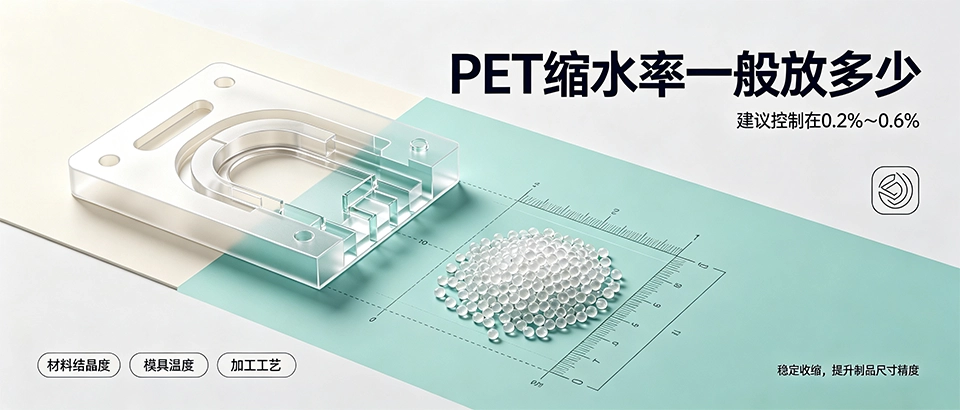
PET缩水率一般控制在0.2%~0.6%之间,具体数值需根据材料结晶度、壁厚、模具温度及加工工艺综合设定。合理的缩水率设计能有效避免制品翘曲、尺寸偏差,帮助注塑厂家提升良品率。
PET缩水率一般放多少?核心影响因素有哪些?
PET作为半结晶型塑料,其收缩行为受结晶程度主导。非结晶区收缩约0.2%~0.5%,结晶区可达0.5%~1.0%。实际生产中缩水率需综合考虑以下参数:
材料结晶度对收缩的影响
| 结晶度 | 收缩率范围 | 典型应用场景 |
|---|---|---|
| 低结晶(<15%) | 0.2%~0.4% | 薄壁透明瓶坯、食品包装片材 |
| 中结晶(15%~30%) | 0.4%~0.6% | 通用注塑件、电子电器外壳 |
| 高结晶(>30%) | 0.6%~1.0% | 耐热增强PET、机械结构件 |
模具温度与冷却速度
模具温度升高会促进结晶,导致收缩率增大。建议模具温度控制在80~120℃区间,每升高10℃,收缩率约增加0.05%~0.1%。
快速冷却(模温<60℃)可抑制结晶,将收缩率降至0.2%~0.3%,适用于对尺寸稳定性要求高的精密件。
壁厚与保压压力
| 壁厚(mm) | 推荐缩水率 | 保压压力(MPa) |
|---|---|---|
| 0.5~1.0 | 0.2%~0.4% | 60~80 |
| 1.0~3.0 | 0.3%~0.5% | 80~100 |
| 3.0~6.0 | 0.4%~0.6% | 100~120 |
如何根据产品要求准确设定PET缩水率?
设定缩水率需遵循“由经验转向数据”的原则,建议分四步操作:
- 收集材料物性表:查阅PET供应商提供的收缩率范围,结合自己注塑机的螺杆类型、注射量确认基础数值。
- 试模验证:采用等差梯度法(如0.3%、0.4%、0.5%)制作小批量试样,测量24小时后尺寸变化。
- 修正后收缩:若实际测量偏差>0.05%,需调整模具尺寸或工艺参数(提高模温10℃或延长保压时间2~3秒)。
- 建立数据库:记录每批原料、模具、工艺对应的收缩数据,形成企业标准。
PET缩水率与其他常用塑料对比
| 材料 | 典型缩水率 | 特性说明 |
|---|---|---|
| PET | 0.2%~0.6% | 结晶型,尺寸稳定性中等,需注意后收缩 |
| PP | 1.0%~2.5% | 高收缩,半结晶型,易翘曲 |
| PC | 0.5%~0.7% | 非结晶型,收缩均匀,适合精密件 |
| PVC | 0.1%~0.5% | 非结晶型,收缩小,但流动性差 |
| PS | 0.3%~0.6% | 非结晶型,收缩稳定,易脆 |
亿方新材料如何保障PET缩水率精度?
作为专注PET基材研发的工厂,亿方新材料从原料管控与工艺优化两方面确保收缩一致性。我们选用高粘度级别PET粒子,并经过双螺杆挤出预处理,使结晶点分布均匀。
车间配备模温机与伺服保压系统,可实时调控模具温度误差≤±2℃,保压压力波动≤±3%。同时,每批次出厂前采用三维扫描仪测量制品10个关键点位尺寸,确保缩水率控制区间稳定。
总结
PET缩水率设定需平衡材料结晶性质与产品功能需求,建议在0.2%~0.6%基准上,根据壁厚、模具温度、保压压力做±0.1%的微调。选型时优先考虑具备原料改性能力与过程控制经验的供应商。亿方新材料提供缩水率定制化方案与试模支持,帮助客户减少试错成本。
FAQ:PET缩水率常见问题解答
- PET缩水率一般放多少才不缩水?
- 没有绝对“不缩水”的材料,通常将缩水率设定在0.2%~0.5%之间,再配合模具预留0.1%的负余量,可获得接近零收缩的尺寸效果。
- PET缩水率与PCTG有区别吗?
- PET结晶型收缩率0.2%~0.6%,PCTG为无定形材料,收缩率一般为0.1%~0.3%,PET收缩范围更宽且受结晶影响较大。
- 加玻纤后PET缩水率怎么变化?
- 添加30%玻纤后,PET收缩率可降至0.1%~0.3%,且各向异性明显,需按流动方向分别设定缩水率。
- PET缩水率过大导致变形怎么办?
- 首先检查模具温度是否偏低(建议升至100℃以上),其次增加保压时间至原料凝固,若仍变形可改用低粘度PET牌号。
- PET缩水率测试方法是什么?
- 建议采用ASTM D955标准,制作100×100×3mm试片,注塑后在23℃±2℃、50%RH环境下放置48小时,用千分尺测量长度变化率。
- 亿方新材料可以定制PET缩水率吗?
- 可以。亿方新材料根据客户产品结构、模具特点,提供从0.1%到0.7%范围内的缩水率适配方案,并配合试模数据反馈调整。
- PET缩水率与温度关系曲线如何?
- 在80~120℃模温区间,每升高10℃收缩率约增加0.05%;模温超过140℃后结晶趋于饱和,收缩率增加放缓至每10℃增加0.02%。