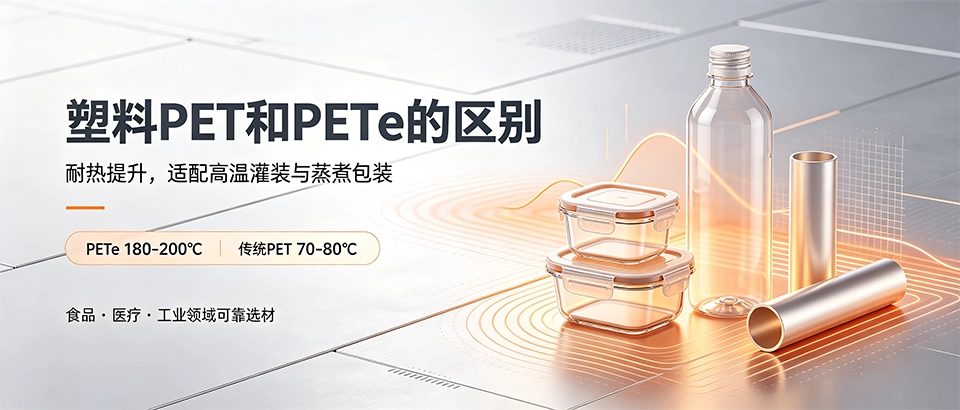
塑料PET和PETe的区别核心在于热性能与化学结构:PETe通过共聚改性提升了耐热温度(可达180-200℃),而普通PET仅耐70-80℃。这解决了传统PET在高温灌装、蒸煮包装中易变形的问题,为食品、医疗、工业领域提供更可靠的选材方案。
塑料PET和PETe到底有什么区别?
化学结构与命名差异
PET即聚对苯二甲酸乙二醇酯,是线性聚酯。PETe是共聚酯,在PET链段中引入了第三单体(如CHDM),破坏了分子链规整性。
这种改性使PETe的玻璃化转变温度提高,结晶度降低,透明度与韧性同步增强。外观上两者均为透明或半透明,但PETe的雾度通常更低。
物理性能对比表
| 性能参数 | PET | PETe |
|---|---|---|
| 耐热温度(℃) | 70-80 | 180-200 |
| 透光率(%) | 88-90 | 90-93 |
| 拉伸强度(MPa) | 50-65 | 45-60 |
| 断裂伸长率(%) | 80-120 | 120-180 |
| 阻隔性(O2透过率) | 中等 | 略低 |
从数据可见,PETe耐热优势明显,但机械强度略低于PET。选购需根据实际工况权衡。
选购时该选PET还是PETe?
应用场景分析
- 食品包装:普通瓶装水、饮料瓶多选用PET,成本低且加工成熟。
- 高温灌装产品(如豆浆、果酱、蒸煮袋)必须用PETe,避免变形漏液。
- 医疗耗材:PETe的耐辐射灭菌与生物相容性更优,常用于输液器、手术器械托盘。
成本与加工差异
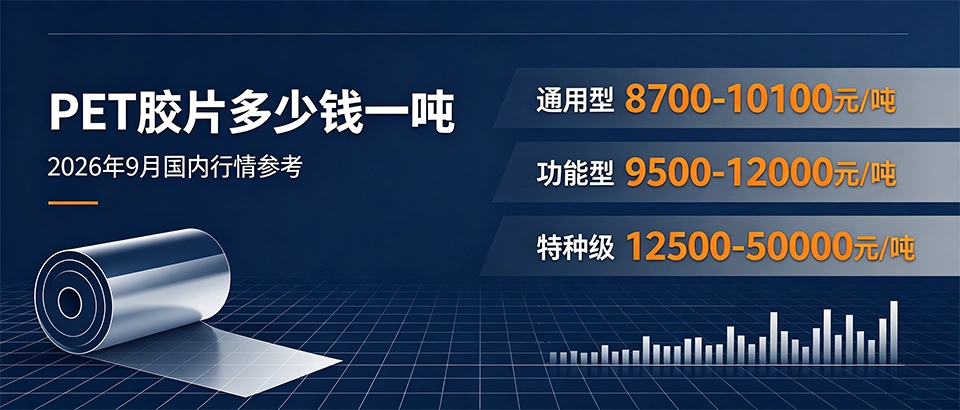
PET原材料价格约6000-8000元/吨,PETe因改性工艺复杂,售价高出40-60%。加工时PETe收缩率较小,模具设计需调整冷却时间。
注塑温度方面:PET推荐270-290℃,PETe需300-320℃。设备污染风险低,但切换料前必须彻底清洗。
如何区分PET和PETe材质?
外观与燃烧鉴别
- 观察:PETe透明度更高,表面光泽偏柔;PET略带浅蓝荧光。
- 燃烧:PET燃烧时冒黑烟、滴落速度快;PETe冒白烟、结炭慢且带有芳香甜味。
实验室检测方法
差示扫描量热法(DSC)最准确:PET熔点约250℃,PETe熔点提高至260-270℃且无明显结晶峰。红外光谱可识别共聚特征峰(1170 cm⁻¹附近)。
注意:简单密度法不推荐,两者密度非常接近(1.33-1.38 g/cm³)。
哪些行业必须用PETe?
高温杀菌类产品(如婴儿奶瓶辅食罐、医疗高压蒸汽灭菌器械)要求材质在121-135℃下稳定,PET无法满足,PETe是首选。
电子电器领域:LED灯带基材、耐高温连接器需长期耐受100℃以上环境,PETe的尺寸稳定性优于PET。
汽车工业:发动机舱线束、油路视镜等部件采用PETe可避免热老化脆化。
亿方新材料如何确保原料品质?
作为专注塑胶基材生产的实体工厂,亿方新材料拥有10万级洁净车间与双螺杆共混生产线。每批次PET/PETe原料入库前均通过DSC、粘度测试与雾度检测,确保批次间一致性。
产能方面:PET基材月产能300吨,PETe基材月产能50吨,可满足中小批量定制需求。原料管控从供应商筛选到终检执行ISO 9001体系,杜绝回料掺混。
总结与选型建议
选型核心要点:依据最高使用温度决定—80℃以内选PET,超出则选PETe;需要高透光、高韧性场景优先PETe;成本敏感且无高温要求时选PET。
若产品涉及多次蒸煮或长期热老化,推荐通过小试对比CTI(比较漏电起痕指数)与热变形温度数据。亿方新材料可提供免费试样支持,协助工程师完成材料匹配。
常见问题FAQ
- PET和PETe可以互相替代吗?
- 不可以。PETe耐热高但成本也高,替代PET会造成浪费;反之用PET替代PETe则有变形风险。
- PETe是否环保可回收?
- PETe属于热塑性塑料,可机械回收,但回收料性能下降明显,建议闭环循环利用。
- 如何检测是否买到真PETe?
- 最简单方法是热水测试:将样品浸入95℃热水中30秒,PET变软变形,PETe无变化。
- PETe的阻隔性比PET差吗?
- 对氧气阻隔性PETe略低10-15%,但对二氧化碳阻隔性两者接近。若需要高阻隔,可多层共挤复合。
- 亿方新材料的PETe基材是否有FDA认证?
- 有。我们提供FDA 21 CFR 177.1630及EU 10/2011合规报告,支持食品接触场景。
- PETe加工时需要特殊干燥吗?
- 需要。PETe吸水率约0.2%,加工前必须在120-130℃干燥4-6小时至含水率低于0.02%,否则易产生气泡和脆裂。