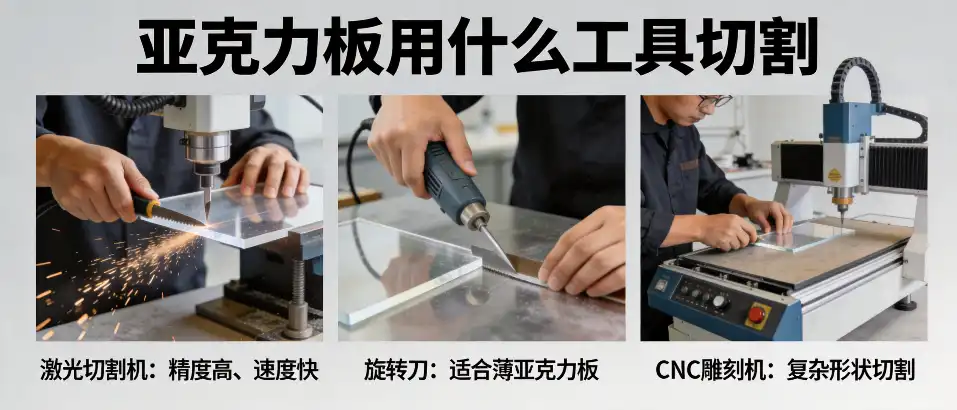
切割亚克力板的核心工具选择取决于板材厚度、精度要求与批量规模。对于厚度5mm以下的薄板,钩刀或美工刀即可实现划线掰断;中等厚度(5-20mm)建议使用圆锯或带锯,配合合金锯片;追求高精度、无毛刺边缘或复杂曲线时,激光切割机是更优解;而大批量工业化生产则依赖CNC雕刻机或水切割。无论采用哪种工具,防止切割过热、保持刃具锋利和妥善固定板材是获得光滑断面的关键。
不同切割工具的适用场景与优缺点
亚克力板材质特性决定了其切割方式与金属、木材截然不同,工具选择不当极易导致崩边、熔边甚至板材爆裂。下面对比主流切割工具的性能差异,帮助您快速锁定适用方案。
| 工具类型 | 适用厚度 | 切割精度 | 边缘质量 | 优点 | 缺点 |
|---|---|---|---|---|---|
| 钩刀/美工刀 | ≤5mm | 低 | 一般,需打磨 | 成本低,操作简单,适合小批量直线切割 | 只适合薄板,费时费力,厚板易掰断不齐 |
| 圆锯(配合金锯片) | 5mm-20mm | 中 | 较好,锯齿纹需处理 | 效率高,可切直线,设备投入适中 | 噪音大,粉尘多,需冷却,锯片选型严格 |
| 带锯 | 5mm-25mm | 中 | 一般,曲线能力强 | 擅长曲线切割,可处理较厚板材 | 切面较粗糙,需后处理,锯条易磨损 |
| 激光切割机 | 0.5mm-25mm | 极高 | 光滑、透明火焰抛光效果 | 无接触加工,精度高,可切任意复杂图形,适合打样及批量 | 设备成本高,厚板切割速度慢,加工后边缘可能有微小应力 |
| CNC雕刻机 | 1mm-50mm | 极高 | 好,需轻微打磨 | 适合厚板、异形、三维雕刻及开槽,定位精准 | 编程要求高,刀具冷却与排屑管理严格 |
| 水切割 | 2mm-100mm | 高 | 好,无热影响区 | 冷切割,无热变形,能切极厚板,无粉尘 | 设备昂贵,运行成本高,切割速度较慢 |
如何根据需求科学选择切割工具
按板材厚度选型
厚度是决定工具的第一要素。2mm以下极薄板推荐使用钩刀或激光切割,避免锯片夹持变形。3mm-10mm常规厚度,手工切割可用钩刀配合直尺,但效率低;追求效率则选用圆锯或激光切割机,激光切割可获得即装即用的精密边缘。10mm以上厚板,必须使用电动锯具或工业级设备,如带锯、CNC或水切割,手工工具已无法胜任。
按精度与边缘要求选型
若成品需要高透明度拼接或无需二次打磨,激光切割几乎是唯一选择,其火焰抛光效果可省去大量后处理工序。若允许少量打磨,CNC雕刻机通过优化刀具路径也能获得理想边缘。对于展示道具、标识标牌等对外观要求高的领域,优先考虑激光切割;对于机械挡板、支架等功能件,圆锯或带锯配合打磨可有效降低成本。
按生产批量与效率选型
单件或小批量打样,激光切割或CNC能快速响应,无需开模。中大批量规则形状,可搭建多片同时锯切治具,利用圆锯高效生产。极大规模工业化生产,则需评估全自动激光流水线或水切割集群,并配套自动上下料系统,以降低单件综合成本。
企业级应用场景与解决方案
亚克力板切割在不同行业面临差异化痛点,针对性的工具组合能显著提升良品率与运营效益。
- 广告标识行业:亚克力字、发光标识需要高亮度无毛刺边缘,传统雕刻机易产生刀痕,导致光散射不均。解决方案:采用CO₂激光切割,边缘自然熔融,通体晶莹,且无需抛光,大幅缩短交付周期。
- 展示道具制造:展架隔板、透明陈列柜对尺寸精度和垂直度要求苛刻,手工锯切破损率高。解决方案:CNC雕刻机配合专用压脚和真空吸附台面,一次装夹完成切割、钻孔、开槽,尺寸公差控制在±0.1mm。
- 电子设备面板:要求微孔加工、无尘、无应力残留。解决方案:激光精密切割搭配惰性气体保护,切割边缘无微裂纹,杜绝使用中应力开裂风险。
- 医疗器械外壳:需满足洁净室标准,且切割面不能吸附细菌。解决方案:水切割无热影响、无粉尘,切割后直接清洗即可进入洁净车间,满足生物相容性要求。
- 建筑装饰工程:超厚亚克力板(如30mm)用于水族馆、隔音屏障,传统工具无法贯穿。解决方案:大型水切割或桥式CNC铣削,冷态切割避免板材内应力释放导致变形,保障长期使用结构稳定。
切割操作与工具保养关键要点
- 板材固定:切割前务必使用夹具或双面胶固定板材,避免振动导致崩边或尺寸偏差,尤其薄板更需避震。
- 锯片选型:锯切亚克力必须使用梯平齿或左右齿合金锯片,齿数宜密(80-120齿),避免使用通用木材锯片,否则极易爆边。
- 冷却管理:连续切割时,必须用压缩空气或微量冷却液对准切口降温,防止温度过高导致边缘发白、熔化或应力集中。
- 进给速度:电动工具推进不可过快,以板屑呈连续卷曲状为宜,粉状碎屑说明进给过快或刃具钝化。
- 保护膜处理:切割前尽量保留原厂保护膜,划线或切割后撕除,可减少划伤并便于标记。
- 工具维护:钩刀刀片钝化后及时更换;锯片需定期刃磨,用专用清洗剂清除树脂积垢;激光镜片每日检查清洁,保持透光率。
总结
亚克力板切割工具的选择核心在于匹配厚度、精度与批量。手工工具适合极薄板和小修整,激光切割兼顾精度与边缘质量,CNC雕刻机专攻厚板与异形,水切割解决热敏难题。选型时,建议从成品要求反推,先确定必要精度和表面质量,再评估设备投入与单件成本,选择兼具效能与经济性的方案。日常操作中,规范固定、冷却与刃具保养是获得稳定切割品质的保障。
FAQ
- 切割亚克力板最常用的手工工具是什么?
- 钩刀和重型美工刀是常见手工工具,适用于5mm以下薄板直线切割。用钢尺引导,反复划线至板材厚度一半以上,然后沿桌边压断。此方法成本低,但边缘需砂纸打磨。
- 激光切割亚克力板为什么边缘会发黄?
- 发黄通常是由于激光功率过高、切割速度过慢或焦点偏移导致局部过热。应优化参数,使用氮气或压缩空气辅助吹气,并确保排烟通畅,避免烟雾熏烤。
- 可以用木工锯片切割亚克力板吗?
- 不推荐。木工锯片齿形和齿数不适合亚克力,易产生崩边、熔化和切割面粗糙。应使用专为亚克力设计的合金锯片,齿数多、齿形为梯平或左右交替齿,能有效减少冲击。
- 为何切割厚亚克力板时经常出现裂纹?
- 厚板内部应力大,切割过程中热量积聚或机械振动可能释放应力。解决方法是采用水切割等冷加工方式,或使用CNC慢速铣削,并在切割前对板材进行退火处理,消除内应力。
- 切割亚克力板后如何快速获得透明边缘?
- 激光切割可直接获得透明边缘。对于机械切割,可先用锉刀或刮刀去除粗纹,再依次用400#、800#、1200#水砂纸打磨,最后用布轮蘸抛光膏或火焰抛光机处理,即可恢复高透明度。