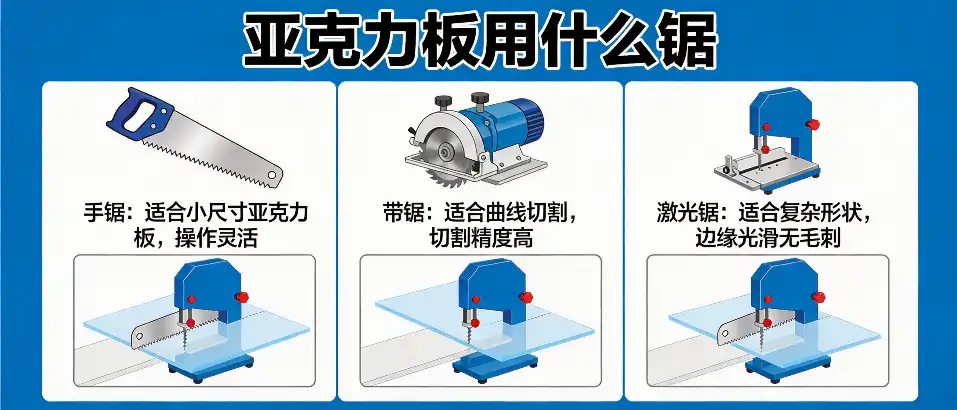
切割亚克力板推荐使用硬质合金圆锯片、激光切割机或专用亚克力勾刀,严禁使用普通木工锯条或粗齿锯片,否则极易造成崩边、熔融或爆裂。亚克力材质脆硬且热敏感,选择锯片需兼顾齿形、齿数和切割速度,才能获得光滑无毛刺的切面。
为什么亚克力板切割容易崩边
亚克力是一种热塑性高分子材料,硬度较高但韧性不足,对局部应力集中和热积累非常敏感。普通锯片齿距大、齿形前角锋利,切削时会产生较大的冲击力和振动,导致切面出现鱼鳞状崩口。
此外,排屑不畅会使锯片与材料剧烈摩擦,瞬间温度超过亚克力软化点,造成切缝发白、熔边甚至粘刀。因此,锯切亚克力的核心在于减少切削阻力、快速散热和顺畅排屑。
亚克力板切割主流锯片类型
选对锯片是高质量切割的前提。下表从齿形、适用场景和切面效果三个维度,对五种常见切割工具进行横向对比,帮助您快速锁定方案。
| 锯片/工具类型 | 齿形特征 | 适用场景 | 切面效果 |
|---|---|---|---|
| 硬质合金圆锯片 | 梯平齿或左右齿,80-120齿,负前角 | 批量直线切割,厚度3-25mm | 光滑,几乎无崩边 |
| 激光切割机 | 无接触加工 | 复杂曲线、薄板(≤10mm) | 边缘光洁,有微小热影响区 |
| 台式带锯 | 细齿高速钢带锯条,齿距2-3mm | 曲线切割,中厚板 | 较好,需打磨修边 |
| 亚克力勾刀 | 单刃钩状刀片 | 薄板(≤5mm)直线打断 | 断裂面,需后期抛光 |
| 往复锯/曲线锯 | 细齿金属锯片 | 现场开孔、不规则形状 | 一般,需低速操作并加冷却 |
如何根据厚度选择锯片规格
板材厚度与齿数匹配
切割厚度直接决定锯片齿数和刀头形状。薄板对齿数要求更高,以避免板材跳动;厚板则需要兼顾排屑空间,防止锯片卡死。
- 厚度≤5mm:选用100-120齿细齿圆锯片,或激光切割,或勾刀划折。
- 厚度5-15mm:选用80-100齿梯平齿圆锯片,齿槽深度适中,利于排屑。
- 厚度15-25mm:选用60-80齿左右齿形圆锯片,适当降低齿数增加容屑空间。
- 厚度>25mm:建议使用带锯或专业数控铣削,避免圆锯强行进给导致板材碎裂。
锯片角度与材质选择
硬质合金锯片推荐采用负前角或零前角设计,能有效抑制自动牵引力,避免板材突然被拉入导致爆边。锯片基体宜选用高强度合金钢,并经过应力处理,减少高速旋转时的摆动。
切割操作关键步骤与参数设定
正确的操作流程和参数设置能显著提升成品率,减少后处理工序。以下为使用台锯切割亚克力板的标准步骤。
- 板材固定:将亚克力板平放在工作台面,用夹持器压紧,确保切割线附近无悬空振动。
- 锯片高度调节:锯片露出板材表面约6-10mm,过高会增加摆动,过低则排屑困难。
- 转速设定:线速度控制在2000-3000米/分钟,对应普通台锯约3000-4500转/分。
- 进给速度:保持匀速推进,手感稍有阻力为宜,不可强行推料,避免过热。
- 冷却辅助:连续切割时,用压缩空气或微量水雾对准切缝降温,严禁大量冲水导致热应力开裂。
- 收尾处理:即将切透时降低进给速度,防止末端崩边,必要时用木块垫底作支撑。
企业应用场景解决方案
在广告标识、展示道具、防护隔断等行业的车间生产中,亚克力板材切割常面临三大痛点:批量切割效率低、切面发白需二次抛光、异形件成品率不稳定。针对这些难题,配置合适的锯切方案能有效破解。
对于大规模批量生产,采用自动裁板锯配合带划线功能的硬质合金锯片,可一次性完成上下表面划线、主锯切,切面透亮,省去人工刮边工序,单班产能提升40%以上。对于非标曲线和异形装饰件,引入激光切割或数控带锯,配合真空吸附平台,可将复杂图形公差控制在±0.1mm以内,显著降低因崩边造成的物料报废。
在高端展示和医疗设备面板加工中,采用多片锯组或水刀切割,配合专用冷却液,既能保护亚克力分子结构不受热损伤,又能实现无尘车间作业,满足食品级、医用级洁净要求。通过优化锯切工艺,企业可减少30%以上的后道抛光工时,实现从“切后修”到“切完即用”的转变。
总结
亚克力板切割并非单一工具能应对所有场景,核心在于根据厚度、形状和切面要求,选择齿形匹配的硬质合金锯片或激光、带锯等无冲击加工方式。薄板勾刀经济快捷,中厚板优选梯平齿圆锯片,异形件侧重激光精度。操作中控制好转速、进给和冷却,即能获得工业级光洁切面,从根本上减少后期修整,降低综合成本。
FAQ
- 亚克力板可以用普通钢锯条吗?
- 不建议。普通钢锯条齿粗且前角大,切削冲击强,极易导致沿切口大面积崩裂,且切面粗糙发白,后期修复困难。
- 切割亚克力板为什么会出现熔边现象?
- 熔边常因锯片过钝、转速过高或进给太慢造成。锯片与材料剧烈摩擦产生高温,使亚克力局部熔化后重新凝固,形成不光滑的熔边。应更换锋利锯片并适当加快进给。
- 激光切割和锯片切割哪种更划算?
- 对于厚度10mm以下的薄板及复杂曲线,激光切割精度高且无需夹具,综合成本低;对于10mm以上厚板或大批量直线切割,硬质合金锯片成本更低、效率更高。需根据批量与复杂度综合评估。
- 切割亚克力板需要加水冷却吗?
- 一般干切即可,使用压缩空气吹屑。若连续重载切割,允许微量水雾降温,但忌大量冲水,因急冷会导致板材热应力开裂,尤其对浇铸型亚克力影响明显。
- 如何判断锯片是否需要更换?
- 当切面开始出现持续性毛边、切割时需明显加大推料力度、或锯片空转时产生异响及摆动,说明锯齿已钝化或基体变形,应及时更换或研磨。