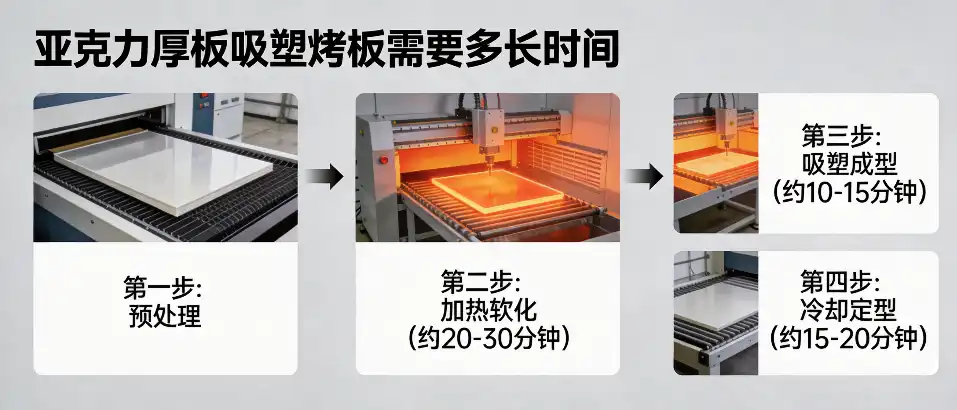
亚克力厚板吸塑烤板的核心时间通常在15至45分钟之间,具体时长取决于板材厚度、烘箱功率以及模具复杂程度。这一工艺能解决厚板成型难、表面易拉裂的痛点,是实现深凹造型与高透光率需求的关键步骤。
为什么烤板时间总是不稳定
亚克力厚板吸塑成败的关键在于软化温度的精准控制。烘烤时间过短,板材未达到玻璃化转变温度,强行吸塑会导致应力发白甚至断裂。烘烤时间过长,板材表面过热会降解、产生气泡或烧焦。因此,掌握动态时间窗口远比固化一个数字更重要。
影响烤板时间的核心参数
不同厚度、不同配方以及设备功率的差异,都会造成时间偏差。理解这些参数有助于建立标准化的作业流程。
| 板材厚度 (mm) | 参考烘烤温度 (℃) | 预热时间范围 (min) | 适用模具类型 |
|---|---|---|---|
| 3.0 - 5.0 | 160 - 180 | 10 - 15 | 浅拉伸、平面浮雕 |
| 6.0 - 8.0 | 170 - 190 | 18 - 28 | 中等深度吸塑、圆角外壳 |
| 10.0 - 15.0 | 180 - 200 | 30 - 45 | 深腔体、异形件、浴缸 |
| 20.0 及以上 | 185 - 205 | 50 - 70 | 特殊定制厚板、大型设备罩 |
亚克力厚板吸塑前的准备工作
烤板并不是孤立的工序,前处理直接影响成型质量。忽略这一步骤,往往会导致板材报废率上升。
板材干燥处理
亚克力板材具有微弱的吸湿性。如果板材含水率过高,直接进入高温烘箱,水分瞬间汽化会形成密集的气泡,导致板材失效。建议在70-80℃环境下去应力并干燥处理2-4小时。
模具温度管理
模具温度不能过低。冷模接触热板会导致板材表面急剧冷却,形成流痕或收缩不均。建议模具预热至60-80℃左右,有利于提高成型精度。
如何判断烤板达到最佳吸塑状态
依靠操作员的经验判断,往往比单纯计时更可靠。以下三种方法可以交叉验证。
- 下垂量观察法:厚板加热至软化点时,板材中心会自然下垂,下垂量达到板材厚度的1.5至2倍时,通常视为最佳状态。
- 手感弹力测试:用耐热棒轻触板材表面,感觉类似软橡胶且具有回弹性时,表明内部已均匀塑化。
- 红外测温仪校准:使用非接触式红外测温枪,确保板材表面温度达到配方要求的均温区间,避免局部过热。
不同厚度板材的工艺差异
厚板吸塑的难点在于热量传导。表面已经软化时,芯层可能还处于硬态,强行拉伸会撕裂夹层。因此,必须采用阶梯升温或保温策略。
8mm以下薄厚板工艺
对于8mm以下的板材,可以直接采用单温区加热,热风循环需均匀。时间控制相对宽泛,生产效率高,适合批量化亚克力灯箱、广告牌生产。
10mm以上超厚板工艺
10mm以上的亚克力厚板,必须采取“低温慢烤+高温塑型”的双段加热法。先在150℃左右预热渗透热量,再升温至180-190℃进行快速软化,以缩短表面高温暴露时间,防止降解。
企业应用场景解决方案
亚克力厚板吸塑技术广泛应用于对透明度和抗冲击性要求极高的行业,它能有效解决传统玻璃重、易碎,以及普通塑料强度不足的难题。
- 医疗设备领域:解决设备外壳需要一体成型、无死角易清洁的痛点,同时要求高透明度便于观察内部仪器运行状态。
- 汽车配件领域:解决车窗、灯罩、飞机舷窗等需要抗紫外线、耐候性强且光学畸变低的难点,厚板吸塑可实现复杂曲面光源散射。
- 卫浴家装行业:解决独立式浴缸、洗手盆等需要整体无缝、承重强且触感温润的问题,避免玻璃钢接缝处渗水发霉的隐患。
- 展示道具与高端商业空间:解决轻奢陈列柜、大型水族箱需要无拼接超长跨度透明墙体的难度,实现极简视觉冲击效果。
厚板吸塑常见缺陷与调整方案
掌握烤板时间只是第一步,面对实际生产中出现的瑕疵,快速定位问题根源更为关键。
| 缺陷现象 | 可能原因 | 调整方案 |
|---|---|---|
| 表面银纹或微裂纹 | 拉伸速度过快或温度过低 | 适当延长烤板时间,降低吸塑速度 |
| 边缘褶皱 | 板材边缘过早冷却 | 增加红外补偿加热,密封压框 |
| 局部发白不透明 | 板材受潮或脱模剂残留 | 强化干燥工序,清洁模具表面 |
| 厚度分布严重不均 | 预热不均或模具设计不合理 | 调整加热区功率,增加辅助拉伸柱塞 |
总结
亚克力厚板吸塑烤板时间并非固定值,它是一个由厚度、温度和功率构成的动态平衡系统。选型时,务必根据板材具体厚度配置阶梯升温程序,并配合科学的干燥与模具预热流程。建议小批量试制获取最佳工艺窗口,不要盲目套用薄板经验。掌握热成型原理,才能将厚板的高透光、高硬度优势发挥到极致。
FAQ
- 亚克力厚板吸塑烤板为什么会起泡?
- 主要原因是板材含水率过高或加热温度超过极限。建议在65-80℃下烘干板材,并确保烘箱温度控制在205℃以内,避免材料降解产生气体。
- 如何在不增加时间的情况下提高厚板吸塑效率?
- 可以采用双面加热技术或者红外陶瓷加热管,使厚板芯部快速升温。同时将模具预热至合适温度,减少接触热损失,从而缩短整体成型周期。
- 亚克力厚板吸塑后尺寸收缩严重怎么办?
- 这是热胀冷缩的必然现象。应在模具设计时预留1.5%-2.5%的收缩率。此外,冷却定型阶段使用定型夹具并延长冷却时间,可以有效控制成品尺寸精度。
- 烤板时间到了,板材依然很硬拉不动?
- 检查烘箱实际温度是否达到设定值,以及热电偶是否失效。对于超厚板,需检查是否执行了充分的保温阶段,确保芯部温度达到软化点。
- 亚克力厚板吸塑能用普通烤箱吗?
- 不推荐使用家用烤箱或简易烘箱,因为其温度均匀性差且缺乏精准控温。工业级循环风烘箱能保证±2℃的均温,避免局部烧焦,这是获得高质量成品的前提。