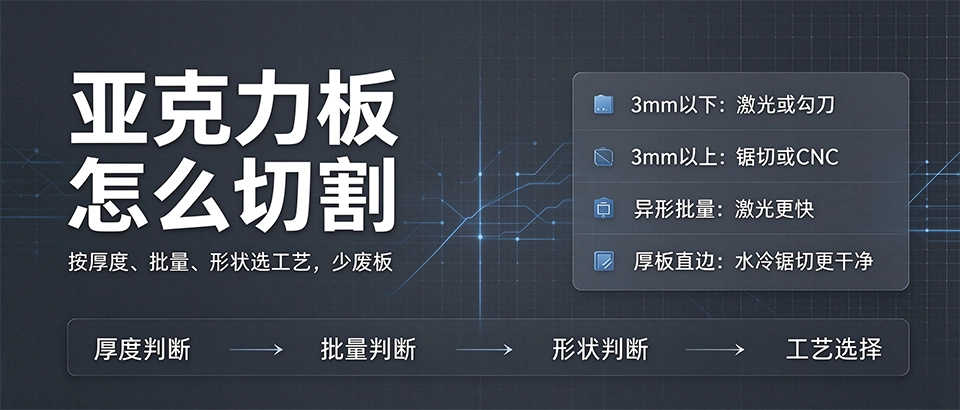
3mm以下薄板用激光或勾刀,3mm以上厚板用锯切或CNC,批量订单激光最快但边缘容易发黄。下面把锯切和激光的参数、翻车点分开讲,照着调基本不废板。
先定切割方式:按厚度和批量选
- 勾刀划切:1-2mm薄板,量小、直线条,成本最低;
- 激光切割:3mm以下异形、批量,速度快,但边缘有热影响;
- 锯切:3mm以上直边、大板,圆盘锯加水冷,边缘最干净;
- CNC铣切:厚板异形、开孔,精度高,单件成本高。
定方式前先想清楚:是直线还是异形,是薄板还是厚板,是几十件还是几千件。方式选错,后面参数再对也白搭。
锯切亚克力板:锯片、转速、进给怎么配
锯切亚克力板厚板最常翻车的是崩边和融化粘锯。参数参考:
- 锯片:硬质合金圆锯片,齿数60-80齿,齿太多容易糊、齿太少容易崩;
- 转速:3000-4000转/分,厚板调低转速,别满速硬切;
- 进给:匀速推进,别忽快忽慢,停顿处最容易烧糊;
- 冷却:加少量水或冷却液,锯片温度降下来边缘就不发白。
一个反常识点:转速不是越高越好,亚克力熔点不高,转速过高摩擦发热直接把边缘烫糊,慢一点反而切面干净。
激光切割亚克力板:功率、速度、焦点参数
激光切3mm以下亚克力板很常见,边缘发黄、发黑是通病,根源是热积累。参考参数:
- 功率:3mm板CO2激光800-1000W或按功率密度折算,功率过高烧边;
- 速度:在切透前提下尽量快,停留时间越短边缘越白;
- 焦点:焦点放在板厚中间偏上,上下两面热影响不一样;
- 吹气:辅助气体开足,把烟雾和热量带走,边缘发黄明显减轻。
激光切的边缘会留热应力层,受力容易出微裂纹,需要承重的结构件慎用激光。
勾刀划切和CNC铣切的适用场景
勾刀只适合1-2mm薄板的直线切割,划两刀掰开,边缘毛糙,做灯箱内衬够用。CNC铣切适合厚板异形和开孔,主轴转速1.8万转/分以上,单刃或双刃铣刀,进给慢一点,切出来的边能直接做产品。CNC排屑和冷却要做好,不然废屑糊刀。
切割后处理:去应力、抛光、倒角
切完不是结束。激光和锯切的边缘都有微裂纹和毛刺:
- 去应力:厚板切完放一晚上再装配,热应力释放完不容易裂;
- 火焰抛光:氢氧焰扫一遍边缘,毛糙变透亮,但火候过了边缘起泡;
- 倒角:直角边用手工或铣刀倒角,装配和搬运都不容易崩边。
边缘质量直接决定成品档次,很多板买便宜了的项目,反倒死在加工上。
总结:亚克力板怎么切割,记住这条口诀:薄板激光或勾刀、厚板锯切或CNC,锯切看齿数转速进给、激光看功率速度焦点,切完去应力、抛光、倒角。加工参数拿不准的,把板厚、形状、数量和后道工艺发过来,源头工厂按板材特性给参数建议,别拿废料练手。
FAQ常见问题
- 亚克力板怎么切割不崩边?
- 用硬质合金锯片60-80齿、转速3000-4000转/分、匀速进给,厚板加水冷,别满速硬切。
- 亚克力板能用激光切割吗?
- 能,3mm以下薄板激光最快,但边缘会发黄,注意功率速度匹配并开辅助气体,承重件慎用。
- 激光切亚克力边缘发黄怎么办?
- 提高切割速度、降低功率、开足辅助气体减少热积累,切完用火焰抛光或砂纸打磨。
- 亚克力板用什么锯片?
- 硬质合金圆锯片,60-80齿,齿数按板厚选,厚板齿疏一点,防止糊锯和崩边。
- 亚克力板能用手工勾刀切吗?
- 1-2mm薄板直线条可以,划两刀掰开,边缘毛糙,厚板不行,会崩。
- 切割后亚克力板为什么会裂?
- 主要是切割热应力没释放,厚板切完放一晚再装配,避免急冷急热。
- CNC切亚克力要多少转速?
- 主轴1.8万转/分以上,单刃铣刀,进给适中,做好排屑和冷却,厚板效果最好。
- 亚克力板边缘怎么抛光?
- 氢氧焰火焰抛光最快,扫一遍就透亮,火候控制不好会起泡;要求不高用砂纸逐级打磨。