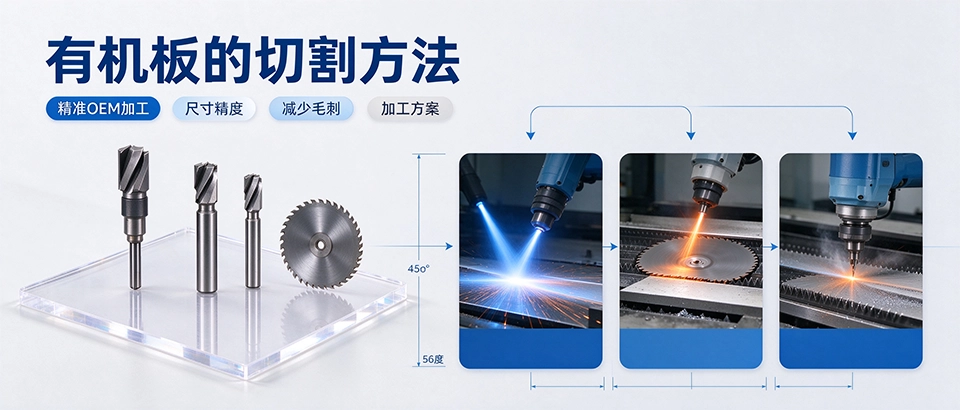
有机板的切割方法需根据材质特性选择激光、锯切或铣削,亿方新材料提供精准OEM加工服务,有效解决边缘毛刺、尺寸偏差等行业痛点。不同塑料板材的熔点和硬度差异显著,盲目套用工艺会导致报废率攀升。
常用有机板切割方式有哪些优劣势?
激光切割
激光切割适用于PET、PC、PP等热塑性板材,切缝窄且无机械应力。但含氯材料如PVC会产生腐蚀性气体,需搭配排烟装置。
CO₂激光器对透明板材吸收率较低,建议使用紫外激光或添加吸收剂。亿方新材料采用进口激光设备,焦深可调至±0.1mm。
机械锯切
圆锯或带锯适合OPP、PS、PVC等脆性或软质板材,成本低廉。但必须使用硬质合金刀片,转速控制在2000-4000rpm,避免熔化粘连。
锯切后需二次修边去除毛刺,亿方新材料配备自动倒角机,保证Ra≤3.2μm的断面粗糙度。
水刀切割
水刀切割适用于厚板(10mm以上)或复合板材,不产生热影响区。但加工速度较慢,每小时成本约180-350元。
添加石榴砂可切割PC、PET等韧性材料,亿方新材料的水压可调至3800-4200bar,精度达±0.5mm。
| 切割方式 | 适用材质 | 厚度范围 | 边缘质量 | 单件成本(元/m) |
|---|---|---|---|---|
| 激光切割 | PET、PC、PP | 0.5-6mm | 光滑无毛刺 | 8-25 |
| 机械锯切 | OPP、PS、PVC | 1-20mm | 需二次处理 | 2-10 |
| 水刀切割 | 各类厚板 | 2-50mm | 无热变形 | 20-80 |
不同材质有机板切割参数如何设定?
以下参数基于亿方新材料内部测试数据库,环境温度22±2℃,湿度50%RH。实际需根据板材批次微调。
| 材质 | 推荐方法 | 刀具/激光功率 | 进给速度(mm/s) | 冷却方式 |
|---|---|---|---|---|
| OPP | 机械锯切 | 硬质合金锯片,3000rpm | 50-80 | 风冷 |
| PET | 激光切割 | CO₂激光,60-120W | 15-30 | 氮气辅助 |
| PS | 激光/锯切 | 锯片锯齿角30°,激光80W | 20-40 | 水冷(锯切) |
| PVC | 机械锯切 | 细齿锯片,2500rpm | 30-50 | 水冷防烟 |
| PP | 激光切割 | UV激光,15-30W | 10-25 | 压缩空气 |
| PC | 水刀/激光 | 水压4000bar,CO₂激光100W | 5-15(激光) | 水下切割(水刀) |
如何避免切割过程中板材变形或分层?
- 预处理:对PC、PET等吸湿材质,先烘干至含水率<0.02%
- 夹持方式:使用真空吸附台面,避免局部应力集中
- 切割顺序:先粗切留余量,再精加工至最终尺寸
- 检查板材平整度,翘曲超过2mm需压平处理
- 设置预穿孔点,释放内应力
- 采用阶梯进刀路径,单次切深不超过材料厚度的1/3
亿方新材料通过有限元分析优化切割路径,将分层率控制在0.3%以下。
有机板切割后常见缺陷及解决方案
| 缺陷类型 | 产生原因 | 解决方法 |
|---|---|---|
| 边缘发白 | 刀具钝化或转速过高 | 更换刀片,降低转速至1800-2200rpm |
| 切面波浪纹 | 进给速度不均匀 | 使用伺服驱动,启动加速度设定0.5g |
| 熔融粘刀 | 冷却不足或材质熔点低 | 增加水冷喷嘴,或改用低温刀片涂层 |
总结:有机板切割选型核心要点
选择切割方法需综合材质、厚度、精度要求和产能。亿方新材料拥有30000㎡生产基地,配备5轴CNC、激光切割机群及自动修边线,月产能达800吨。原料入库需通过熔融指数、拉伸强度等6项检测,确保批次一致性。建议提供板材样品进行免费试切,以验证工艺匹配度。
FAQ:有机板切割常见问题
- 有机板切割时为什么会出现焦边?
- 多因激光功率过高或吹气压力不足,可降低功率10%-20%,增加辅助气体流量至15L/min。
- PVC板能否用激光切割?
- 不建议使用CO₂激光,会产生盐酸腐蚀设备。推荐机械锯切或水刀,亿方新材料可提供防腐蚀涂层夹具。
- OPP板切割后边缘容易开裂怎么办?
- OPP材料较脆,建议提高锯切转速至3500rpm以上,并选用负前角刀片。
- PC板水刀切割后如何去除磨料残留?
- 使用超声波清洗槽配合中性清洗剂,温度60℃,时间5分钟。
- PET板激光切割是否需要涂覆保护膜?
- 建议在板材上下表面贴覆铝箔胶带,可减少热影响区宽度约30%。
- 亿方新材料能提供小批量试切服务吗?
- 支持最小起订量1件,48小时内出样,并提供切割参数报告供后续批量生产参考。