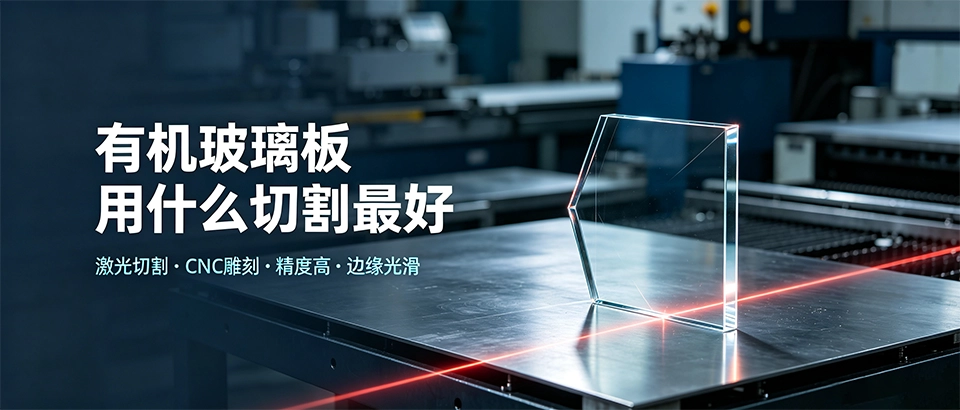
有机玻璃板(亚克力板)切割推荐使用激光切割或CNC雕刻,精度高、边缘光滑且热影响区小。亿方新材料工厂配备先进设备,可提供定制化的切割解决方案,有效解决传统切割易崩边、毛刺多等痛点。
有机玻璃板用什么切割最好?激光切割的优势与局限
激光切割是目前加工有机玻璃板效率最高的方法之一。它利用高能光束瞬间气化材料,切口宽度可控制在0.1-0.3mm内,适合大批量精密加工。
但激光切割对材料厚度有要求:3mm以下的薄板效果最佳,超过10mm可能因热量积聚导致边缘发黄或微熔。
| 厚度范围 | 推荐工艺 | 边缘质量 | 切割速度 |
|---|---|---|---|
| 1-3mm | 激光切割 | 光滑、无毛刺 | 快(20-60mm/s) |
| 4-10mm | CNC雕刻 | 平整、需二次抛光 | 中等(5-15mm/s) |
| 10-30mm | 水刀切割 | 无热影响 | 较慢(2-8mm/s) |
激光设备功率选择:80-150W的CO₂激光管适合加工有机玻璃,光纤激光因波长不匹配不适用。
CNC雕刻能否替代激光?适用场景对比
CNC雕刻使用高速旋转的硬质合金或金刚石刀具进行物理铣削,适合5mm以上的厚板加工。其优势是无热变形,能切割复杂形状和倒角。
缺点是需要后续打磨去除毛边,且刀具磨损较快。如果追求批量一致性与精度,CNC优于手工切割。
- 激光切割:薄板首选,边缘无需二次处理
- CNC雕刻:厚板、异形件、高公差要求场景
- 水刀切割:超厚板(>20mm)或对热敏感材料
刀具材质对切割质量的影响
CNC加工有机玻璃时,推荐使用单刃螺旋铣刀(硬质合金),切割线速度控制在400-800m/min。进给速度过快会导致崩边,过慢会摩擦生热熔融。
亿方新材料对刀具路径进行优化,使边缘粗糙度Ra≤1.6μm,满足光学级透明件要求。
手工切割与机械切割如何选择?
小批量或临时场景下,手工切割(勾刀、曲线锯)可以应急,但精度低且易产生裂纹。勾刀适合2mm以下薄板,厚板需多次划槽后折断,断面不整齐。
批量生产中不建议使用手工方式,效率低且废品率高。机械切割的良品率可达98%以上,而手工仅60-70%。
勾刀操作的注意事项
若必须手工切割,选用钨钢勾刀,刀尖角度60°。划线深度控制在板厚的1/3左右,一次成型避免二次划线导致错位。
切割后断面应用细砂纸(400-600目)倒角打磨,减少应力集中。
亿方新材料的切割服务与产能优势
作为专业有机玻璃板生产厂家,亿方新材料拥有10台大功率激光切割机和5轴CNC加工中心,可承接从打样到量产的全流程订单。年产能达3000吨,原料采用进口MMA单体聚合,透光率≥92%,批次色差ΔE≤0.5。
工厂对每一批次板材进行密度、抗冲击、耐候性检测,确保切割过程中材料性能稳定。
- 客户提供图纸或样品,工程师评估最佳切割方案
- 打样确认效果,调整参数至最优
- 批量生产,每件产品做尺寸抽检
- 包装防护后发货,提供安装指导
总结:根据需求选择最佳切割方式
薄板优先激光切割,厚板及复杂造型使用CNC,超厚板或对热影响零容忍时选择水刀。亿方新材料提供免费打样与切割方案建议,帮助客户在成本与质量间找到平衡。选购时需关注板材的等级(浇注板/挤出板)与表面保护膜,浇注板切割性能优于挤出板。
FAQ:有机玻璃板切割常见问题
- 有机玻璃板可以用普通锯片切割吗?
- 普通木工锯片齿数少、角度大,容易造成崩边。建议使用高齿数(60-80齿)硬质合金锯片,锯片厚度1.5-2.5mm,转速3000-4000rpm。
- 切割时产生异味怎么办?
- 有机玻璃在激光或高速切削时因摩擦生热会释放少量甲基丙烯酸甲酯单体,属于正常现象。应保持车间通风,佩戴防毒面具。亿方新材料在加工中配备活性炭废气处理系统,符合环保要求。
- 切割后边缘发白怎么处理?
- 发白通常由过热或刀具钝化导致。可用火焰抛光(丁烷火枪快速掠过)或砂纸磨抛修复控制。若发白严重,可能是材料质量问题(耐热等级不足),建议更换浇注板。
- 激光切割能否切割弧形或内角?
- 可以。激光切割是数控柔性加工,任意平面图形均可实现,最小转角半径可达0.2mm。但尖角处容易热量集中,建议设计时倒圆角R≥1mm。
- 0.5mm超薄有机玻璃板如何切割?
- 超薄板使用低功率激光(20-40W)快速扫描,或使用精密模切。手工切割极易破裂,不推荐。
- 切割效率与成本如何平衡?
- 大批量(>1000件)时激光切割单件成本最低;小批量(10-100件)用CNC更灵活。亿方新材料可根据订单量推荐最优方案,并提供物料损耗率估算。
- 有机玻璃板和PC板切割方式一样吗?
- 不同。PC板(聚碳酸酯)韧性高,激光切割边缘易碳化,更适合CNC铣削或水刀。有机玻璃板硬度适中,激光效果更优。