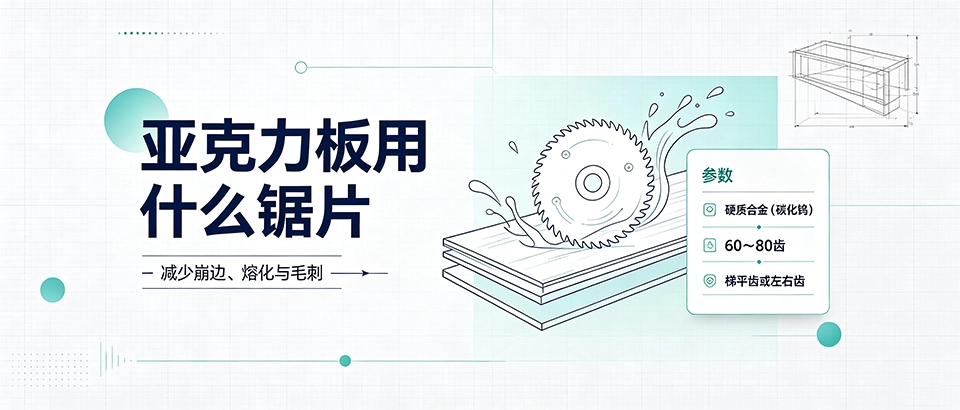
亚克力板(PMMA)锯切首选硬质合金(碳化钨)锯片,齿数60~80齿,齿形选用梯平齿或左右齿,配合冷却液可有效解决崩边、熔化、毛刺问题。正确选型能大幅提升切割面光洁度并延长锯片寿命。
为什么亚克力板锯切时容易崩边?
亚克力材料特性影响
亚克力板质地脆硬,导热性差,锯切时局部高温易导致材料软化或开裂。
普通木工锯片齿形过尖或齿数不足,会产生冲击力造成崩边。
锯片参数不合理
齿数过少(<40齿)导致单齿切削量过大,冲击振动明显。
齿形选用不当,如左右齿未使用梯平齿结构,容易撕裂边缘。
如何根据亚克力板厚度选择锯片?
薄板(1~3mm)锯片选择
推荐齿数80~100齿,齿形为梯平齿,锯片直径120~150mm。
进给速度需控制在3~5m/min,转速12000~18000rpm。
中厚板(3~10mm)锯片选择
推荐齿数60~80齿,齿形梯平齿或左右齿,直径200~250mm。
转速8000~12000rpm,进给速度2~4m/min。
厚板(10mm以上)锯片选择
推荐齿数40~60齿,齿形左右齿或梯平齿,直径300~400mm。
转速4000~6000rpm,进给速度1~2m/min,需使用冷却液。
| 板材厚度 | 锯片直径 | 齿数 | 齿形 | 转速范围 | 进给速度 |
|---|---|---|---|---|---|
| 1~3mm | 120~150mm | 80~100 | 梯平齿 | 12000~18000 rpm | 3~5 m/min |
| 3~10mm | 200~250mm | 60~80 | 梯平齿/左右齿 | 8000~12000 rpm | 2~4 m/min |
| >10mm | 300~400mm | 40~60 | 左右齿/梯平齿 | 4000~6000 rpm | 1~2 m/min |
硬质合金锯片与高速钢锯片对比
| 对比项 | 硬质合金锯片 | 高速钢锯片 |
|---|---|---|
| 硬度 | 高(HRC 75~85) | 较低(HRC 60~65) |
| 耐磨性 | 优,寿命长 | 一般,需频繁修磨 |
| 切割质量 | 光洁、无毛刺 | 易产生毛刺 |
| 适用场景 | 批量生产、高精度加工 | 小批量、修边使用 |
| 成本 | 较高 | 较低 |
硬质合金锯片更适合亚克力板连续切割,高速钢锯片仅用于临时修边或薄板手动切割。
齿数、齿形、前角等参数详解
齿数对切割质量的影响
齿数越多,单齿切削量越小,切割面越光滑,但排屑空间变小。
齿数过少则冲击大,易崩边,适用于厚板快速切割。
齿形适用场景
梯平齿:齿顶平坦且有微小倒角,适合亚克力、PC等塑料板,切割面无白化。
左右齿:交替左偏右偏,排屑顺畅,适合厚板快速切割。
尖齿:用于精修或超薄板,但磨损快。
前角与后角的作用
前角6°~10°可减小切削阻力,防止材料熔化。
后角12°~15°减少摩擦热,防止刀体与工件粘连。
锯切亚克力板时如何避免熔化粘连?
冷却方式选择
- 风冷:压缩空气吹向锯切区域,适合薄板低速切割。
- 水冷:喷淋水雾降温,适合中厚板连续加工。
- 油冷:切削油润滑,用于高精度或厚板切割。
进给速度与转速匹配
转速过高且进给过慢会导致摩擦热积聚,引起材料熔化。
推荐经验公式:进给速度(m/min) = 0.5~0.8 × 齿数 × 转速(rpm) / 2000(单位齿切削量0.05~0.15mm)。
亚克力板切割常见问题及解决方案
| 问题现象 | 可能原因 | 解决措施 |
|---|---|---|
| 崩边 | 齿数过少、进给过快 | 增加齿数至60~80齿,降低进给 |
| 熔化粘连 | 转速过高、冷却不足 | 降低转速,增加冷却液 |
| 切割面粗糙 | 锯片磨损、齿形不当 | 更换硬质合金锯片,选择梯平齿 |
| 锯片发热严重 | 前角过小、后角不足 | 选用前角8°、后角15°的锯片 |
| 板材开裂 | 进给速度波动、锯片振动 | 稳定进给,使用导向夹具 |
FAQ
- 亚克力板可以用普通木工锯片吗?
- 不推荐。木工锯片齿形较尖且齿数少,切割亚克力易崩边、发白,建议使用专用硬质合金锯片。
- 锯亚克力板需要加冷却液吗?
- 厚度超过5mm或连续切割时建议加水冷或风冷,能有效避免材料熔化。
- 亚克力板切割后边缘发白是什么原因?
- 通常因锯片过钝或齿形不当导致晶格损伤引起,更换梯平齿锯片并及时修磨可改善。
- 锯片使用前需要预热吗?
- 不需要。但建议先空转10秒让锯片达到工作温度后再进料。
- 如何判断锯片是否适合亚克力?
- 查看包装标注“适用于亚克力/塑料板”,或确认齿形为梯平齿、齿数≥60齿即可。
- 亿方新材料提供配套锯片吗?
- 亿方新材料主要生产亚克力板材,锯片选型可咨询技术团队获取推荐参数。
总结:亚克力板锯切选型需综合厚度、精度要求、批量规模。硬质合金梯平齿锯片(60~80齿)是通用优选方案,厚板可改用左右齿并配合冷却。亿方新材料在亚克力板材生产中积累了丰富加工经验,原料管控与产能稳定,可为客户提供锯片参数建议,确保切割良品率。