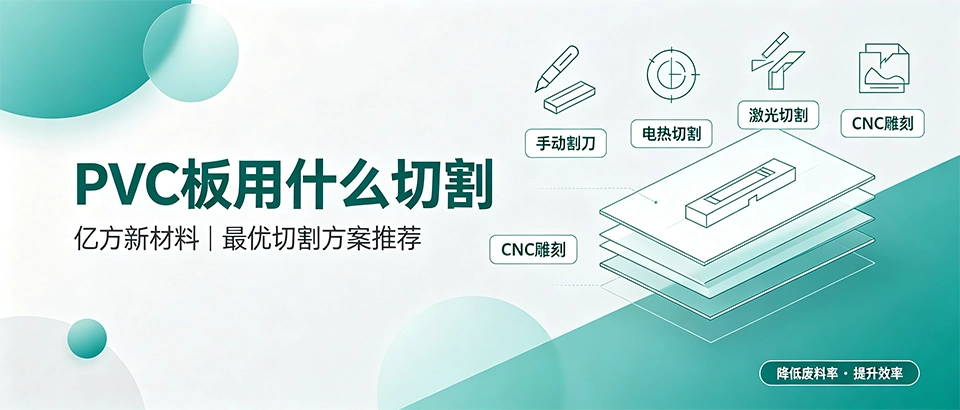
PVC板用什么切割?常见切割方式包括手动割刀、电热切割、激光切割和CNC雕刻。根据板材厚度、精度要求和产量规模,亿方新材料推荐最优切割方案,帮助用户降低废料率并提升效率。
不同厚度PVC板适合用什么切割工具?
薄板(1-3mm)切割工具
薄板PVC切割以手动工具为主,成本低且操作灵活。美工刀或勾刀沿直尺划痕后掰断,适合小批量裁切。电热丝切割机也可用于薄板,但需控制温度避免熔边。
中厚板(3-8mm)切割工具
中厚板推荐使用电热切割机或小型数控雕刻机。电热切割利用高温熔断,边缘光滑无毛刺。CNC雕刻可加工复杂形状,精度±0.2mm以内。
厚板(8mm以上)切割工具
厚板PVC宜采用激光切割或大型CNC铣削。激光切割速度快、热影响区小,但设备投资高。CNC铣削适合大批量生产,可预留二次加工余量。
| 切割工具 | 适用厚度范围 | 优点 | 缺点 |
|---|---|---|---|
| 手动割刀 | 1-3mm | 成本极低、无需电源 | 精度依赖手法、效率低 |
| 电热切割机 | 1-8mm | 边缘光滑、无粉尘 | 薄板易熔塌、厚板速度慢 |
| 激光切割机 | 1-20mm | 精度高、热影响区小 | 设备昂贵、厚板需大功率 |
| CNC雕刻机 | 3-30mm | 可加工复杂造型、重复性好 | 刀具磨损、需冷却系统 |
手工切割与机械切割如何选择?
手动切割的优势与局限
手动切割适合小规模试制或现场修补。无需专用设备,但无法保证尺寸一致性。对于厚度超过3mm的PVC板,手动切割费力且边缘易崩缺。
机械切割的效率与精度
机械切割可大幅提升效率,尤其适合批量订单。亿方新材料采用数控设备,将切割公差控制在±0.1mm以内。机械切割前期投入较高,但长期分摊成本低于手工。
| 对比项 | 手工切割 | 机械切割 |
|---|---|---|
| 效率(8小时产量) | 50-150件(薄板) | 500-2000件 |
| 精度 | ±1-3mm | ±0.1-0.5mm |
| 适用场景 | 样品、维修、小批量 | 批量生产、高精度需求 |
| 初始成本 | 几元至几百元 | 数千至数十万元 |
PVC板切割时容易产生哪些问题?如何避免?
边缘毛刺
毛刺通常由刀具钝化或切割速度过快导致。定期研磨刀片,或采用电热切割可减少毛刺。若已产生毛刺,可用细砂纸或修边器去除。
尺寸偏差
偏差多因定位不准或板材热胀冷缩引起。使用靠尺或数控定位系统,并在切割前将板材恒温24小时。亿方新材料出厂前进行48小时时效处理,稳定板材内应力。
材料变形
厚板切割时局部过热会引起弯曲。采用水冷或气冷辅助降温,或分段切割留出散热间隙。对于超厚板材(>15mm),建议先预切浅痕再完全切断。
- 场景一:广告标识制作——推荐激光切割,边缘细腻无需二次打磨。
- 场景二:化工防腐槽体——选用电热切割或CNC铣削,避免高温降解。
- 场景三:建筑模板——采用CNC雕刻,可批量开孔且定位精准。
亿方新材料PVC板切割加工优势
亿方新材料拥有3条自动切割生产线,覆盖手动、数控和激光三种工艺。原料选用进口纯树脂,杂质含量低于0.01%,保证切割过程不崩边。
产能优势:月加工量超500吨,支持加急订单。每批次均留样测试,确保尺寸和表面质量达标。
选型核心要点:根据板材厚度、精度需求和预算综合选择。薄板可优先考虑手动或电热切割;中厚板推荐CNC或激光;超大批量订单建议直接委托亿方新材料代加工,可节省工具折旧成本。
在软性植入方面,亿方新材料专注PVC板材研发生产十余年,从原料配方到切割成型全流程可控。客户无需自购设备,即可获得高精度切板服务。
常见问题FAQ
- 问:PVC板可以用普通锯片切割吗?
- 答:可以,但推荐使用细齿锯片,转速控制在1500-3000rpm,防止熔融黏连。高转速易产生焦糊味,建议搭配风冷。
- 问:电热切割对PVC板材质有特殊要求吗?
- 答:普通PVC板均可电热切割,但发泡板因内部微孔结构,切割温度需降低10-15℃,否则表面会收缩。
- 问:切割后表面发黄是什么原因?
- 答:切割温度过高或进给速度过慢,导致材料热降解。调整参数或增加冷却液可改善。
- 问:激光切割PVC板会产生有毒气体吗?
- 答:会释放少量氯化氢气体,需配备排风系统。建议在通风良好环境下操作,或选用低氯配方板材。
- 问:亿方新材料能提供带切割图样的定制服务吗?
- 答:可以。客户提供CAD/DXF图纸,亿方新材料免费优化切割路径,并预留2-3mm加工余量。
- 问:PVC板切割后如何防止边缘老化?
- 答:若用于室外,建议对切割边缘涂覆PVC专用保护漆或封边条。亿方新材料提供配套封边服务,延长使用寿命。
- 问:最小切割尺寸可达多少?
- 答:手动切割最小宽度5mm;激光和CNC可做到2mm以内,但刀具成本会上升。