PVC工艺选错,产品直接报废!核心就三类:压延、挤出、注塑,但90%的坑都藏在细节参数和原料配比里。
PVC压延工艺的致命误区
压延是做PVC薄膜、片材的主流工艺,但多数人栽在温度控制和塑化判断上。压延不是把料扔进辊筒就完事,辊温、辊速比、辊隙这三者不匹配,表面立马出现冷疤、气痕、厚度波动。
千万别把辊温设成固定值
很多操作工死记硬背“180℃”,却不知道不同牌号PVC树脂的熔融区间能差20℃以上。用K值67的树脂去套K值72的温度曲线,塑化不足或过塑化是必然。辊筒温度必须遵循“中高、上略低、下略低”的梯度,且要随环境湿度、回料比例动态调整。误区在于把工艺卡当圣旨,不看料况。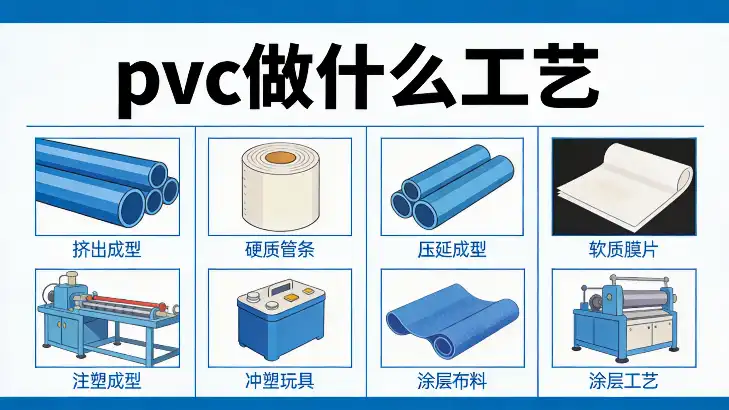
辊隙调节的常见错误
压延产品厚度不均,八成是辊隙没调对。常见错误是只调最后一道辊隙,忽略前面几道的存料量。存料过多导致冷料翻卷,存料过少则供料不足。正确做法是观察每道辊间存料直径,保持铅笔粗细的旋转料垄,且料垄表面不能有破洞。用塞尺校准辊隙时,必须等辊筒热膨胀稳定后再测,冷态调好的间隙热态会变小,这是新手最容易忽略的坑。
PVC挤出工艺的禁忌清单
挤出涵盖管材、型材、造粒,最大坑点在于塑化段和计量段的温度设定反了。不少人为了“提高产量”把计量段温度拉高,结果物料在螺杆里降解发黄,制品出现气泡、黑点。
温度设定反了:塑化段必须高于计量段
挤出机温度设置有个反直觉的常识:加料段要低,塑化段最高,计量段略低。如果计量段温度高于塑化段,熔体压力不稳,导致出料脉动,管材壁厚忽大忽小。尤其硬质PVC,计量段温度超过185℃就有分解风险,千万别为了表面光泽度盲目提温,那是在拿热稳定性换外观。
螺杆组合与剪切过强的坑
做PVC造粒时,很多人喜欢用强剪切螺杆元件,觉得分散越好。但PVC对剪切极其敏感,剪切过强局部温升剧烈,稳定剂还没起作用树脂就分解了。正确做法是选用中等剪切、低压缩比的螺杆,捏合块角度不超过45°,且必须配合外润滑剂使用。业内专家指出,PVC加工中七成以上的黄线、焦料都源于剪切热失控,而非整体温度高。
PVC注塑工艺的隐藏陷阱
注塑PVC最怕浇口白晕、缩水、烧焦。这些缺陷表面看是调机问题,根子往往在模具和干燥环节。
干燥工序被严重低估
PVC虽然吸水率低,但配方里的增塑剂、稳定剂、加工助剂都容易吸潮。不干燥直接注塑,制品表面银丝、气泡、光泽差。干燥温度不能超过75℃,时间2-3小时,温度过高会导致增塑剂挥发、粒子结块。常见错误是把干燥箱当储存箱,料斗持续高温烘烤,料粒变黄。正确做法是少量多次干燥,随用随烘。
模具流道设计的致命伤
PVC熔体对尖角、狭窄流道极为敏感,滞留时间稍长就分解。模具流道必须抛光到镜面,所有转角取大圆弧,浇口尺寸比常规塑料大20%-30%。很多注塑厂用做ABS的模具直接套PVC,结果浇口处冲蚀、烧焦不断。另外,模温控制常被忽视,PVC模温必须控制在30-60℃,且要均匀,模温过高脱模困难,过低则冷料斑明显。
配方与辅料使用的常见错误认知
工艺之外,配方误区同样致命。稳定剂、润滑剂、增塑剂的搭配直接决定工艺窗口宽窄。
稳定剂不是越多越好
钙锌稳定剂或有机锡稳定剂过量,反而会析出、影响透明度、增加成本。很多人遇到加工发黄就猛加稳定剂,却不知是润滑失衡导致剪切热过高。应先检查内外润滑比例,再调整稳定剂。行业共识认为,稳定剂用量应在保证热稳定前提下取最低值,通过优化润滑体系来拓宽加工窗口。
润滑剂搭配的禁忌
外润滑过多,物料打滑吃料困难,塑化延迟;内润滑过多,熔体强度低,制品力学性能下降。常见错误是只用石蜡或PE蜡,忽略氧化聚乙烯蜡等兼具内外润滑功能的品种。正确做法是内润滑(如硬脂酸、单甘酯)与外润滑(如PE蜡、石蜡)复配,且根据填充量调整。填充碳酸钙每增加10份,外润滑需相应增加0.2-0.3份,否则熔体摩擦热急剧升高。
PVC工艺中再生料使用的致命禁忌
回料使用能降本,但用错比例和方式,整批次报废。回料必须严格分拣,不同硬度、不同颜色的PVC不能混用。软质PVC回料混入硬质制品,直接导致强度崩塌。回料比例一般不超过30%,且要经过二次造粒均化。直接破碎片料掺混,因粒径、表观密度差异,下料时会产生分层,造成制品性能波动。近年来,相当一部分质量投诉都源于回料管理混乱,回料中的杂质、降解料成为制品脆裂的起点。
工艺切换与停机操作的大忌
PVC加工最怕停机不清理。停机超过15分钟,料筒、模头内的熔体就开始分解。短时停机必须将温度降至150-160℃保温,并排空模头存料。长时间停机要用清洗料或PVC粉料将螺杆、料筒彻底清空,不能残留熔体。很多工厂用ABS或PP清洗料顶出PVC,结果两种料在高温下反应结焦,损坏螺杆。正确做法是用专用PVC清洗料或同配方不加稳定剂的粉料冲洗,最后用硬脂酸润滑螺杆表面防锈。
常见问题解答
pvc做什么工艺最容易出现表面气痕?
压延和挤出工艺都容易出现气痕,但根源不同。压延气痕多因存料翻滚带入空气,或辊温过低导致塑化不完全,气泡被压延进表面。挤出气痕则与干燥不足、排气段真空度不够有关。解决压延气痕,需检查存料量是否过大、辊隙是否过小;解决挤出气痕,先确认原料含水率是否低于0.1%,再检查排气口是否冒料、真空泵是否正常。多数情况下,气痕不是单一因素造成,需从原料、设备、工艺三方面排查。
pvc做什么工艺最容易出现尺寸不稳定?
注塑和挤出型材的尺寸不稳定最为常见。注塑尺寸波动多因保压时间不足、模温不均、冷却时间过短。挤出型材尺寸偏差则与牵引速度、定型模冷却效率、熔体压力波动直接相关。常见误区是只调牵引速度来凑尺寸,却忽略熔体泵或螺杆转速的匹配。正确做法是先稳定熔体压力,再微调牵引,最后用定型模真空度微调。尺寸问题切忌头痛医头,必须从熔体输送稳定性源头抓起。
pvc做什么工艺最容易出现分解黑点?
注塑和挤出工艺出现分解黑点的概率最高。注塑黑点多因浇口过小、注射速度过快导致剪切过热,或料筒死角积料。挤出黑点则常出现在模头流道死角、多孔板未清理干净处。解决黑点的核心不是提高稳定剂用量,而是消除所有物料滞留点。每次拆模必须用铜刀清理流道,禁用铁器刮伤表面。定期检查螺杆与料筒间隙,间隙超过标准值0.15mm就会产生回流滞留,成为黑点源头。