PVC焊接核心就一句话:不同PVC材料必须用对焊接方法,否则不是烧糊就是虚焊,尤其软PVC千万别用热风枪硬怼。
PVC焊接方法选错,烧穿变形是家常便饭
绝大多数人第一次焊PVC,上来就拿着烙铁或者热风枪直接干,结果材料要么塌陷一个大洞,要么表面糊了里面根本没粘住。PVC其实分硬质PVC和软质PVC,两者热稳定性、增塑剂含量完全不同,焊接策略必须区分开。硬质PVC可以用热风焊接、热板焊接、高频焊接,而软质PVC因为含有大量增塑剂,受热极易分解冒烟,甚至产生氯化氢气体,不仅焊接失败,还危害健康。业内专家指出,工业级PVC焊接事故中,相当一部分是因为将软质PVC当成硬质PVC处理,直接导致材料报废。
PVC焊接用热风枪千万别踩的坑
热风枪温度调错,焊条还没熔就先焦了
很多新手以为温度越高焊得越快,把热风枪拧到400℃以上,结果焊条表面瞬间焦化,内芯还是硬的,焊缝全是蜂窝状气孔。硬质PVC焊接的合理温度区间通常在260-320℃,具体还要看焊条牌号和母材厚度。正确做法是先把热风枪在废料上试焊,观察焊条熔融状态:应该是均匀软化、轻微冒烟,表面光亮无焦黄。如果出现青烟或者刺鼻酸味,立即降温,那已经是PVC分解的前兆。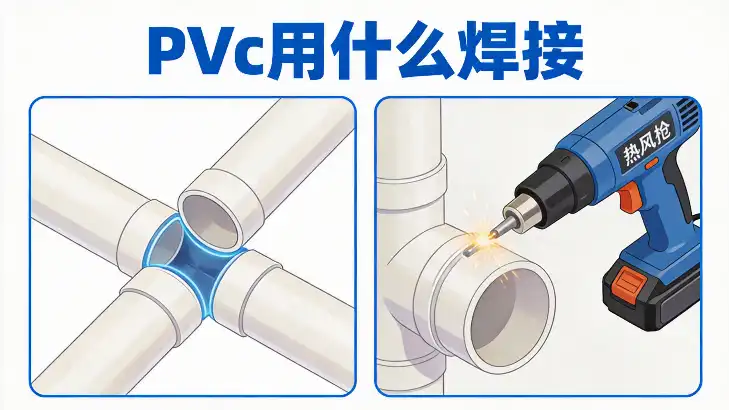
焊嘴距离不当,导致虚焊假焊
焊嘴离焊缝太远,温度不够,焊条只是贴上去,根本没有熔合;焊嘴太近,母材和焊条一起烧焦。常见错误就是焊嘴来回摆动幅度过大,热量散失严重。正确操作是保持焊嘴与焊缝夹角约30-45度,距离5-8毫米,均匀匀速推进,让母材和焊条同时进入熔融状态,看到前沿形成一个小熔池,焊条自然压入,这才是真正的熔接。
热风枪直接焊接软PVC,等于在放毒
软PVC焊接千万别用热风枪。软PVC增塑剂高温下会迅速挥发,产生大量白色烟雾,不仅焊缝强度极差,烟雾中的氯化氢和邻苯二甲酸酯类物质对呼吸道有强烈刺激性。常见场景就是有人想修补充气泳池、PVC软管、篷布,拿热风枪一吹,瞬间冒烟,材料急剧收缩变形。正确方法是用专用PVC胶水或者高频焊接,软质PVC高频焊接是利用高频电场使分子内摩擦生热,瞬间熔接,没有开放热源,安全且牢固。
PVC胶水焊接,这几种错误手法让接头一扯就开
溶剂型胶水选错,腐蚀性太强把材料脆化
市面上有PVC-U专用胶、PVC-C专用胶,还有通用型PVC胶水,很多人随便买一瓶就涂,结果接口处几个月后开裂。PVC-U胶水的主要成分是四氢呋喃和环己酮,对硬质PVC溶解力强,但用在PVC-C管材或某些改性PVC上,容易导致应力开裂。使用前务必看清胶水适用范围,尤其涉及承压管道时,必须用配套型号。
涂胶后不晾置或不压紧,溶剂挥发不全造成假粘
常见错误是涂上胶水立刻对接,导致溶剂被封在里面,长时间无法完全挥发,粘接强度大打折扣,而且后期容易鼓起气泡。正确流程是:清洁表面、涂胶均匀、晾置30秒到2分钟(根据环境温度调整),待胶层表面微粘不拉丝时,再一次性准确对接,对接后施加一定压力保持30秒以上,24小时后达到最大强度。很多人在这步急于求成,扭一下就觉得粘住了,结果一受力就脱开。
用胶水代替焊接,在振动环境下风险极高
胶水粘接属于表面粘合,对于承受持续振动、弯曲应力的结构,单纯胶水连接寿命有限。曾有大量案例,用PVC胶水粘接的机架护罩、隔音罩,在设备运行几个月后出现脱胶。正确思路是:静态密封用途可以用胶水,但结构件必须采用热风焊接或高频焊接,使焊缝达到本体强度。
PVC高频焊接的误区,以为功率大就行
高频模具不匹配,把材料击穿烧黑
高频焊接是利用高频电场使PVC分子极化生热,需要配合铜模或合金模具。很多人以为随便弄个金属模具就能用,结果模具尖端放电,把PVC薄膜击穿,甚至烧出窟窿。高频焊接必须根据产品形状设计专用模具,模具边缘要倒圆角,避免电场集中。同时,电流调节和压制时间也要测试,不是功率越大越好,过大的功率会导致局部过热,焊缝变脆。
软PVC高频焊接时,材料铺不平整就开机
软PVC在焊接前如果有褶皱、拉伸不均匀,高频焊接后焊缝会形成应力集中点,一撕就裂。常见案例是制作防水包、充气垫时,随便把材料塞进模具就压合,结果焊缝处厚薄不均,产生气泡或断点。正确操作是先把材料展平,必要时用夹具固定,确保上下两层完全贴合,没有间隙和褶皱,再启动高频。焊接完成后不要立即泄压,保压冷却几秒,让焊缝定型。
PVC焊接常见错误操作和正确做法对比
| 错误做法 | 正确做法 |
|---|---|
| 热风枪直接焊接软PVC | 改用高频焊接或专用溶剂胶 |
| 热风枪温度调至400℃以上 | 控制在260-320℃,先试焊观察 |
| 焊嘴距离焊缝15毫米以上 | 保持5-8毫米,稳定推进 |
| 涂胶后立即对接,不晾置 | 晾置30秒-2分钟,加压固持 |
| PVC胶水不区分型号乱用 | 按材料类型选专用胶水 |
| 高频模具边缘尖锐 | 模具边缘倒圆角,避免放电 |
| 软PVC焊接前不展平材料 | 夹具固定,确保上下贴合无褶皱 |
PVC焊接完就完事?这几种后处理禁忌让你白干
焊接后立即水冷,焊缝直接炸裂。PVC焊接后温度很高,有人为了快速定型,拿湿布去擦或者直接浸水,结果焊缝内部瞬间收缩,产生内应力,后期稍微受力就开裂。正确做法是自然冷却至室温,大型件还要用保温材料覆盖,让焊缝缓慢降温,消除应力。
焊接后不打磨、不检查,把隐患留给用户。热风焊的焊缝通常会有焊瘤、凸起,如果不切削打磨,不仅外观难看,凸起处还容易应力集中,成为裂纹起点。正确的做法是用专用刮刀或刨刀将焊缝修平,与母材表面齐平,然后目视检查有无气孔、裂缝,必要时做着色探伤或气压试验。
PVC焊接安全注意事项,这些大坑一次也别踩
- 焊接软PVC必须佩戴防毒面具,普通口罩挡不住氯化氢气体和增塑剂烟雾。
- 通风是硬性要求,不要在密闭空间大量焊接PVC,轻则头晕恶心,重则化学性肺炎。
- 热风枪用完不要立即断电,应先将温度调至最低,让风扇继续运转2-3分钟散热,否则加热芯过热,下次使用可能烧毁。
- 高频焊接时严禁佩戴金属饰品,手部要保持干燥,避免高频电流灼伤。
- PVC粉尘也有危害,打磨焊缝时必须戴口罩和护目镜,避免微塑料吸入。
不同PVC制品焊接方法选择指南
硬质PVC板材、管道:首选热风焊接,焊条与母材同材质,强度高、耐老化。工业管道也可用承插溶剂胶粘接,但需严格遵循胶水匹配原则。
软PVC薄膜、篷布、充气制品:高频焊接或热压焊接是行业共识认为的最优解,胶水粘接只适合临时修补,长期使用会因增塑剂迁移而失效。
PVC发泡板、装饰板:不适合热风焊,容易烧穿发泡层,建议用专用PVC发泡胶粘接,或者冷压。
PVC与金属、木材等异质材料:几乎无法焊接,只能通过胶粘或机械连接,这时候别死磕焊接,换个思路效率更高。
PVC焊接中那些看似专业实则害人的操作
- 用焊锡丝代替PVC焊条:焊锡是金属,PVC是塑料,完全不相容,根本焊不上,只会烫出一个个洞。
- 直接拿打火机烧焊条:明火温度不可控,PVC焊条会燃烧,火焰会直接破坏PVC分子链,产生大量黑烟,即使勉强粘上,强度等于零。
- 往PVC焊缝上涂抹502胶水补救:502固化后脆性极大,一受剪切力就崩开,而且502不耐水,遇潮气很快失效,是典型的掩耳盗铃。
- 用热熔胶枪代替PVC焊接:热熔胶是EVA或聚烯烃,与PVC不相容,初期可能粘住,但温差一大,热胀冷缩不一致,很快就会剥离。
PVC焊接强度测试别凭感觉,用土办法也能排除隐患
很多小作坊焊完不打压、不测试,靠手掰一下就算过了。简单有效的方法是:对于容器类焊接件,灌满水静置12小时,观察有无渗漏;对于受力件,悬挂相当于设计载荷1.5倍的重物,保持30分钟,无变形开裂即为合格。这些方法虽然粗糙,但能筛掉大多数虚焊、假焊问题。
PVC焊条存放不当,未焊就已失效
PVC焊条受潮是焊接到处冒泡的元凶之一。焊条开包后如果不在干燥环境存放,会吸收空气中的水分,焊接时水分汽化,在焊缝中形成密布的气孔,导致焊缝强度急剧下降。正确做法是焊条存放在密封袋中,加干燥剂,有条件的话使用前在60℃烘箱中烘干1-2小时。
常见问题解答
PVC用什么焊接才不会裂开?
取决于PVC类型。硬质PVC用热风焊配合同材质焊条,焊接温度260-320℃,焊后缓冷,几乎不会裂。软PVC用高频焊接,焊缝柔韧不开裂。如果焊接后开裂,多数是冷却过快或材料不匹配造成的。
PVC焊接时冒烟很厉害怎么办?
立即停止焊接,检查温度是否过高,材料是否属于软PVC。如果是软PVC,必须更换为高频焊接方式,不能在开放热源下焊接。如果是硬PVC,调低温度至300℃以下,并加强通风,人员佩戴防毒半面罩。
PVC焊接和胶粘哪个更牢固?
焊接牢固度远高于胶粘,尤其在有振动、温度变化场合,焊接可达到本体70%-90%的强度,而胶粘通常只有30%-50%,且容易老化失效。但胶粘操作简单,适合小面积、非结构件。重要结构件,焊接才是最终选择。