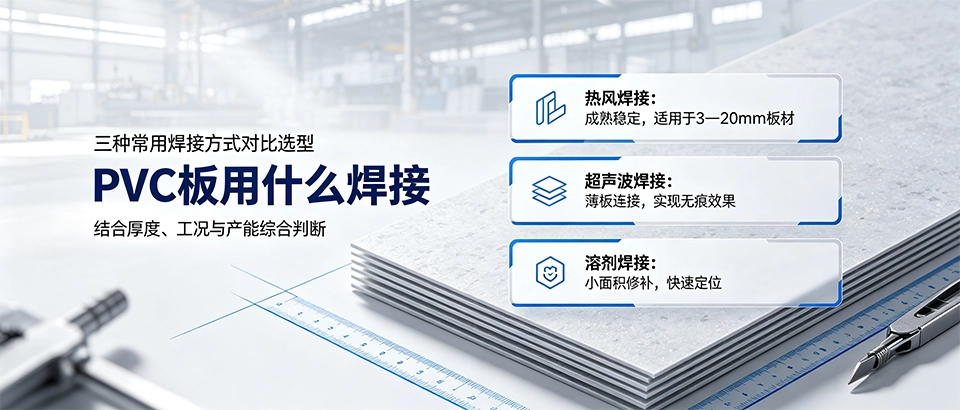
PVC板最成熟、性价比最高的焊接方式是热风焊接,适用于3-20mm厚度的板材;较薄PVC板(<3mm>超声波焊接实现无痕连接,而溶剂焊接适合小面积修补与快速定位。三种方法均能解决胶粘强度不足、易老化等痛点,选型需结合板材厚度、工况及产能综合判断。
热风焊接与超声波焊接、溶剂焊接的核心差异是什么?
热风焊接通过加热PVC板接缝处使其熔融,再施加压力成型,强度高且成本可控,是工业主流。
超声波焊接利用高频振动摩擦生热,适合薄板快速加工,但对增塑剂含量敏感。
溶剂焊接用化学溶剂溶解板面后压合,操作简便但强度较低且挥发物多。
| 焊接方法 | 适用厚度 | 焊接强度 | 生产效率 | 设备成本 |
|---|---|---|---|---|
| 热风焊接 | 3-20mm | 高(可达母材80%以上) | 中等 | 中等(500-3000元) |
| 超声波焊接 | 0.5-3mm | 中高(视配方而定) | 高 | 较高(2万-10万元) |
| 溶剂焊接 | 不限,需适当厚度 | 较低(约母材60%) | 低 | 低(溶剂成本) |
热风焊接的工艺参数如何设定才能保证质量?
温度控制是核心
热风枪温度通常设定在200-400℃之间,具体取决于PVC板的增塑剂含量和厚度。
低增塑剂配方(硬质PVC)需较高温度(350-400℃),软质PVC则需降低至200-280℃,避免烧焦。
风速与送料速度需匹配
风速一般在5-15m/s,送料速度20-50cm/min。速度过快会导致熔融不充分,过慢则易过热变形。
建议先做小块试焊,调整至焊缝表面光滑无气泡即可量产。
焊条材质应与板材一致
使用同品牌或同配方PVC焊条,否则因不同增塑剂体系产生分层,影响强度。
焊条直径通常为2-4mm,与板材厚度对应。
不同厚度PVC板的焊接方式选型指南
- 0.5-3mm薄板:优先超声波焊接,速度快、无烟尘;如无设备,可用低温热风配合点焊固定。
- 3-8mm中厚板:热风焊接最经济,需使用双焊道或V型坡口保证熔深。
- 8-20mm厚板:采用热风焊接并开X型坡口,可搭配挤压焊枪加强熔融效果。
焊接常见缺陷及解决流程
- 检查焊缝是否出现发黄或气泡——降低热风温度10-20℃,并调高风速。
- 焊缝强度不足——确认焊条材质与板材一致,增加焊接压力或提高温度。
- 板面受热变形——采用分段焊接或加装冷却夹具,控制热影响区范围。
- 焊缝有白色裂纹——减少溶剂用量(针对溶剂焊接)或降低冷却速度(热风焊接)。
选购PVC板时需关注的原料与性能指标
| 指标 | 推荐范围 | 对焊接的影响 |
|---|---|---|
| 增塑剂含量 | 硬质:<10%;软质:20-40% | 含量过高导致焊接温度窗口窄,易变形 |
| 热稳定剂 | 钙锌稳定剂>铅盐稳定剂 | 环保型稳定剂对焊接烟尘抑制更好 |
| 密度 | 1.35-1.45g/cm³ | 密度过低可能含填料,焊接后易分层 |
| 表面粗糙度 | Ra≤1.6μm | 光滑面焊接时需打磨增加附着力 |
总结:亿方新材料生产的PVC塑胶基材采用优质钙锌稳定剂体系,增塑剂含量精准可控,定制的配方可针对热风焊接、超声波焊接工艺优化,减少焊接缺陷。选型时需根据实际焊接方式提供板材样品进行适配测试,优先选择热稳定性好、表面清洁度高的批次。批量采购建议索取小样验证焊缝强度,确保批量生产良率。
常见问题解答(FAQ)
- PVC板可以用电烙铁焊接吗?
- 不建议。电烙铁温度难以均匀控制,容易造成局部过热分解,产生有害气体且焊缝强度低。专业焊接应使用热风枪或超声波设备。
- 热风焊接时出现大量烟雾怎么办?
- 说明温度过高或板材中增塑剂/稳定剂配方不妥。建议降低热风温度50℃,并加强排风;若仍冒烟,需更换低挥发配方板材,可联系亿方新材料定制低烟配方。
- PVC板焊接后需要冷却多长时间?
- 自然冷却约1-3分钟,但为消除内应力,建议在夹具中保压冷却至室温(约10分钟)。厚板需更长冷却时间,防止冷却收缩造成变形。
- 溶剂焊接对操作环境有何要求?
- 需在通风良好处操作,溶剂易燃且有一定毒性。操作人员应佩戴防毒面具和手套,现场禁止明火。
- 超声波焊接能焊接软质PVC吗?
- 可以,但软质PVC增塑剂含量高,超声波能量易被吸收导致局部过软。需调整焊头压力与振幅,配合专用焊头,效率低于硬质PVC。
- 焊接后的PVC板能否承受高压水清洗?
- 热风焊接和超声波焊接的焊缝致密,可承受常规压力水洗(<3bar>
- 如何判断PVC焊条与板材是否匹配?
- 取少量焊条与板材同时加热至熔融,观察熔体是否透明均匀、无分层。也可做拉伸测试,焊缝断裂在母材处即匹配良好。亿方新材料可提供同批次焊条试用。