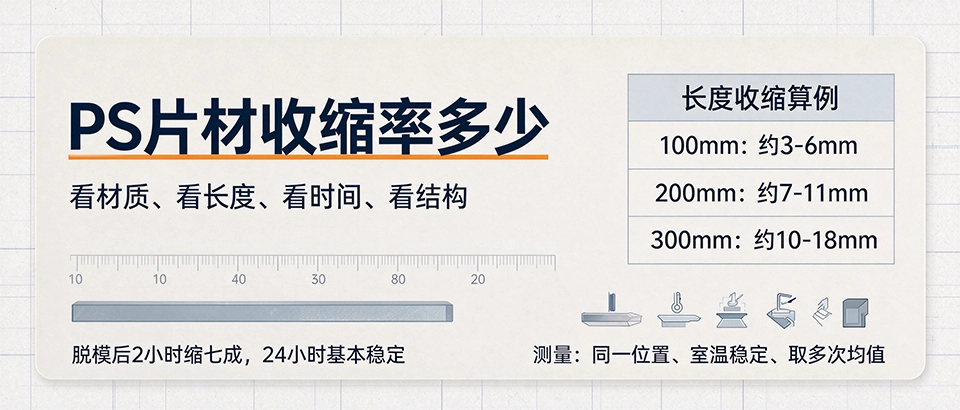
PS片材GPPS收缩率3%-5%、HIPS 4%-6%,200mm长的件脱模后缩掉7-11mm,深腔侧壁多缩1-2个百分点。脱模后2小时缩七成、24小时稳定。
收缩率数值与算例表
| 件长 | GPPS缩3.5% | GPPS缩5% | HIPS缩5.5% |
|---|---|---|---|
| 100mm | 3.5mm | 5mm | 5.5mm |
| 200mm | 7mm | 10mm | 11mm |
| 300mm | 10.5mm | 15mm | 16.5mm |
这是平面位置的平均收缩。深腔侧壁被拉得最薄、取向最强,回缩比平面多1-2个百分点;同一只盒子,底面缩3.5%,口部侧壁可能缩5.5%,差出2mm以上。模具统一按4%放,口部偏小卡产品、底部偏大晃,这就是为什么深腔要分段补偿,不能整张模一个数。
收缩是怎么发生的
PS片材挤出压延时,熔体在辊筒间被拉伸牵引,分子链顺着拉伸方向取向,冷却快,取向被冻结在片里。吸塑加热到Tg约100℃以上,片材软化,真空吸到模具壁上贴合成型,这一步进一步把片材拉薄拉长,取向更强。脱模冷却后,取向的分子链有回到无规卷曲的趋势(熵弹性回缩),宏观表现就是成品从模子里拿出来继续往回收缩。
HIPS里分散了丁二烯橡胶颗粒,常温下像小弹簧,拉伸后回弹力道比纯PS基体大,所以HIPS收缩率4%-6%,比GPPS的3%-5%高约一个百分点。橡胶相同时也是HIPS抗冲击好的原因,受力时诱发银纹吸收能量,代价就是收缩更大。
脱模后几小时缩多少
- 脱模后2小时内:温度从模具温度60-70℃降到室温,这一段缩掉总量的七成左右;
- 2-24小时:分子链继续缓慢松弛,再缩剩下的两三成;
- 24小时后:尺寸基本稳定,出货前建议在恒温环境放24小时再测;
- 厚壁件1mm以上:冷却慢、松弛充分,比薄壁0.3-0.5mm多半档收缩。
现场怎么量、怎么放余量
- 测量时机:脱模后立刻测一次,24小时后再测一次,差值就是后收缩量;
- 测量位置:口部、底面、侧壁三处分别量,别只量一个面;
- 基准收缩率:GPPS取3.5%-4.5%,HIPS取4.5%-5.5%,长边沿挤出方向放;
- 修模顺序:先做T0模试出实际收缩,再修钢模,别靠调温度硬压尺寸。
用PS片材做吸塑内托、食品盒的,第一次试模务必保留实测数据。长边沿挤出方向放余量这一点容易被忽略:片材出厂时纵向牵引拉伸比横向大,纵向取向更强、回缩更多,长方向余量要比宽方向多放0.5-1个百分点。尺寸稳定性要求极高的件,PET收缩率1.5%-3%,比PS小一半,成本高约三成。
反推模具尺寸算例:客户要200mm长的成品,用GPPS按4%收缩率,模具长做208mm(200÷0.96);用HIPS按5%做210.5mm(200÷0.95)。深腔口部再多放1%,做到212-213mm。现场测量用游标卡尺,口部长宽各量两次取平均,底面量对角线,侧壁量三处高度;脱模后立刻记一次数,24小时后再记一次,两个数差超过2mm说明收缩没放够,要修钢模放大。
总结
三句算账:GPPS缩3%-5%、HIPS缩4%-6%;200mm的件缩7-11mm,深腔口部再多缩1-2mm;脱模后2小时缩七成、24小时稳定。手上有吸塑件要开模、拿不准放多少余量的,把产品尺寸、片材材质、壁厚发过来,源头工厂按拉伸比给一版放收缩建议。
FAQ常见问题
- PS片材收缩率到底多少?
- GPPS 3%-5%,HIPS 4%-6%,壁厚和拉伸比不同会浮动一到两个百分点。
- 200mm的盒子做完实际小多少?
- GPPS缩7-10mm,HIPS缩11mm左右,深腔口部再多缩1-2mm。
- 脱模后多久尺寸稳定?
- 2小时缩七成,24小时基本稳定,建议放一天再测。
- 深腔和平底缩率差多少?
- 差1-2个百分点,深拉处取向强回缩大,模具要分段补偿。
- 片材越厚缩得越多吗?
- 是,厚壁冷却慢松弛充分,比薄壁多半档收缩。
- 长边沿哪个方向放余量?
- 沿片材挤出方向MD放,这个方向收缩比横向大。
- PS和PET哪个尺寸稳?
- PET收缩1.5%-3%,比PS小一半,尺寸要求高优先PET。