PS片材热成型温度多少,是吸塑厂调机师傅每天盯的第一个数。片子送进烘箱,温度设定差个十几度,出来的托盘就完全两副样子:要么壁面发白、吸不服贴,要么边角拉穿、整片塌掉。PS是热塑性材料,加热到软化区间才能吸塑,可GPPS和HIPS脾气不一样,烘箱温度照一个数设,总有一种料做不好。这篇从我们供片配合吸塑厂调机的实际经验出发,把热成型这几个关键参数讲清楚。
PS热成型是怎么回事
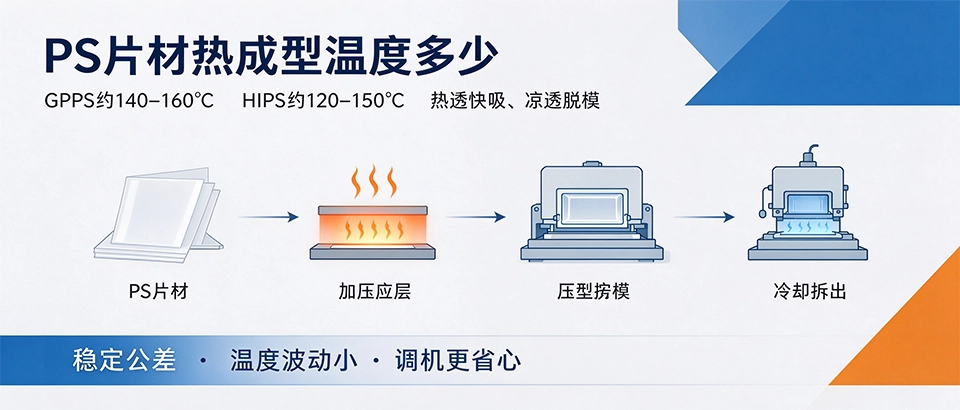
热成型说白了就是:把PS片加热到变软的区间,用真空把它吸贴到模具上,冷却定型就是托盘、盒子。PS片的熔点区间以下、软化点以上那一段,就是成型窗口。
- 加热靠烘箱:片子平铺送进烘箱,红外加热到软化,拿出来立刻上真空模。
- PS的软化特点:PS加热变软后挺度掉得快,温度一过窗口,片子自己往下塌,这跟PET那种慢慢软的料不一样。
- 窗口宽窄看牌号:GPPS窗口窄、HIPS宽,这是两种料调机差别最大的地方。
GPPS和HIPS成型温度区间
下面说的是车间里常用的经验区间,实际要按片子厚度和烘箱功率微调,厚片要多给温度、薄片少给:
- GPPS(透明片):烘箱加热温度大概在140到160度这个区间。片子软化快、窗口窄,温度高了表面先塌,低了吸出来的边角不服帖。
- HIPS(乳白片):成型宽容一些,大概120到150度区间都能走。窗口宽,新手师傅调HIPS不容易翻车。
- 薄料减温度:0.2mm以下的薄片加热时间要短,烘箱温度可以略降,不然局部过热起皱。
- 厚料补温度:0.4mm以上的厚片要里外都热透,加热时间拉长,表面软了芯子还硬,吸出来就是花的。
判断片子热没热透,老师傅不靠温度计靠看:GPPS片子受热后微微下垂、表面从生硬变柔和,就是到位了。等是等不起的,软化状态下几秒就开始塌,进模要快。
温度高了低了分别什么毛病
调机出问题,九成先从加热温度上找:
- 温度偏低:片子没软透,吸出来壁面发白、拉伸不均,深腔处吸不到底,形状扁。
- 温度偏高:GPPS直接塌片贴在烘箱里,或者吸出来拉伸过度,角部变薄穿孔。
- 加热不均:烘箱一边热一边凉,出来的托盘厚薄差一截,这是烘箱加热管老化,不是料的问题。
- 片温回降再吸:片子出炉走慢了,温度掉到窗口以下才上模,吸出来全是褶皱,出炉到吸塑最好几秒钟内完成。
真空、模具和冷却参数
温度到位,后面三个环节照样能把好料做废:
- 真空要快要足:PS软化后很快定型,真空抽得慢,片子中途硬了就吸不贴。模具上的抽气孔要定期通,堵了局部吸不服。
- 模具温度:模具别太冰,冷模接触处先发硬,整体贴合就差。一般模具保持在不烫手的温热状态最稳。
- 冷却定型再脱模:没凉透就脱,托盘一弹就变形,车间里常见的"脱模后翘角"就是这条没做到位。
- 修边裁切留余量:PS片冲切后有内应力,留够修边量,成品才不会自己裂开。
两种料参数对照
| 参数项 | GPPS(透明片) | HIPS(乳白片) |
|---|---|---|
| 烘箱加热温度 | 约140-160度 | 约120-150度 |
| 成型窗口 | 窄,要卡准 | 宽,好调 |
| 出炉到吸塑 | 几秒内完成 | 稍宽裕但也要快 |
| 冷却脱模 | 凉透再脱,易发白 | 凉透再脱,韧性好 |
| 适合深腔吗 | 浅盘为主,深了发白穿孔 | 可做较深托盘 |
| 常见翻车 | 塌片、角部拉穿 | 相对少,加热不均会厚薄差 |
小结
PS片材热成型温度,记住GPPS大约140到160度、HIPS大约120到150度这个区间,再配上"热透快吸、凉透脱模"两条铁律,翻车率能压下去一大半。我们官网的PS板GPPS、HIPS都按稳定公差供货,每批料成型温度波动小,调机师傅不用天天重新找窗口,需要试样配合调机的,找亿方寄料一起对参数。
FAQ常见问题
- PS片材吸塑烘箱温度设多少
- GPPS透明片大概140到160度,HIPS乳白片大概120到150度。实际按厚度微调,厚片多给温度、薄片缩短加热时间。
- PS吸塑为什么壁面发白
- 多半是片子没热透就吸,拉伸不均拉出来的。把烘箱温度或加热时间往上加一点,等片子软透再上模。
- GPPS吸塑为什么容易塌片
- GPPS成型窗口窄,温度一过界片子自己往下塌。控温卡准区间,出炉后几秒内完成吸塑,别在外面晾着。
- 吸出来的托盘边角变薄穿孔怎么办
- 温度偏高、拉伸过度造成的。降一点烘箱温度,或检查真空抽气是不是过快过猛,深腔件分次试模。
- PS吸塑托盘脱模后翘角怎么回事
- 没凉透就脱模,片子带着内应力弹开。延长冷却时间,托盘在模具上多停一会儿再取。
- HIPS和GPPS吸塑哪个好做
- HIPS好做,成型温度窗口宽、深腔也能走,新手师傅上手快。GPPS透明件好看但要求卡温度,适合浅盘。
- 0.3mm和0.5mm的PS片成型温度一样吗
- 区间一样,但厚片加热时间要拉长,保证里外都软透。温度不是只看设定,片温均匀才是关键。
- 吸塑出来厚薄不均是料的问题吗
- 先查烘箱加热管是不是一边老化、抽气孔是不是堵了。料本身厚薄公差也有影响,收货卡尺多点抽测能排掉这条。