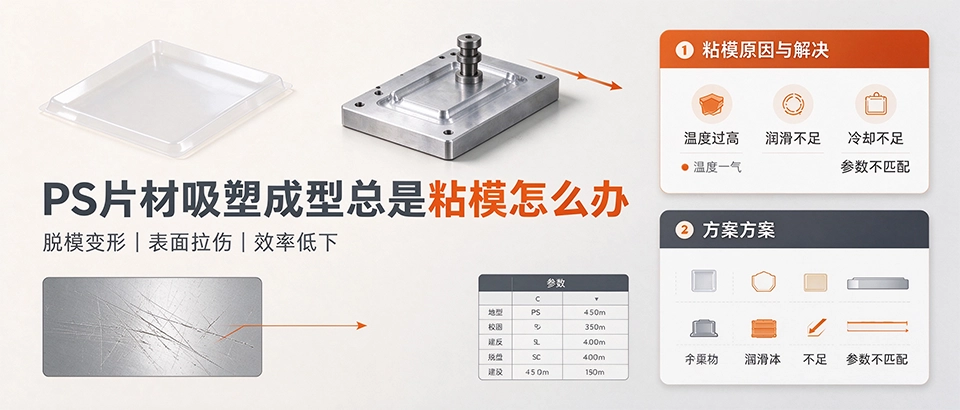
PS片材吸塑粘模的核心原因是模具温度过高、脱模斜度不足、片材过热塑化过度或脱模剂选用不当。常规PS吸塑模具温度应控制在30-50℃,脱模斜度≥3°,配合中性脱模剂即可解决90%以上的粘模问题。
吸塑厂家用PS片材生产食品托盘、饼干内衬、餐盒盖时,经常遇到产品粘在模具上脱不下来、强行脱模导致产品变形开裂、表面拉伤发白的问题。金投网数据显示,2026年10月10日GPPS 525牌号报价约11367元/吨,粘模导致的废品率每升高1%,单吨成本就增加超百元。
一、PS片材吸塑粘模的典型危害
粘模问题对生产的影响是多方面的:轻则产品边缘缺料、表面拉伤发白,影响外观合格率;重则产品完全卡在模具内,需要停机清理,打乱生产计划;严重时还会拉伤模具表面,增加模具维修成本。
GPPS透苯本身质地较脆,强行脱模很容易产生微裂纹,这些裂纹在后续使用中可能延伸开裂,尤其是食品接触类产品,存在不小的质量隐患。
二、粘模四大核心原因分析
PS片材吸塑粘模不是单一因素造成的,需要从片材、模具、工艺、辅助材料四个维度逐一排查。
| 原因类别 | 具体表现 | 对应解决方案 |
|---|---|---|
| 模具温度过高 | 整体粘模,产品贴附在模腔各处 | 加大冷却水流量,模温降至40℃以下 |
| 脱模斜度不足 | 侧面、棱角位置局部粘模 | 修改模具,脱模斜度做到3°-5° |
| 片材加热过度 | 产品表面起泡、厚度不均,整体粘模 | 降低加热温度或缩短加热时间 |
| 模具表面粗糙 | 局部粘模,对应位置有拉伤痕迹 | 抛光模腔表面,使用脱模剂 |
模具温度是最关键因素:PS材料的玻璃化转变温度约100℃,当模具温度超过60℃时,冷却定型不充分的PS片材接触模腔时仍处于高弹态,很容易粘附在模具表面。正常生产时模具应接冷却水,将温度稳定控制在30-50℃区间;夏天环境温度高时,建议配冷水机将模温降至35℃以下。
脱模斜度容易被忽视:很多小厂家开模时为了省料把脱模斜度做得很小,甚至做直壁。PS材质收缩率约0.4%-0.7%,冷却后会紧紧包住模具,没有足够的斜度很难顺利脱出。对于深度超过50mm的深腔产品,脱模斜度建议做到5°以上。
片材加热要均匀适度:PS片材吸塑加热温度一般控制在130-160℃,加热时间根据片材厚度调整:0.3mm片约10-15秒,0.5mm片约15-20秒。加热过度会使片材过度塑化,流动性变强,就会钻入模具微小缝隙造成粘模;同时还会导致产品侧边拉伸过度,壁厚不均。
三、脱模剂正确选型与使用方法
脱模剂是解决粘模的辅助手段,不能依赖脱模剂来弥补模具或工艺的根本缺陷,但正确选用脱模剂可以大幅改善脱模效果。
- 食品接触类产品:必须选用符合食品接触标准的硅酮类中性脱模剂,绝对不能使用含油、含蜡的工业脱模剂,否则会影响后续印刷、热封性能,还存在食品安全风险。
- 普通工业产品:可选用氟素脱模剂,脱模效果持久,不会在产品表面残留明显油迹。
- 后续需要印刷/粘胶的产品:建议使用干性脱模剂,避免硅油残留导致印刷脱墨、胶粘不牢。
脱模剂使用注意三点:一是距离模具20-30cm均匀喷洒,不要对着一个位置喷太多;二是喷完后等待10-20秒让溶剂挥发,再开始生产;三是不要过量使用,薄薄一层即可,喷多了反而会在产品表面积聚,造成表面发花。一般每生产2-3小时补喷一次即可,不需要每模都喷。
四、不同PS材质的工艺差异
GPPS透苯和HIPS改苯的吸塑工艺有明显区别:GPPS透明度高但脆性大,模温应偏低控制,加热时间稍短;HIPS添加了橡胶成分韧性好,不容易开裂,但更容易粘模,模温要比GPPS低5-10℃,脱模剂喷涂频率也要适当提高。
双色PS片材、植绒PS片材等特殊品种,由于表面有涂层或植绒层,加热温度要比普通透明片低10-20℃,温度过高会导致涂层熔化粘模,植绒层脱落。
FAQ常见问题
Q:为什么刚开始生产不粘模,生产几个小时后开始粘?
A:这是典型的模具温度累积升高现象,连续生产时热量不断累积,模温会逐步升高超过临界值。建议检查冷却水是否通畅,必要时加大冷却水流量或降低进水温度。
Q:打了脱模剂还是粘模怎么办?
A:首先检查脱模剂类型是否正确,食品级硅酮脱模剂效果最好;其次彻底清洁模具表面,残留的塑料分解物会让模具表面变粗糙,先用铜刷清理干净再喷脱模剂;最后再次确认温度参数是否合适。
Q:新模具第一次生产特别容易粘模是怎么回事?
A:新模具表面有微小的加工刀痕,金属表面能高,特别容易粘料。新模具首次使用前要彻底抛光,生产前先空喷几次脱模剂"养模",稳定生产几十模后就会逐步好转。