在塑料板材加工领域,选择更易切割的材料直接关乎生产效率与成品质量。综合对比,PP(聚丙烯)通常比PVC(聚氯乙烯)更好切,尤其在高精度、批量化切割场景下优势明显。PP材质更软、熔点低且不易产生有毒气体,刀具磨损小,切割断面光洁;PVC硬度高、含氯元素,切割时易崩边、产生刺激性气味,对刀具要求更高。
为什么切割性能差异如此关键?
切割性能直接影响加工成本、效率及操作安全性。对于广告标识、模型制作、工业隔板等企业,材料能否快速、精准下料,决定了交货周期和利润空间。理解两者的切割特性,能帮助您从源头避免刀具损耗过快、切面粗糙、有害气体释放等常见痛点。
PP与PVC切割性能深度对比
核心参数对照表
| 对比维度 | PP(聚丙烯) | PVC(聚氯乙烯) |
|---|---|---|
| 邵氏硬度 | D60~70 | D75~85 |
| 切割阻力 | 低,切削轻快 | 中高,易粘刀 |
| 典型刀具磨损 | 小,刀片寿命长 | 较大,需硬质合金刀具 |
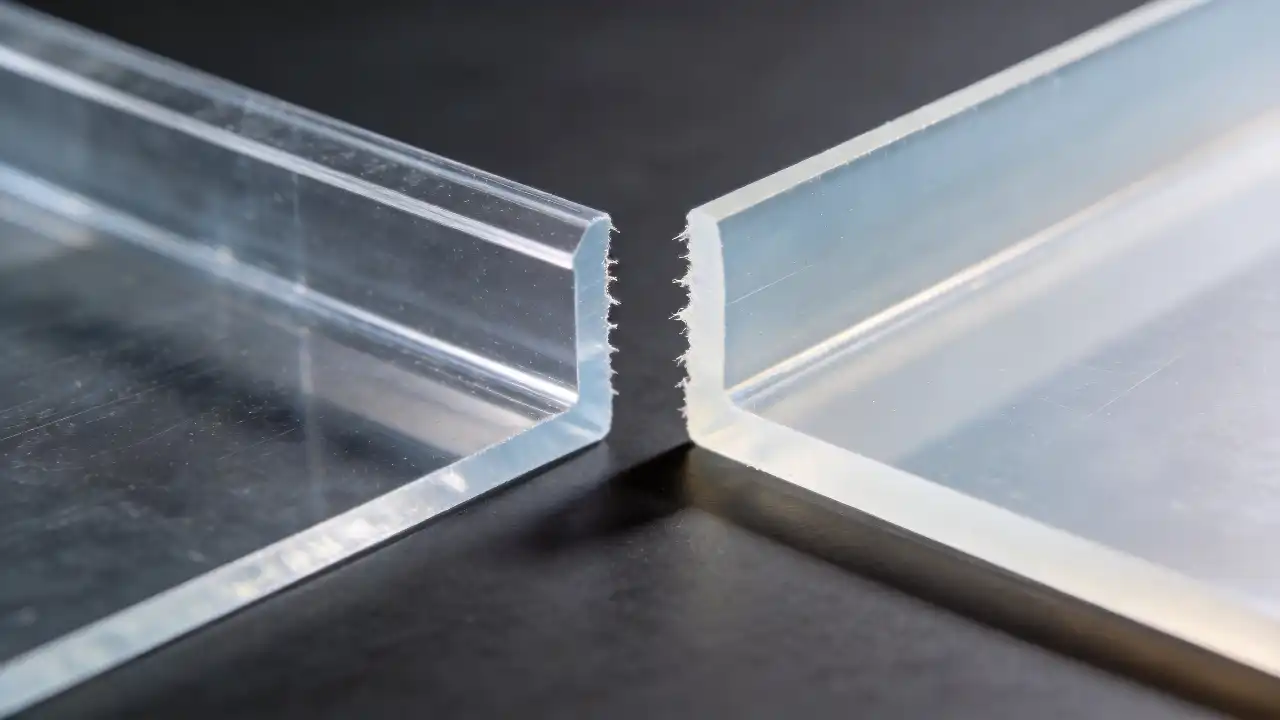
| 切面质量 | 光滑,少毛刺 | 易崩口,需精细控制 |
| 热切割表现 | 熔化均匀,气味轻微 | 产生刺激性氯化氢气体 |
| 激光切割适配 | 优良,切口干净 | 需强排风,边缘可能碳化 |
手工作业与机械加工体验
使用美工刀或手锯切割时,PP板材下刀顺畅,类似切割硬质木材,断面整齐。PVC板材则明显发涩,刀片易打滑,用力不均时极易出现锯齿状边缘。在CNC雕刻或铣削中,PP排屑顺利,不易缠绕刀具;PVC因软化点低且含氯,切削热易导致局部熔融粘刀,影响加工精度。
决定切割性的关键材料特性
PP原料的切割优势
- 半结晶结构赋予材料优异的韧性,切削时不易脆裂。
- 低摩擦系数减少刀具与切屑间的摩擦生热。
- 熔点范围窄(约160~170℃),热切割或激光切割时能量集中,切缝窄。
PVC原料的切割挑战
- 无定形结构导致硬度较高,但脆性大,机械切割易产生微裂纹。
- 添加的增塑剂或稳定剂在高温下会析出,污染刀具并影响精度。
- 含氯成分在热切割时释放酸性气体,腐蚀设备并危害健康。
不同工艺下的选型建议
追求高效、低成本的路径
若您的核心诉求是“快速成型、降低刀具耗材”,PP无疑是首选。它兼容多种切割方式,从简易的手工裁切到高速数控铣削,均能实现稳定输出。尤其在需要频繁换产的中小批量车间,PP可显著缩短调机时间。
必须使用PVC时的优化方案
当应用场景对PVC的耐化学性、高刚性或阻燃性有硬性需求时,切割难点可通过以下步骤改善:
- 选用硬质合金或金刚石涂层刀具,提升刃口保持性。
- 降低切削速度,增大进给量,减少摩擦热。
- 采用风冷或微量润滑,避免切屑熔融堆积。
- 确保作业区强制通风,并配备活性炭过滤装置吸附氯气。
企业应用场景剖析
围绕“易切割”这一核心,PP解决了多个行业的加工痛点:
- 广告标识与展示:异形字、展架底板需频繁曲线切割,PP的轻快切削让小批量个性化制作效率倍增,且打磨后处理简单。
- 工业防护与包装:周转箱、隔板、垫板等需大量直切下料,PP的低刀具损耗使单件加工成本降低,换刀频次减少。
- 实验室与医疗设备:切割过程无有毒气体释放,保障操作人员安全,符合洁净室环境要求。
总结
单纯从切割性能判断,PP凭借更低的硬度、更好的切削加工性和安全的操作环境,明显优于PVC。若您的项目以切割加工为核心工序,且对材质刚性、耐温无极端要求,选择PP板材能大幅降低综合成本、提升产出效率。只有在特定性能需求(如高硬度、阻燃)下,才需考虑PVC并接受其加工难度和附加防护成本。
常见问题
- PP和PVC切割时气味差异有多大?
- PP热切割时仅产生轻微蜡味,而PVC会释放刺鼻的氯化氢气体,长期吸入危害呼吸系统,必须配备专业排风。
- 普通美工刀能切动3mm厚度PP和PVC吗?
- 3mm PP板可用美工刀轻松划切多次后折断,断面平直;同等厚度PVC板硬度高,刀片易滑动,很难划出深痕,建议用锯或电动工具。
- 激光切割PP和PVC哪个更安全?
- PP激光切割安全性高,仅需常规排烟;PVC激光切割会产生有毒氯气,严重腐蚀设备并污染环境,通常不建议使用激光加工PVC。
- CNC加工时,PP和PVC的尺寸稳定性谁更好?
- PP热膨胀系数较大,需预留更多余量;PVC热膨胀系数较低,但切削热易导致局部软化变形,两者均需控制温升,但PP整体更易控制。
- 如果主要考虑切割效率,选PP还是PVC?
- 毫无疑问选PP。其切削速度可比PVC提高30%以上,刀具寿命延长数倍,且无需特殊后处理,是高效切割的理想材料。