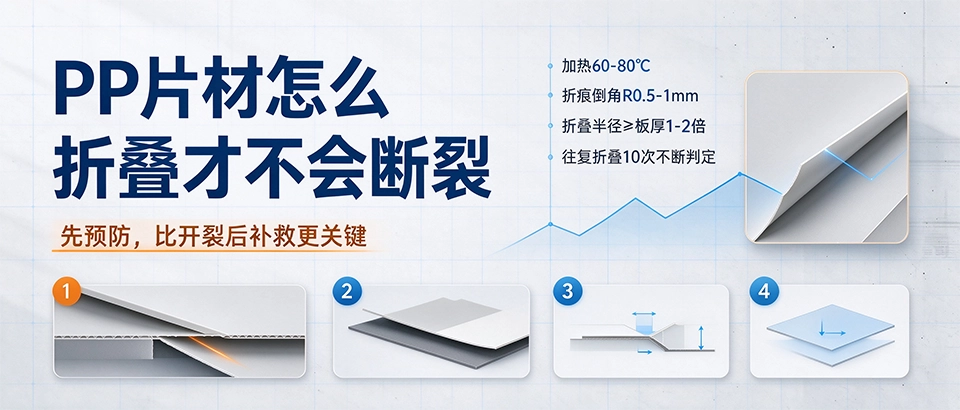
PP片材冷折必裂,折叠不断裂要走四步:加热60-80℃、折痕倒角R0.5-1mm、折叠半径留板厚1-2倍、往复折叠10次不断判定。已经裂的折痕用热风200-250℃回补或贴加强片补救。
冷折为什么会裂
PP是半结晶材料,室温下分子链被结晶区锁住,弯折时应力集中在折痕一条线上,没有屈服过程分散能量,直接沿折痕脆断。加热到60-80℃,接近PP长期使用温度上限,结晶区部分松动、链段能滑移,弯折时分子链顺着折痕取向,冷却后取向冻结,折痕就有韧性。
反常识的一点:温度不是越高越好。超过100℃PP开始发软变形,折痕处会起泡、发白;低于50℃加热不透,折进去照样裂。60-80℃是PP折叠的工作区间。
折叠四步动作
第一步加热:折痕线用热风枪或加热条局部加热60-80℃,板厚1mm以内加热10-15秒,2mm厚板加热20-30秒,摸到板身变软不烫手即可。第二步倒角:折痕线两侧用砂纸或铣刀倒R0.5-1mm圆角,去掉锋利棱边,棱边是应力集中点,不倒角折进去先从棱边裂。
第三步留折叠半径:折叠内半径不小于板厚的1-2倍,1mm板R≥1-2mm,2mm板R≥2-4mm。半径太小折痕处外层被拉到极限,表面出银纹;半径留够,外层只弯曲不拉伸。第四步判定:折好后往复折叠10次,折痕处不开裂、不发白、不断线,才算合格;出现细银纹就是半径留小了或温度不够。
不同板厚折叠参数对照
| 板厚 | 加热温度 | 倒角R | 折叠内半径 | 折叠次数判定 |
|---|---|---|---|---|
| 0.3-0.5mm | 60-70℃ | R0.5mm | R≥0.5-1mm | 往复10次不断 |
| 0.5-1.0mm | 60-80℃ | R0.5-1mm | R≥1-2mm | 往复10次不断 |
| 1.0-2.0mm | 70-80℃ | R1mm | R≥2-4mm | 往复10次不断 |
2mm以上厚板不建议折叠成型,折弯后回弹大、折痕处内应力高,后续容易从折痕开裂,优先选焊接或拼接。
折痕已经裂了怎么处理
热风回补:折痕出现细裂纹但没断开,用热风枪200-250℃沿折痕匀速扫过,把裂纹两侧PP熔融流合,走速每秒2-3cm,看到裂纹消失就停,别在一处停留超过2秒。回补后折痕处强度恢复约60%-70%,适合不承重的装饰件、盖板。
贴加强片:裂纹已经断开或回补后仍受力,在折痕背面贴一条PP加强片,宽10-15mm,用PP专用胶或超声波点焊固定,把裂纹两侧连起来。加强片把弯折应力分散到整片上,承重件必须走这一步。
采购加工件怎么验收折痕
- 看折痕有没有银纹:侧光沿折痕看,细白线就是拉伸过度,不合格;
- 摸折痕圆角:折痕外侧圆滑无棱,倒角R留够;
- 轻折复测:手扳折痕往复3-5次,不开裂再收货;
- 承重件要加强片:受力折痕背面必须有加强片或焊接加固。
PP片材加工件报价随板厚、折叠次数、是否加固浮动,以工厂当日报价为准。
总结
一句话:PP折叠不断裂靠加热60-80℃软化、倒角R0.5-1mm去应力、半径留板厚1-2倍、10次往复不断判定。冷折必裂,温度过高起泡发白。细裂纹热风200-250℃回补恢复六七成强度,断开或承重件贴加强片。验收侧光看银纹、摸圆角、轻折复测。
FAQ常见问题
- PP片材折叠要加热到多少度?
- 60-80℃,接近长期使用温度上限,结晶区松动链段能滑移;超100℃发软起泡,低于50℃加热不透。
- 折痕倒角倒多少?
- R0.5-1mm,去掉锋利棱边,棱边是应力集中点,不倒角先从棱边裂。
- 折叠内半径留多少?
- 不小于板厚1-2倍,1mm板R≥1-2mm,2mm板R≥2-4mm,半径太小外层拉到极限出银纹。
- 折叠合格怎么判定?
- 折好后往复折叠10次,折痕不开裂、不发白、不断线;出现细银纹就是半径小了或温度不够。
- 折痕细裂纹怎么补?
- 热风枪200-250℃沿折痕匀速扫,裂纹两侧熔融流合,走速每秒2-3cm,强度恢复60%-70%。
- 裂纹断开了怎么处理?
- 背面贴10-15mm宽PP加强片,胶粘或超声波点焊固定,把应力分散到整片。
- 2mm以上厚板能折吗?
- 不建议。折弯回弹大、折痕内应力高,后续容易开裂,优先焊接或拼接。
- 为什么冷折会裂?
- 室温下结晶区锁住链段,弯折应力集中在折痕一条线,没有屈服过程分散能量,直接脆断。