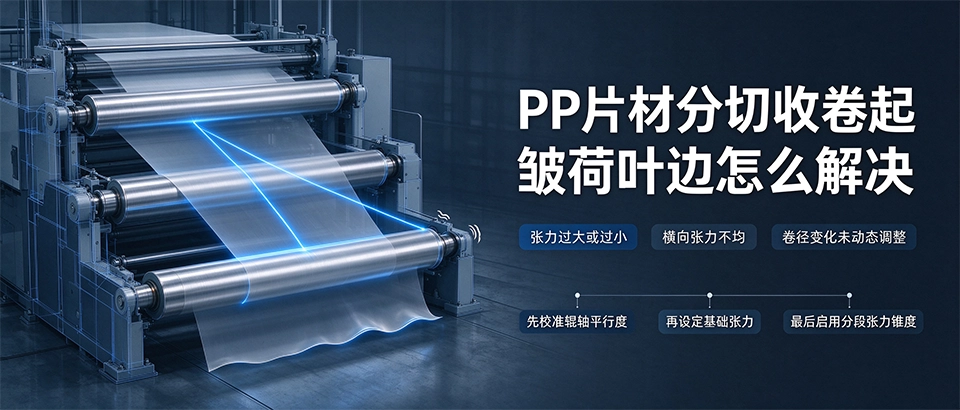
PP片材分切后出现荷叶边(边缘波浪翘曲)、起皱、跑偏,80%的根源在张力控制——要么张力过大/过小,要么张力随卷径变化没动态调整,要么横向张力分布不均。解决顺序是先校准辊轴平行度、再设定合理基础张力、最后启用分段张力锥度,配合静电消除,荷叶边问题基本能根治。
做文具片材、玩具收纳桶片、吸塑包装片、帽檐硬片的工厂,分切环节最容易出问题:明明挤出出来的片材平整,分切复卷后边缘却像荷叶一样翘曲,或者整卷出现斜皱、跑偏,严重时整卷直接报废,影响后续印刷和吸塑上机。很多师傅调刀、调温度折腾半天,结果问题还是出在张力和辊轴上。
一、先识别:你遇到的是哪种皱
- 荷叶边(边缘波浪翘曲):边缘像荷叶一样规律性起伏,多为张力过大导致边缘拉伸过度、收卷后弹性回复;或张力过小片材松弛堆叠;
- 斜皱/对角皱:整幅出现斜向褶皱,多为辊轴不平行、片材走偏、横向张力不均;
- 纵皱(沿走料方向):多为张力过大纵向拉伸过度,或辊面污染、静电吸附;
- 底部起皱(前几层皱):多为收卷起始压力过大、纸芯不圆或同心度差。
二、四大核心成因与解决方法
原因1:张力设定不合理
张力过大,片材边缘被过度拉伸,收卷后弹性回复就会翘曲;张力过小,片材松弛堆叠,出现波浪皱。PP片材的基础张力要按厚度和宽度设定:
- 薄PP片(0.2-0.5mm):张力偏小,通常3-8N/cm(每厘米宽度),避免拉伸变形;
- 厚PP片(0.5-2mm):张力适当加大,5-15N/cm,保证收卷紧实;
- 具体数值要结合自家设备通过试机确定,以片材平整收卷、用手按压不凹陷、展开无拉伸印为准。
原因2:卷径增大时张力没递减
这是最常见的问题——小卷径时张力合适,卷径增大后张力仍按小卷设定,外层就会被拉太紧形成荷叶边。
解决方案:启用"锥度张力"(递减张力),初始张力稍大保证卷芯紧实,随卷径增大线性递减张力,衰减率控制在15%-30%(厚片偏下限、薄片偏上限)。高端设备有卷径自动计算功能,普通设备可以手动分段设定,每50mm卷径降一档张力。
原因3:辊轴平行度与圆跳动不合格
哪怕张力设得再准,只要有一根导辊歪了,片材走起来就会一边紧一边松,必然起皱。
校准标准:每周用水平仪和塞尺校准所有导辊、张力辊、展平辊的平行度,偏差控制在0.01mm/m以内;每月检查辊轴轴承,磨损严重及时更换;收卷轴跳动量≤0.03mm。
原因4:静电与展平不到位
PP绝缘性强,分切过程中会积累静电,静电会让片材吸附到导辊上、或片材之间互相吸附,造成褶皱跑偏。
解决方案:在分切入口、出口、收卷处安装离子风棒,把静电电压控制在±500V以内;导辊表面做防静电处理(电阻值106-109Ω);走料路径上加装弓形展平辊或硅胶舒展辊,让片材在进入收卷前充分展开、消除微褶皱。
三、实操检查清单
- 检查纸芯:用高精度无缝纸芯,同心度≤0.05mm,使用前烘干含水率≤8%;
- 检查刀具:钨钢刀保持锋利,分切PP推荐刀刃角度30°-45°,钝刀会切口毛边、造成局部应力;
- 检查压辊:气压压辊压力0.15-0.3MPa,起始5层压力减半,防止底部起皱;
- 检查速度:分切速度与厚度匹配,薄PP速度≤120m/min,厚PP≤80m/min;
- 首件确认:每次换卷、换规格、换刀后都要先跑10米看效果,确认平整无皱再加到全速。
源头选片材也能减少分切问题——厚度均匀、平整度好、内应力小的PP片材,分切时容错率更高。亿方新材料PP塑胶基材提供PP片材、PP卷材、食品级PP片、文具级彩色PP片、高透PP片、帽檐专用PP硬片等多规格,厚度公差稳定、平整性好,适合吸塑、印刷、折盒、文具等多种加工场景,支持按客户分切宽度定制供货。
FAQ 常见问题
Q:收卷前几层总是皱是什么原因?
A:大概率是起始压力过大或纸芯不圆。把收卷初期前5层压力降到50%,更换高精度无缝纸芯,起步速度慢一点再逐步加速。
Q:分切后放一段时间才出皱是怎么回事?
A:是收卷张力过大导致的应力延迟释放。降低基础张力、加大锥度衰减率,让外层收得稍微松一点。
Q:片材总是往一边跑怎么办?
A:检查导辊是否平行、片材本身是否存在单边厚度差(蛇形),调整纠偏系统(EPC)灵敏度,光电对边装置要稳定可靠。