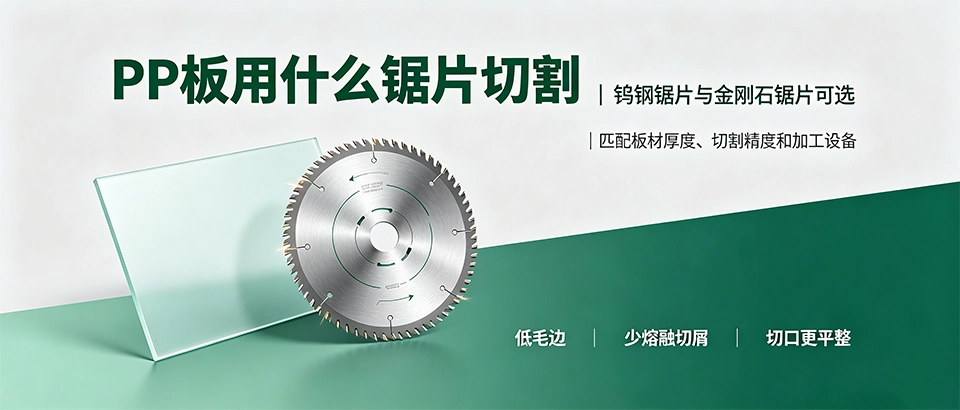
PP板切割推荐使用硬质合金锯片(钨钢锯片)或金刚石锯片,具体选择需根据板材厚度、切割精度和加工设备来定。合适的锯片能有效减少毛边、熔融切屑,提升切口质量。
为什么PP板切割容易粘刀、产生毛边?
PP材料熔点较低(约160-170℃),切割时摩擦生热易使材料软化、粘附在锯片齿尖。齿数过少或锯片未及时散热会加剧粘刀。
毛边问题主要源于锯片锋度不足或进给速度不当。齿数过多可能导致排屑不畅,反而增加摩擦。
锯片齿数如何选择?
| 板材厚度 (mm) | 推荐齿数 | 适用场景 |
|---|---|---|
| 2-5 | 60-80 | 薄板精切,毛边少 |
| 6-10 | 40-60 | 通用切割,平衡效率与质量 |
| 12-20 | 30-40 | 厚板开料,减少熔融 |
| 20以上 | 20-30 | 特厚板,需配合冷却 |
锯片直径和孔径怎么匹配?
| 设备类型 | 常见直径 (mm) | 孔径 (mm) |
|---|---|---|
| 台锯 / 推台锯 | 250-350 | 30 |
| 圆锯机 | 180-250 | 20-30 |
| 手持切割机 | 100-180 | 16-20 |
硬质合金锯片 vs 金刚石锯片对比
| 参数 | 硬质合金锯片 | 金刚石锯片 |
|---|---|---|
| 使用寿命 | 中等(可多次修磨) | 长(耐磨性好) |
| 切割质量 | 优秀,适合高精度 | 极佳,边缘光洁 |
| 适用厚度 | 广泛(2-30mm) | 中厚板(5-20mm) |
| 成本 | 较低 | 较高 |
| 常见问题 | 需定期修磨 | 脆性大,避免冲击 |
切割PP板时有哪些注意事项?
- 保持锯片锋利,钝口及时修磨或更换。
- 合理控制进给速度,避免过快导致熔融。
- 使用冷却液或压缩空气降温,减少粘刀。
- 选择合适齿形(如梯平齿或左右齿)。
- 根据设备转速设定锯片线速度,一般推荐3000-4500 m/min。
如何根据设备选择锯片?
- 台锯:选用直径250-350mm,孔径30mm,齿数40-60的硬质合金锯片。
- 手持切割机:选用直径110-180mm,齿数48-60,注意安全防护。
- 数控裁板锯:可搭配金刚石锯片,高速切割,精度更高。
总结与选型建议
PP板切割的核心是控制温度与选择合理齿数。薄板用高齿数,厚板用低齿数;通用场景首选硬质合金锯片,大批量高要求可投资金刚石锯片。亿方新材料在PP板生产中严格执行原料管控,从源头保障板材均匀性与加工稳定性,配合正确的锯片可显著提升成品率。
FAQ
- PP板可以用普通锯片切割吗?
- 不建议。普通钢材锯片容易钝化,且无法有效散热,会导致切口熔融、毛边严重。应使用硬质合金或金刚石专用锯片。
- 切割PP板时锯片转速多少合适?
- 一般推荐线速度3000-4500 m/min,具体根据锯片直径换算。例如250mm锯片,转速约4000-5500 RPM。
- 为什么切割PP板会有臭味?
- PP加热会产生少量挥发气体,属于正常现象。确保通风良好,并控制切割温度。
- 锯片齿数多好还是少好?
- 齿数多切口细腻但排屑差,适合薄板;齿数少排屑好但毛边略大,适合厚板。需平衡。
- PP板切割后边缘不直怎么办?
- 检查锯片是否偏摆、主轴精度或进给速度。使用激光切割或增加导向装置可改善。
- 亿方新材料的PP板有什么特点?
- 亿方新材料的PP板采用优质原料,厚度公差小,表面平整度高,配合合理锯片可轻松获得光滑切口。