PC材料(聚碳酸酯)主要分为光学级、挤出级、注塑级、阻燃级、玻纤增强级及耐候级六大类,但选错类型、混用回料、忽视应力开裂是90%的报废根源。
光学级PC:透明件的天坑,雾度超标一错全废
光学级PC专用于透镜、灯罩、导光板,对透光率和雾度要求苛刻。行业内常见误区是拿普通注塑级代替光学级,结果烘料温度一高,制品发黄起雾,整批报废。
千万别把普通PC当光学级用的三大误区
- 误区一:以为都是透明颗粒就能通用。光学级PC熔体流动性、杂质含量控制完全不同,普通级料内微量粉尘直接导致导光板黑点不良。
- 误区二:烘料温度越高越快。光学级PC必须在120℃干燥4小时以上,超过130℃极易热氧降解,产生黄变,这是很多老师傅都踩过的坑。
- 误区三:忽略模温对光学性能的影响。模温低于80℃时,制品表面产生微小流痕,透光率骤降,后续镀膜直接露底。
光学级PC正确选型与操作顺序
- 明确雾度指标,要求雾度≤0.5%必须选专用光学料,如SABIC Lexan OQ系列规格。
- 干燥温度严格控制在120±5℃,露点维持-40℃以下,干燥时间4-6小时。
- 成型时模温控制在90-110℃,使用高光无痕模具水路,避免冷料痕。
- 换料时彻底清洗螺杆,防止交叉污染,哪怕同色料也要用透明PC清洗料过渡。
阻燃PC:防火等级虚标是最大卖假货重灾区
阻燃PC用于充电器外壳、电子连接器,需要满足UL94 V-0等级。很多采购商贪便宜买无卤阻燃料,结果阻燃剂析出导致插头绝缘电阻下降,整机耐压测试不过。
阻燃PC选型容易踩的3个致命坑
- 坑点一:只看V-0级,忽略灼热丝测试。很多薄壁件V-0过了,750℃灼热丝不起燃却失败,导致整机认证被卡。业内专家指出,必须同步确认灼热丝GWFI和GWIT数据。
- 坑点二:无卤阻燃剂析出导致黄变和腐蚀。部分磷酸酯类阻燃剂在高温高湿下迁出,腐蚀铜触点,导致电子元器件失效,这在户外电源适配器中尤其常见。
- 坑点三:随季节变化阻燃剂挥发。回料比例一高,阻燃效果断崖式下降,即使新料也需验证批次阻燃一致性。
阻燃PC正确验收与检验方法
- 要求供应商提供UL黄卡原件,核对牌号、颜色、厚度、阻燃等级是否完全对应。
- 每批次来料做针焰试验,30秒不移除起火且无滴落点燃棉花,作为快速判定依据。
- 存储环境必须干燥,开袋后24小时内用完,剩余料用铝箔袋密封,防止阻燃剂吸潮水解。
- 严禁掺入普通PC回料,哪怕5%也会导致阻燃等级从V-0跳水至V-2。
| 错误做法 | 正确做法 |
|---|---|
| 只认准V-0口头承诺 | 查UL黄卡,核对厚度与颜色代码 |
| 阻燃料回料与新料混用 | 阻燃料严禁回料混用,建立独立回收系统 |
| 开包后长时间暴露 | 24小时内用完,余料铝箔袋密封 |
| 不测灼热丝 | 对薄壁件(<1> |
PC改性选材:玻纤增强配比错,模具半年报废
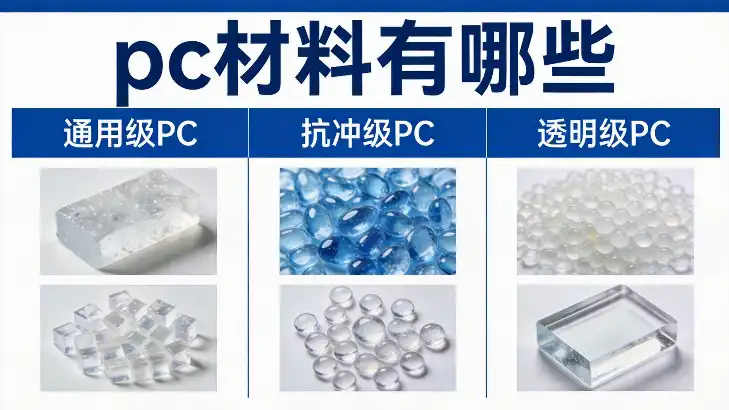
玻纤增强PC尺寸稳定性好,但玻纤含量超过30%时,熔体对模具冲蚀极其严重,模具寿命缩短一半以上。许多厂家为了收缩率达标盲目加玻纤,结果模具水路孔被冲成椭圆形。
玻纤增强PC选材三大禁忌
- 禁忌一:玻纤含量越高尺寸越稳。事实上,含量超过20%后,各向异性加剧,翘曲反而增大,且表面浮纤严重,喷漆附着力崩溃。
- 禁忌二:忽略玻纤种类。短切玻纤增强流动性差,打薄壁长流程件必由短纤维改长纤维,否则注不满。但长玻纤对螺杆磨损极大,需用双金属螺杆。
- 禁忌三:未提前做模流分析。玻纤取向导致收缩率各向异性,若浇口位置不当,平面度超差,后期整形无法补救。
玻纤增强PC正确使用流程
- 根据产品壁厚和强度要求,优先选择10%-20%玻纤含量,不要盲目追高。
- 模具必须做氮化钛或镀铬表面处理,流道和浇口使用耐磨镶件。
- 注塑螺杆选用双合金材质,压缩比控制在2.0-2.5,避免螺杆快速磨损。
- 进浇点开设在壁厚最厚处,并利用模流软件优化玻纤取向,避免熔接痕出现在受力区。
PC板材选材误区:实心板与中空板混用,承重垮塌
PC板材分实心板和中空阳光板,很多用户用中空板做隔断或台阶面板,误以为都叫PC板强度一样,结果踩踏断裂,出现安全事故。行业共识认为,PC实心板才是结构承重件唯一选择。
PC板材常见错误认知
- 错误认知:中空板都可以做采光顶。实际上,中空板跨度超过1米就必须加厚加强筋,且必须带UV共挤层,否则两年黄变脆裂。
- 错误认知:PC板不怕砸。PC板材缺口冲击强度虽高,但耐应力开裂差,直接用自攻螺钉拧入边缘,不出三个月边缘开裂蔓延。
- 错误认知:阻燃PC板等于防火。阻燃等级V-0仅代表离火自熄,不代表不燃烧,高温下仍会软化坍塌,不能替代防火玻璃。
PC板材正确安装与使用要点
- 承重用途必须选实心PC板,厚度至少6mm以上,支撑跨距按板厚40倍计算。
- 室外用板必须指定共挤UV层,且标志向内安装,保护层朝外,装反则UV保护失效。
- 螺钉固定必须预钻孔,孔径比螺钉大1-2mm,加EPDM垫圈,补偿热胀冷缩,否则应力开裂。
- PC板与PVC密封胶不兼容,需使用中性硅酮密封胶,否则塑化剂迁移导致板边缘银纹。
PC材料回料陷阱:颜色变深、气味刺鼻就是报废信号
PC回料应用普遍,但回料使用次数过多或混入其他塑料,导致制品发脆、黑点密集、阻燃失效。很多车间为了省成本,把注塑水口直接粉碎回用,却不知水口料已降解,分子量下降严重。
PC回料使用三大致命错误
- 错误一:不限回料比例。透明件回料比例超过15%,黑点、黄变风险陡增,光学级基本禁止回料。
- 错误二:水口料不烘干直接粉碎回用。水口料已吸湿,直接回用导致制品银丝、气泡,二次干燥后分子量进一步降低。
- 错误三:混合不同牌号PC回料。不同熔指PC混用,熔接线强度极差,振动测试直接断裂。
如何正确使用PC回料
- 建立回料分类管理,仅限同牌号、同颜色、未降解的水口料,比例控制在10%-20%。
- 回料必须经过二次造粒并干燥,检测熔融指数变化不超过15%,否则降级使用。
- 出现黄变、黑点、刺激性气味,立即停止使用,该批次回料报废,不可再掺入新料。
- 每年至少一次委托第三方检测回料冲击强度和断裂伸长率,保留数据追溯。
常见问题解答
pc材料有哪些常见错误选型导致项目失败?
最常见的错误是把普通注塑级PC用于户外无涂装保护件,几个月后黄变发脆。正确做法是户外件必须选耐候级PC,添加UV稳定剂,或做硬质涂层。另外,高光免喷涂件误用挤出级PC,导致表面气痕、流痕无法解决,必须选高流动性镜面专用料。
pc材料有哪些千万别做的烘料操作?
千万不能用普通热风烘箱长时间高温烘料,必须用除湿干燥机,露点控制在-30℃以下。烘料温度超过130℃、时间超过8小时,分子链热降解,螺杆打不进料,制品一掰就断。另外,烘料桶容量不超过注塑机2小时产能,避免物料在高温下停留过久。
pc材料有哪些回料禁忌让制品直接报废?
回料禁忌包括:黑色阻燃料回料掺入透明料,造成黑点污染;回料中混入PVC碎片,导致严重降解,产生盐酸气腐蚀模具;回料使用超过三次,冲击强度下降50%以上,制品跌落即裂。这些操作均会导致批次报废,需严格管控。