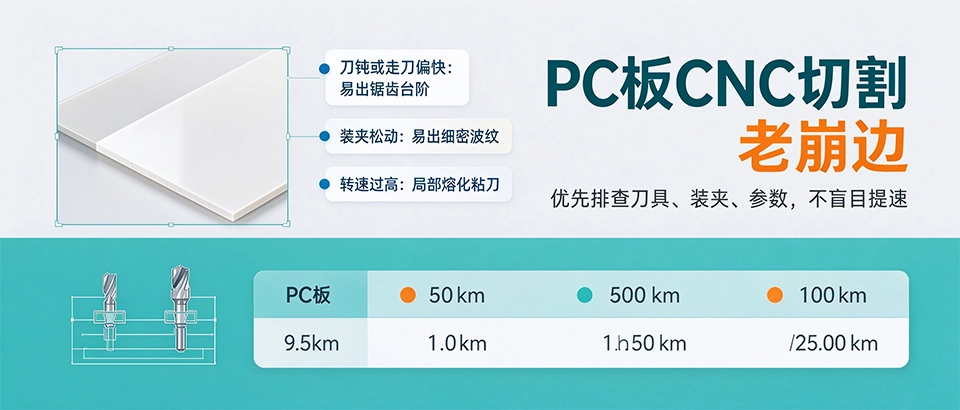
PC板CNC切割老崩边,先别把账算在转速上:刀刃不锋利和装夹震动是主因,转速顶高了只会把板面烤熔粘刀。按换刀、压紧、调参的顺序查,比一味提速见效。
PC板CNC崩边先怀疑什么,排查顺序怎么走
排查先换锋利单刃刀试切,再重新压紧板材验证跳动,末了才回到转速进给;崩边多出在出料口和转角,拍断面分清撕裂、熔化还是震纹再动手。
PC板崩边形态对应不同原因:切口呈锯齿状、有撕扯台阶,多是刀钝或进给偏快;边口发黏、挂拉丝,是摩擦热把料熔了;沿线细密波纹,多半是板面没压紧、切割时震动。几种形态混在一起,先解决刀具和装夹,再谈转速。
排查动作按三步走:换一把锋利单刃刀试切直线;重新压紧板材再切同一轮廓;参数记前后两组对比,试切条看边口痕迹区分原因。
PC板材韧性大、切削回弹明显,刀具和装夹留不住,光靠转速参数补不回来,薄板和长直线切割上尤其明显。
转速区间多少,过高会出什么现象
PC板转速取8000–12000rpm,2–3mm薄板靠上限,5mm以上靠下限;越过12000rpm摩擦热集中,板面局部熔化粘刀,边口发黏挂拉丝,刃口还会缠上碎屑。
PC板分档参考:2mm板走11000–12000rpm,3mm板走10000–11000rpm,5mm板走8000–10000rpm。板越厚刀刃负荷越大,转速往下压,给排屑留时间;板越薄散热快,可以取高一点,但不要越过12000rpm这条线。
转速过高的现场表现:刀刃走过的地方料粘在刃口,重新走刀拉出毛边;边口摸上去发黏,断面有半透明熔层;连续切几段后粘刀加重,板面还能闻到轻微受热气味。出现这些迹象先降转速,别继续往上加。
转速过低也不好:刀刃啃料走不动,切口撕扯发白,进给越快台阶越深。转速不是越高越光,卡在板厚对应的区间里,配合锋利刀具才出得齐边。
刀具选哪种,钝刀有什么表现
PC板刀具用单刃铣刀,排屑槽宽不挤料;钝刀切口发白、崩边成锯齿,一批切完先查刃口磨损,崩边先换刀试切再判参数。
单刃刀排屑槽宽,切PC板时碎屑顺着槽带走,不挤在切口里;双刃槽排屑空间窄,碎屑积在刃口容易发热粘料。刀刃材质选整体硬质合金,磨耗慢,批量切割时边口一致性好。
PC板钝刀识别看三处:刃口崩缺或磨圆,切声从清脆变尖变闷,边口发白起锯齿。刀具寿命按累计切割长度记,到长度上限就换,别等崩边成片再换刀。
| 边口形态 | 对应原因 | 先调整的动作 |
|---|---|---|
| 锯齿状撕扯台阶 | 刀钝或进给偏快 | 换单刃刀,进给降到2–2.5m/min |
| 发黏、挂拉丝 | 转速过高、摩擦生热 | 降转速,检查排屑和吸尘 |
| 沿线细密波纹 | 装夹松动、板面震动 | 补压板或真空吸附,重切验证 |
进给怎么配,转角怎么减速
PC板进给控在2–3m/min,3mm以内走2–2.5m/min,5mm以上走2.5–3m/min;过快啃料撕裂崩边,过慢在切口停留生热压出熔边,进给要跟刀刃锋利度配合着调。
PC板进给和刀刃绑在一起:刀锋利时可以走中上限,刀开始磨钝还按原速走,撕裂崩边立刻上来。换刀之后先把进给放回中档,试切一条看边口,再决定往上还是往下调。
轮廓转角处提前减速,进出刀放慢半秒到一秒;直角和小圆角是应力集中位置,进给快了刀刃在角上顿一下,崩边多半从这里起。长直线可以匀速走,转角单独设一组减速参数。
PC板切削碎屑要及时吸走,积在台面上的碎末被刀刃二次压过,会在板面压出划痕。吸尘口对着切口位置,碎屑不堆积,边口状态能稳定不少。
板材怎么固定才不震
PC板装夹用真空吸附或双面胶加压板,板面贴台面不留悬空;夹持点距切口100mm内,边角压块固定,震动大先补压板再谈转速。
- PC板装夹:真空吸附台面先开足吸力,薄板背面贴双面胶辅助,切口两侧100mm内压紧
- 压板位置:压块避开切割线和轮廓路径,压在板的废料区,别把压板悬在板边外
- 长条与大件:两侧加支撑点,中间不悬空,夹持间距按板长均匀分布
PC板固定不到位的表现:切割时板面能看到轻微跳动,边口波纹一条一条,切完松手板材回弹变形。这种震动靠降转速消不掉,刀刃再快也跟着板面抖,先把吸附和压板补齐再试切。
装夹完成手按板面四周,贴台面不翘动再开机;换板后重新检查吸力和胶贴位置,薄板一次装夹别贪切太长,装夹留余量才压得稳。
总结
PC板CNC切割崩边,排查先换刀、再压紧、末了调参数:刃钝和板面震是主因,转速过高表现为熔边粘刀,参数按板厚落在8000–12000rpm、进给2–3m/min区间。
遇到崩边先拍断面认形态,锯齿先换刀,波纹先补压,熔边先降速。把板厚、刀具刃口状态和装夹方式记在工序卡上,下次同类轮廓直接对照参数。
FAQ常见问题
- PC板CNC崩边是转速问题还是刀具问题
- 多数先查刀具和装夹。刃不锋利扯出锯齿崩边,板面松动压出波纹;转速过高只表现为熔边粘刀,三类形态分开判。
- PC板切割转速多少合适
- 区间8000–12000rpm,2mm板取11000–12000rpm,5mm板取8000–10000rpm。超过12000rpm易局部熔化粘刀,别继续往上加。
- PC板怎么固定才不震
- 用真空吸附或双面胶加压板,切口两侧100mm内压紧,压块放废料区。板边不悬空,切完手按四周不翘动再开机。
- 进给速度怎么按板厚调
- 3mm以内走2–2.5m/min,5mm以上走2.5–3m/min。转角提前减速,刀钝先降进给换刀,别靠提速硬切。