做防护罩、设备挡板、广告灯箱的加工厂,经常需要把PC耐力板热弯成型,最头疼的问题就是热弯的时候开裂、起泡、弯完回弹,其实核心就是温度没控制好。PC耐力板不是温度越高越好,温度太高容易起泡、变形,温度太低弯不动、容易裂。
PC耐力板热弯最佳温度是多少?
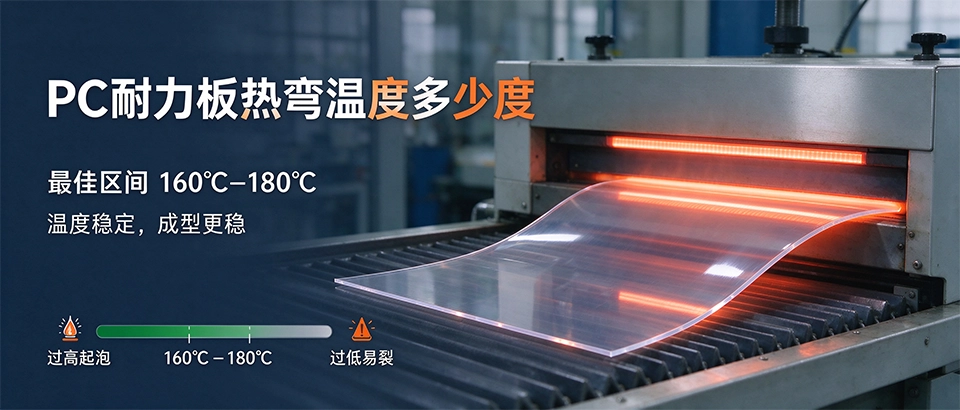
PC原料的玻璃化转变温度是145℃左右,热弯最佳温度区间是160℃-180℃,这个温度区间PC板会软化到可以弯曲的状态,又不会融化起泡,弯完冷却后形状稳定,内部应力小不容易开裂。
很多师傅为了弯得快,把温度开到200℃以上,这时候PC板表面已经开始融化,内部还没热透,弯的时候很容易表面起泡、内部有应力,放几天就会开裂,而且温度太高板会发黄,影响透明度。温度低于150℃的时候,PC板还没完全软化,强行弯会导致内应力太大,当时弯好了,后期很容易沿弯折线开裂。
不同厚度PC耐力板热弯参数对照表
不同厚度的板加热时间、温度不一样,薄的板温度可以稍低、时间短,厚板要适当提高温度、延长加热时间,保证内外都热透:
| PC板厚度 | 热弯温度 | 单面加热时间 | 最小热弯半径 | 冷却定型时间 |
|---|---|---|---|---|
| 2mm | 160℃ | 30-40秒 | ≥6mm(3倍板厚) | 2分钟 |
| 3mm | 165℃ | 45-60秒 | ≥9mm(3倍板厚) | 3分钟 |
| 5mm | 170℃ | 70-90秒 | ≥15mm(3倍板厚) | 5分钟 |
| 8mm | 175℃ | 110-140秒 | ≥24mm(3倍板厚) | 8分钟 |
| 10mm | 180℃ | 150-180秒 | ≥30mm(3倍板厚) | 10分钟 |
注意:热弯半径不能小于3倍板厚,小于这个半径弯的时候外层拉伸太大,很容易弯裂,就算当时没裂,后期也容易因为应力开裂。
热弯不开裂的几个关键技巧
- 加热要均匀:不要只烧弯折线一个地方,弯折线两侧2-3cm的范围都要均匀加热,否则温度梯度太大,冷却的时候应力不均容易裂
- 不要用水急冷:很多师傅弯完为了快,直接用水浇冷却,这样会产生很大的内应力,放几天就会裂,一定要自然冷却到室温再拆模,不要急冷
- 弯前不要撕保护膜:热弯的时候带着保护膜加热,防止表面被烤出印子、擦花,弯完冷却后再撕膜,表面不会有痕迹
- 薄版建议双面加热:3mm以下的薄板单面加热就行,5mm以上的厚板最好双面加热,保证内外温度一致,弯的时候不会外软内硬导致开裂
常见问题
- PC板热弯后为什么会有气泡?
- 温度太高或者加热时间太长,PC原料里面的小分子分解产生气泡,把温度降10-15℃,缩短加热时间,不要等板烤得发亮再弯。
- 热弯完为什么会回弹?
- 加热时间不够,板没完全热透就弯了,或者冷却没定型就拆模,延长加热时间,等完全冷透再拆模,回弹会小很多。
- PC板可以冷弯吗?
- 可以冷弯安装做弧形顶棚,冷弯半径不能小于板厚的100倍,比如2mm板冷弯半径不能小于200mm,冷弯不会裂,小角度必须热弯。