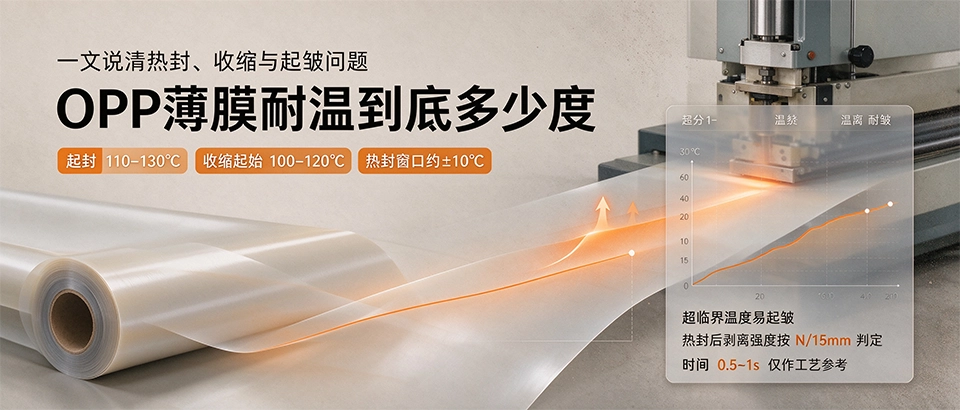
OPP薄膜热封层起封110-130℃,本体收缩起始100-120℃,热封窗口约±10℃。窗口内热封平整,超临界就收缩起皱,下面讲耐温底子、热封参数和起皱临界。
OPP本体耐温的底子
OPP是双向拉伸聚丙烯,密度0.90-0.91 g/cm³,长期使用温度90-100℃,短期接触温度可以再高一点。拉伸取向让分子链沿纵横两个方向排列,膜的挺度和强度上去了,但也留下了取向应力——一旦加热到取向松弛温度,被拉长的链段要回缩,膜就开始收缩。
收缩起始温度一般落在100-120℃,不同牌号、厚度、拉伸工艺略有差异。薄膜热容小,升温快,收缩来得早;厚膜收缩起始温度略高。超过这个温度,膜幅宽和长度都会往回缩,边缘先卷,接着整幅起皱。
热封温度窗口怎么定
| 膜型 | 起封温度 | 收缩起始 | 热封窗口 | 备注 |
|---|---|---|---|---|
| 普通OPP(无热封层) | 不能直接热封 | 100-120℃ | — | 需复合热封层 |
| 热封OPP(CPP共挤层) | 110-130℃ | 100-120℃ | 约±10℃ | 热封层在里层 |
| 预涂膜OPP | 120-135℃ | 100-120℃ | 约±10℃ | 复合时控温 |
热封层是共挤在OPP里层的CPP或改性PP,熔点比基材低,温度到110-130℃时热封层熔融粘合,外层OPP还没到收缩温度。这个温差就是热封窗口:窗口下限是起封温度,低于它封不牢;上限是收缩起始温度,高于它基材开始回缩。窗口宽度约±10℃,不同牌号要按试封结果微调。
反常识的一点:热封温度越高封得越牢这个说法只在窗口内成立。温度过了上限,热封层过度熔融被挤出,基材同时收缩,封线反而发皱、强度下降,膜边卷翘。
热封参数怎么配
热封不只看温度,温度、压力、时间三个参数一起定。时间通常0.5-1s,温度取窗口中间值,压力按膜厚调。
- 温度:110-130℃,先取120℃试封,再按剥离强度上下调;
- 压力:薄膜压力小一点,厚膜压力大一点,以热封层贴合不溢料为准;
- 时间:0.5-1s,时间长了热封层挤出变薄,时间短了熔不透;
- 封刀宽度:常用5-10mm,封线太窄剥离强度不够,太宽浪费材料。
起皱的临界温度就是收缩起始温度100-120℃。封刀温度过高、加热时间过长,膜在封刀上停留时超过这个临界值,取向应力释放,膜就往回缩。表现为封线两侧波浪纹、边部卷翘、整幅不平整。
热封后怎么验
验收看两个指标:外观和剥离强度。外观上封线平整、无波浪纹、无卷翘、无烫穿;剥离强度按N/15mm测,取15mm宽试条,用拉力机拉开,普通包装要求不低于2-3 N/15mm,重载包装要求4 N/15mm以上。
试封时先小批量走机,封好后放24小时再测剥离,刚封完的强度不能代表最终值。膜面有静电吸附粉尘、封刀上有残留胶渍,都会让封线强度不稳,上机前把封刀擦干净。OPP膜选牌号时把包装内容物、热封速度、封刀宽度告诉供方,按窗口配膜。
总结
三句话收口:热封层110-130℃起封,基材100-120℃开始收缩,窗口约±10℃;热封时间0.5-1s,压力按膜厚调;超临界温度就起皱,封后按N/15mm测剥离验收。手上有包装膜、预涂膜要打样的,把膜厚、热封速度、包装形式发过来,源头工厂按热封窗口配一版。
FAQ常见问题
- OPP薄膜耐温多少度?
- 长期使用90-100℃,热封层起封110-130℃,基材收缩起始100-120℃。
- 普通OPP能直接热封吗?
- 不能。普通OPP无热封层,需复合CPP共挤层或预涂膜才能封。
- 热封窗口有多宽?
- 约±10℃,下限起封温度、上限收缩起始温度,按牌号试封微调。
- 热封时间多长?
- 0.5-1s,时间过长热封层挤出变薄,过短熔不透。
- 封线起皱是什么原因?
- 封刀温度超收缩临界100-120℃,取向应力释放,膜回缩卷翘。
- 剥离强度多少合格?
- 普通包装不低于2-3 N/15mm,重载包装4 N/15mm以上,放24小时再测。
- 薄膜和厚膜收缩温度一样吗?
- 薄膜热容小收缩来得早,厚膜收缩起始略高,具体按牌号规格书。