BOPP(双向拉伸聚丙烯)薄膜是印刷、复合、包装领域的核心薄膜材料,大货定制分切时公差范围是采购验收的核心指标。根据GB/T 10003-2008《普通型双向拉伸聚丙烯薄膜》国家标准,BOPP薄膜厚度公差允许范围为±5%,宽度公差允许范围为+2mm/0mm(只能正公差不能负公差),收卷端面平整度误差≤2mm。
实际工厂大货生产中,优质供应商的内控标准会比国标更严格:厚度公差控制在±3%以内,宽度公差控制在+1mm/0mm以内,端面平整度误差≤1mm,避免公差太大导致印刷厂复合、分切、印刷时出现套印不准、跑偏等问题。采购签合同时建议明确标注内控公差要求,不要只写“符合国标”,避免大货公差太大无法使用。
大货定制分切常见参数要求
BOPP薄膜大货定制除了公差,还有几个核心参数需要提前和供应商确认:
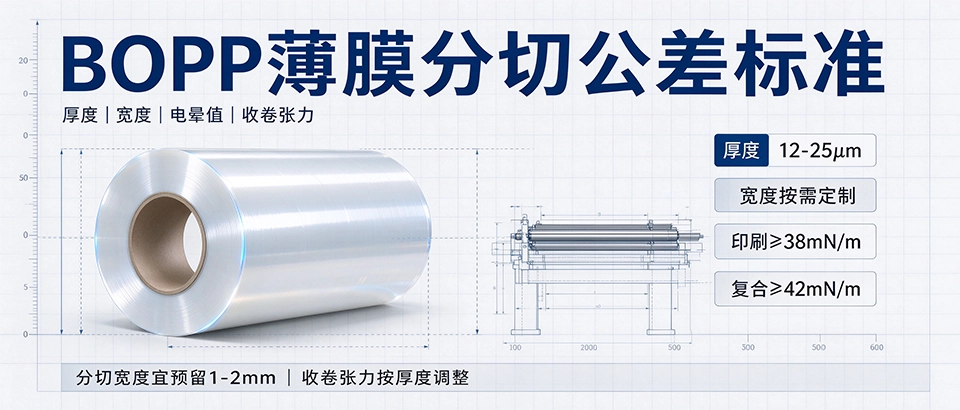
- 厚度:常用印刷复合BOPP薄膜厚度为12μm、15μm、18μm、20μm、25μm,普通彩印用15μm最普遍,干复需要耐温的用18-20μm;
- 宽度:根据印刷机、复合机辊宽定制,常用宽度有600mm、800mm、1000mm、1200mm、1500mm,特殊宽度可定制,分切宽度要比客户要求宽1-2mm,避免分切毛刺导致宽度不足;
- 电晕值:印刷用BOPP薄膜表面电晕值必须≥38mN/m,复合用必须≥42mN/m,电晕值不够会导致印刷掉墨、复合脱层;
- 收卷张力:根据薄膜厚度调整收卷张力,收卷太松会跑卷,太紧会出现皱折、芯部压痕,影响使用。
不同用途BOPP薄膜参数要求不同:印刷用膜重点关注电晕值均匀性、表面平整度、无晶点;复合用膜重点关注热收缩率(≤3%)、表面张力、耐温性;胶带膜重点关注拉伸强度、初粘性;烟膜重点关注热封性能、收缩率。
BOPP薄膜大货验收核心要点
大货到货时不要只看重量,要重点验收五个指标,避免出现质量问题无法退换:
- 厚度公差:用千分尺测量膜卷不同位置(左中右、里外)10个点的厚度,看平均厚度和公差是否符合要求,避免供应商偷厚度、两头厚中间薄;
- 宽度测量:用钢卷尺测量膜卷实际宽度,不能小于订单宽度,超宽不能超过2mm;
- 端面检查:看收卷端面是否平整,有没有凸筋、爆筋、皱折、划伤,端面平整度误差不能超过2mm;
- 接头数量:常规15μm BOPP薄膜每卷接头数量不能超过2个,接头处要有明显标识,接头不能在膜卷中间1/3位置,接头距离不能小于100米;
- 电晕值测试:用电晕笔测试表面电晕值,印刷用≥38mN/m,复合用≥42mN/m,电晕值不够坚决退换。
特别注意:BOPP薄膜电晕值会随存放时间下降,一般存放超过6个月电晕值会下降2-4mN/m,所以不要囤货超过半年,尽量用3个月内生产的新膜,避免印刷掉墨。
| 参数项 | 国家标准 | 优质工厂内控标准 | 不合格情况 |
|---|---|---|---|
| 厚度公差 | ±5% | ±3% | 公差超过±5%、偷厚度 |
| 宽度公差 | +2mm/0mm | +1mm/0mm | 宽度不足、超宽超过3mm |
| 端面平整度 | ≤2mm | ≤1mm | 凸筋、爆筋、皱折、误差超2mm |
| 电晕值(印刷用) | ≥38mN/m | ≥40mN/m | <38mN/m、电晕不均匀 |
| 热收缩率(120℃/2min) | ≤5% | ≤3% | 收缩率太大印刷套印不准 |
| 每卷接头数 | ≤3个 | ≤2个 | 接头过多、无标识 |
FAQ 常见问题
- Q:BOPP薄膜分切为什么会有毛边?
- A:主要原因是分切刀片钝了、分切张力不稳定、膜卷跑偏,优质工厂会定期更换分切刀片,调整张力控制,保证分切边缘光滑无毛刺,毛边会导致印刷、复合时跑偏、断膜。
- Q:BOPP薄膜冬天会变脆吗?
- A:BOPP薄膜玻璃化温度在-10℃左右,冬季车间温度低于5℃时薄膜会变脆,拉伸强度下降,印刷复合时容易断膜,冬季车间建议温度保持在15-25℃,薄膜提前放到车间24小时回温后再使用。
- Q:BOPP薄膜可以热封吗?
- A:普通印刷用BOPP是热封型的,需要热封要选热封型BOPP薄膜或者CPP、PE复合后才能热封,普通BOPP直接加热会收缩熔化,不能直接热封制袋。
浙江亿方新材料直供印刷、复合、包装用BOPP薄膜,严格执行内控公差标准,厚度宽度误差小、电晕值稳定、晶点少,支持定制特殊厚度宽度,欢迎联系索取样品和大货报价。