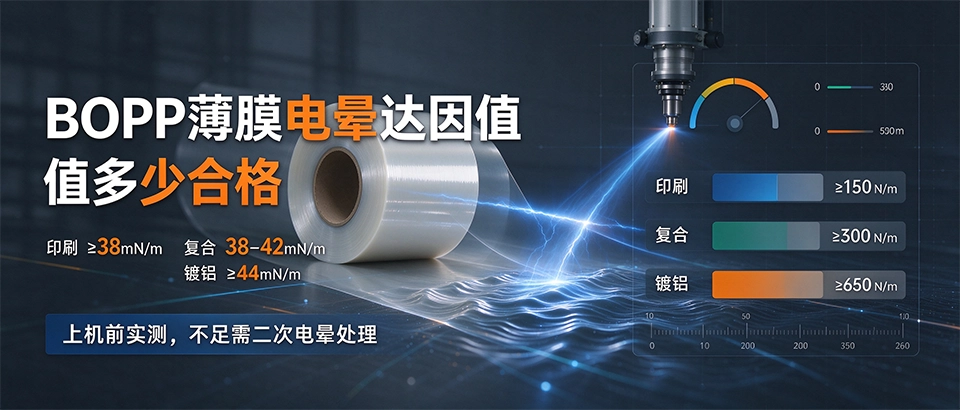
BOPP薄膜出厂未经电晕表面能只有30-32达因/厘米,油墨和胶水根本粘不牢;印刷要求≥38mN/m,复合要求38-42mN/m,镀铝要求≥44mN/m。电晕处理后达因值会随时间衰减,建议印刷/复合前用达因笔实测,低于标准要加装在线电晕机二次处理。
做印刷包装、覆膜、标签、胶带的工厂经常遇到这类问题:BOPP膜上机印刷后脱墨、复合后分层、热封不牢——很多人第一反应是换油墨换胶水,结果问题依旧。根本原因往往不在胶墨,而在膜的电晕处理没到位——表面能不够,液体铺展不开,再贵的油墨也粘不牢。
一、为什么BOPP必须电晕处理
BOPP(双向拉伸聚丙烯薄膜)的分子链是非极性结构,原生膜表面能仅30-32mN/m(俗称30-32达因)。而大多数印刷油墨表面张力在30-40mN/m,复合胶黏剂在34-38mN/m,热转印碳带在35-45mN/m。简单说:**膜的表面能必须高于液体,液体才能铺展润湿附着**。
电晕处理是利用高频高压电场让空气电离(产生臭氧等活性物质),在薄膜表面引入羟基、羧基等极性基团,同时微观糙化表面,双重作用把表面能提升到印刷复合可用的水平。这是OPP/BOPP膜印刷复合前的必备工序。
二、不同工艺的达因值要求
| 后续加工 | 要求达因值(mN/m) | 说明 |
|---|---|---|
| BOPP印刷(普通表印) | ≥38 | 保证油墨附着、不脱墨 |
| BOPP复合(干复/无溶剂) | 38-42 | 保证胶黏剂铺展、不分层 |
| BOPP镀铝 | ≥44 | 保证铝层附着力、不掉铝 |
| BOPP涂胶/胶带 | ≥38 | 保证胶层转移完整 |
| BOPP热封膜 | ≥38 | 热封面处理至38即可 |
注意几个误区:不是达因值越高越好。超过45mN/m继续加大功率,收益很小,反而可能导致膜面透明度下降、收卷自粘(电晕过处理);达因值只是表面能指标,不代表可以省略底涂或适配的油墨胶水体系。
三、达因值会衰减——这是最容易忽略的点
电晕处理不是一劳永逸的,处理后的达因值会随时间逐步衰减:
- 极性基团转向:表面的极性官能团在热力学驱动下向材料内部翻转,表面极性下降;
- 爽滑剂迁移:BOPP为了开口性添加的芥酸酰胺、油酸酰胺等爽滑剂持续向表面迁移,覆盖活性位点,表面能下降;
- 环境吸附:高能表面容易吸附空气中灰尘、油污、水分,进一步降低表面能。
行业经验:普通BOPP电晕处理后建议1周内完成印刷复合,存放越久衰减越多;高湿高温环境衰减更快。存放超过1个月的BOPP膜,上机前务必重新测达因值。
四、达因笔测试方法(现场就能做)
达因笔(表面张力测试笔)是最方便的检测工具,内装已知表面张力的测试液,从30到60达因每2-5一档。测试方法:
- 在膜面(分清电晕面,通常有一面没处理)用达因笔快速画一条线;
- 观察2-3秒:如果液膜连续不收缩、不聚成液滴,说明膜的表面能≥该达因值;
- 如果2-3秒内液膜收缩成珠或断线,说明表面能低于该值;
- 从低到高依次测试,确定能稳定保持液膜的最高达因值,就是膜的实际表面能。
注意:测试要在23±2℃、50±5%RH环境下进行,达因笔本身要定期更换(液体挥发后数值不准),测试时别用手摸膜面(手上油脂会污染表面造成假低值)。
五、衰减了怎么办——印前二次电晕
对于存放时间长的半成品或外采膜卷,最稳妥的办法是在印刷机/复合机前加装在线电晕装置,印刷前二次处理,瞬间把达因值拉回到44mN/m以上,立即进入后续工序。这比反复换油墨胶水有效得多,也能避免靠记忆判断"上次电晕够不够"。
浙江亿方新材料生产OPP/BOPP塑胶基材,包含印刷级BOPP光膜、覆膜用厚光膜、热封膜、标签膜等多规格,出厂电晕值稳定≥38mN/m(可按客户要求提升至42以上),支持厚度12-50μm定制,可提供表面张力检测报告,印刷、复合、涂布、覆膜客户可联系打样测试。
FAQ 常见问题
Q:怎么分辨BOPP膜哪一面是电晕面?
A:用达因笔两面都画一下,能保持液膜不缩的一面是电晕面;也可用自来水测试,水能均匀铺展的是处理面,水成水珠滚动的是非处理面。
Q:电晕后多久印刷最好?
A:建议7天内印刷;超过1个月必须重新测达因值,不达标要二次电晕。
Q:单面电晕和双面电晕怎么选?
A:只做单面印刷或复合选单面电晕即可(背面非电晕面开口性好,不易粘连);双面都要印刷/复合/涂胶才选双面电晕。